Apa itu Six Sigma
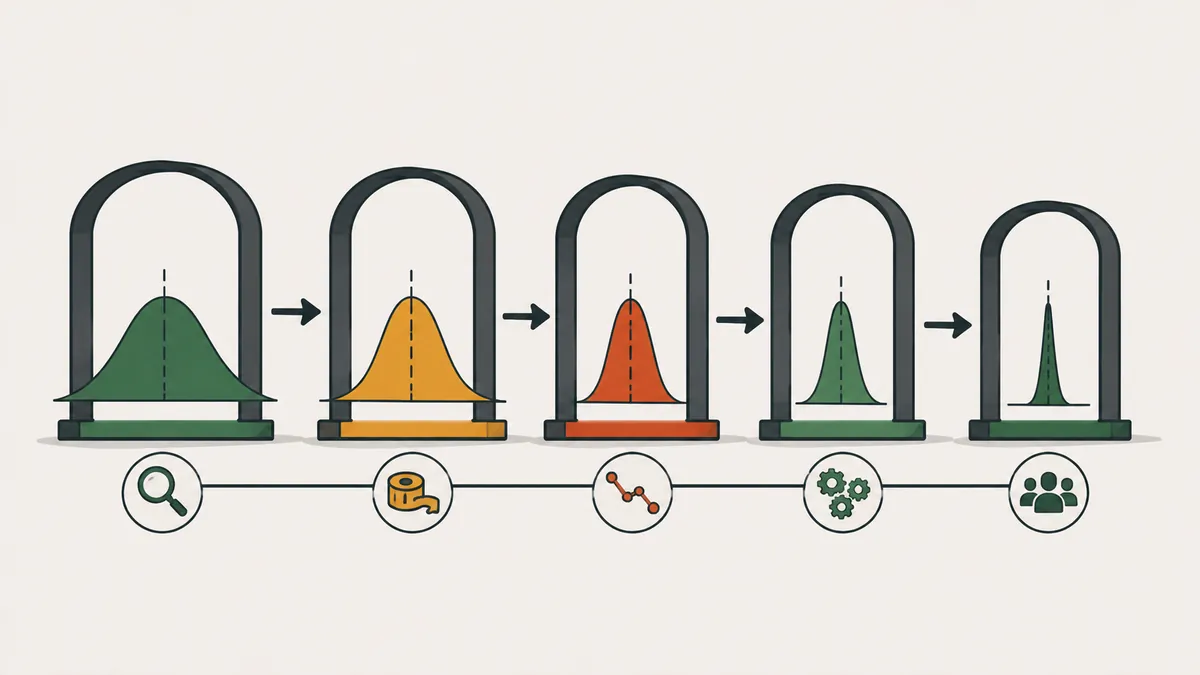
Six Sigma adalah pendekatan manajemen yang mengurangi cacat dan variasi dalam proses melalui metode terstruktur dan analisis statistik. Namanya berasal dari huruf Yunani sigma (σ), simbol simpangan baku, yang mengukur seberapa besar suatu proses bervariasi.
Suatu proses bisa mencapai rata-ratanya dan tetap menghasilkan cacat, karena sebagian komponen jatuh di luar toleransi. Memperkecil sebaran mendekatkan setiap komponen ke target. Karena itu Six Sigma melihat variasi, bukan hanya rata-rata.
Menurut konvensi metodenya, proses “six sigma” menghasilkan 3,4 cacat per sejuta peluang (DPMO). Angka itu sudah memasukkan pergeseran rata-rata 1,5 sigma dari waktu ke waktu, asumsi yang diadopsi metode ini. Motorola menciptakan istilah itu pada 1980-an dan banyak perusahaan mengadopsinya kemudian. Lean Enterprise Institute mencantumkan istilah ini dalam leksikonnya.
Titik awalnya selalu pelanggan. Metode ini menerjemahkan kebutuhan pelanggan menjadi karakteristik kritis untuk kualitas (CTQ), mengukur seberapa baik proses memenuhinya, dan baru kemudian memilih tindakan. Tanpa penerjemahan itu, tim cenderung mengoptimalkan hal yang mudah diukur alih-alih yang penting.
Cara menghitung DPU, DPMO, dan level sigma
Tiga hitungan sudah cukup: unit yang diperiksa, peluang cacat per unit, dan cacat yang ditemukan. Peluang adalah karakteristik yang bisa salah dan disadari pelanggan. Tetapkan daftarnya sebelum menghitung.
| Ukuran | Rumus | Dalam contoh |
|---|---|---|
| Unit (U) | Komponen yang diperiksa | 5.000 poros |
| Peluang per unit (O) | Karakteristik yang bisa gagal | 4 |
| Cacat (D) | Total ketidaksesuaian | 60 |
| DPU | D ÷ U | 60 ÷ 5.000 = 0,012 |
| DPMO | D ÷ (U × O) × 1.000.000 | 60 ÷ 20.000 × 1.000.000 = 3.000 |
| Yield per peluang | 1 − D ÷ (U × O) | 1 − 0,003 = 99,7% |
Dengan DPMO, lihat tabel konversi, yang memakai pergeseran 1,5 sigma.
| Level sigma | DPMO | Yield |
|---|---|---|
| 2 | 308.538 | 69,1% |
| 3 | 66.807 | 93,3% |
| 4 | 6.210 | 99,38% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
DPMO 3.000 berada di antara 4 dan 5 sigma. Di spreadsheet, gunakan fungsi NORM.S.INV (nama dalam bahasa Inggris): level sigma = NORM.S.INV(1 − DPMO ÷ 1.000.000) + 1,5, yang menghasilkan sekitar 4,25.
Dua peringatan. DPU menghitung cacat, dan satu komponen bisa punya beberapa. Untuk menghitung komponen cacat, gunakan yield lolos pertama. Dan jika Anda menambah jumlah peluang hanya untuk membesarkan penyebut, level sigma membaik di atas kertas tanpa pelanggan merasakan apa pun.
Lima fase DMAIC
DMAIC adalah urutan proyek perbaikan Six Sigma: Define (definisikan), Measure (ukur), Analyze (analisis), Improve (perbaiki), dan Control (kendalikan). Setiap fase baru berakhir ketika menghasilkan apa yang dibutuhkan fase berikutnya.
| Fase | Pertanyaan kunci | Alat umum | Hasil |
|---|---|---|---|
| Define | Apa masalahnya, untuk pelanggan siapa, dan dengan target apa? | Project charter, SIPOC, suara pelanggan | Masalah, lingkup, dan target |
| Measure | Bagaimana kinerja saat ini, dan apakah pengukurannya dapat dipercaya? | Rencana pengumpulan data, analisis sistem pengukuran (Gauge R&R), baseline | DPMO saat ini dan data andal |
| Analyze | Penyebab mana yang menjelaskan variasi? | Pareto, Ishikawa, 5 Why, uji hipotesis, regresi | Akar masalah yang terverifikasi |
| Improve | Solusi mana yang menyerang penyebab? | Rancangan eksperimen, pilot, poka-yoke | Solusi yang teruji |
| Control | Bagaimana mempertahankan hasil? | Peta kendali, standar, rencana reaksi | Hasil yang bertahan |
- Define mencegah kesalahan paling umum: mulai memecahkan sebelum tahu masalahnya. Charter menyatakan masalah dalam satu kalimat, lingkup, target angka, dan tenggat.
- Measure punya dua tugas: membuktikan pengukuran andal, karena data buruk menghasilkan kesimpulan buruk, dan membangun baseline (DPMO, rata-rata dan sebaran, dipecah per shift, mesin, dan lot).
- Analyze memisahkan penyebab dari gejala. Penyebab yang belum diverifikasi masih sekadar opini: konfirmasi dengan data.
- Improve menguji solusi dalam skala kecil sebelum diluncurkan. Bila memungkinkan, pilih solusi yang mencegah kesalahan daripada yang bergantung pada kewaspadaan operator.
- Control membuat hasil bertahan: perbarui standar, latih orang, pasang peta kendali di stasiun, dan tentukan apa yang dilakukan bila titik keluar batas. Setelah perbaikan, konfirmasi kapabilitas proses (Cp dan Cpk).
Contoh perhitungan: dari 3.000 ke 1.350 DPMO
Contoh ilustrasi dengan angka rekaan untuk mengajarkan perhitungan. Sebuah lini memproses poros dengan 4 karakteristik kritis: diameter, panjang, kekasaran permukaan, dan konsentrisitas.
- Define: keluhan poros di luar spesifikasi. Target: menurunkan DPMO dari 3.000 menjadi 1.500 atau kurang.
- Measure: studi Gauge R&R memberi 8% dari toleransi. Sebagai patokan praktis, di bawah 10% sistem pengukuran dapat diterima dan di atas 30% tidak. Dari 5.000 poros ditemukan 60 cacat: DPMO 3.000.
- Analyze: Pareto menunjukkan diameter menyumbang 60% cacat. Data menunjukkan variasi naik dalam dua jam pertama setelah penggantian perkakas.
- Improve: presetting perkakas dan pemeriksaan tiga komponen pertama, diuji di satu shift sebelum diperluas.
- Control: peta X-bar dan R di stasiun, standar yang diperbarui di tiga shift, dan rencana reaksi.
| Penyebab cacat | Sebelum | Sesudah |
|---|---|---|
| Diameter di luar batas | 36 | 3 |
| Kekasaran | 12 | 12 |
| Panjang | 8 | 8 |
| Konsentrisitas | 4 | 4 |
| Total cacat | 60 | 27 |
| DPMO | 3.000 | 1.350 |
| Level sigma (perkiraan) | 4,25 | 4,5 |
Perhitungan akhir: 27 ÷ 20.000 × 1.000.000 = 1.350 DPMO, turun 55% (dari 3.000 ke 1.350). Target terlampaui. Kekasaran kini menyumbang 44% dari 27 cacat dan menjadi sasaran siklus berikutnya.
Perhatikan pelajaran dari contoh ini. Diameter menyumbang 60% cacat (36 dari 60), sehingga menyerangnya saja hampir memangkas total separuh. Mengerahkan upaya yang sama untuk konsentrisitas, yang hanya punya 4 cacat, akan sia-sia. Pareto yang menentukan ke mana waktu tim dipakai.
Sabuk dan peran dalam proyek
Six Sigma menata pelatihan dalam bentuk sabuk. Pengelompokan di bawah ini adalah organisasi praktis; nama dan persyaratannya berbeda antarperusahaan dan lembaga sertifikasi.
| Sabuk atau peran | Apa yang dikerjakan |
|---|---|
| Sabuk putih | Mengenal kosakata dan membantu pengumpulan data |
| Sabuk kuning | Ikut dalam proyek dan menjalankan tugas yang diberikan |
| Sabuk hijau | Memimpin proyek yang lebih kecil, biasanya paruh waktu |
| Sabuk hitam | Memimpin proyek kompleks dan membimbing sabuk hijau |
| Master Black Belt | Melatih orang dan menetapkan strategi program |
| Sponsor (champion) | Memilih proyek, melepas sumber daya, dan menyingkirkan hambatan |
LEI mengingatkan bahwa sertifikasi sudah begitu menyebar sehingga sulit menilai kualitasnya. Sertifikat tidak membuktikan kemampuan. Rekam jejak proyek yang selesai dengan hasil terukur lebih bernilai.
Six Sigma, lean, dan DMADV: kapan memakai yang mana
| Pendekatan | Fokus | Dipakai ketika |
|---|---|---|
| Six Sigma (DMAIC) | Variasi dan cacat pada proses yang ada | Cacat bertahan dan penyebabnya tidak jelas |
| Lean | Pemborosan, aliran, dan lead time | Waktu tunggu, persediaan, dan pengerjaan ulang terlihat |
| DMADV (DFSS) | Perancangan produk atau proses baru | Belum ada proses yang bisa diperbaiki |
Dalam praktik, perusahaan menggabungkan keduanya. Di banyak pabrik, lean lebih dulu membereskan aliran dan Six Sigma mengejar cacat yang tersisa. Six Sigma menuntut waktu, pelatihan, dan disiplin statistik, sehingga tidak masuk akal untuk masalah yang penyebabnya sudah jelas, di mana tindakan langsung, poka-yoke, atau siklus PDCA singkat menyelesaikannya lebih cepat.
Kesalahan umum
- Menganalisis data tanpa memvalidasi sistem pengukuran.
- Memilih proyek yang terlalu besar untuk diselesaikan dalam beberapa bulan.
- Menetapkan target tanpa baseline.
- Menggelembungkan peluang untuk memperbaiki level sigma.
- Berakhir tanpa fase Control sehingga hasil menghilang.
- Menjalankan uji statistik tanpa memahami proses di gemba.
Kesalahan terakhir patut diperhatikan. Statistik menjawab “apa” dan “berapa banyak”, tetapi siapa pun yang mendatangi stasiun kerja, mengamati operasi, dan berbicara dengan operator akan menemukan “mengapa”. Proyek terbaik menggabungkan keduanya.
Langkah berikutnya. Pilih satu cacat yang berulang dan hitung: unit, peluang, cacat, DPMO. Validasi pengukuran sebelum menganalisis apa pun. Lalu mulai proyek kecil dengan target angka dan tenggat beberapa bulan, dan ikuti DMAIC sampai fase Control.
Pertanyaan yang sering diajukan
Apa itu Six Sigma?
Pendekatan perbaikan yang mengurangi variasi dan cacat melalui metode terstruktur dan statistik. Proyeknya mengikuti urutan DMAIC.
Apa arti 3,4 DPMO?
3,4 cacat per sejuta peluang, kinerja proses six sigma menurut konvensi metode, dengan pergeseran 1,5 sigma.
DMAIC singkatan dari apa?
Define, Measure, Analyze, Improve, dan Control: definisikan, ukur, analisis, perbaiki, dan kendalikan. Ini urutan proyek Six Sigma.
Bagaimana menghitung DPMO?
DPMO = cacat ÷ (unit × peluang per unit) × 1.000.000. Dengan 60 cacat dari 5.000 komponen dan 4 peluang, hasilnya 3.000 DPMO.
Apa beda DPU dan DPMO?
DPU adalah cacat per unit (60 ÷ 5.000 = 0,012). DPMO adalah cacat per sejuta peluang dan memungkinkan membandingkan proses yang berbeda.
Apakah Six Sigma sama dengan lean?
Bukan. Six Sigma menyerang variasi dan cacat, lean menyerang pemborosan dan aliran. Keduanya digabung dalam Lean Six Sigma.
Apakah perlu statistik untuk memakai Six Sigma?
Perlu, terutama di fase Measure dan Analyze. Untuk kasus sederhana, diagram Pareto dan peta kendali sudah menyelesaikan banyak hal.
Siapa yang menciptakan Six Sigma?
Motorola menciptakan istilah ini pada 1980-an untuk menggambarkan program kualitasnya.
Sumber
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- GEORGE, M. L. Lean Six Sigma: Combining Six Sigma Quality with Lean Speed. New York: McGraw-Hill, 2002.
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.