Ce qu'est le Six Sigma
Le Six Sigma est une approche de gestion qui réduit les défauts et la variation des processus grâce à une méthode structurée et à l'analyse statistique. Le nom vient de la lettre grecque sigma (σ), symbole de l'écart-type, qui mesure l'ampleur de la variation d'un processus.
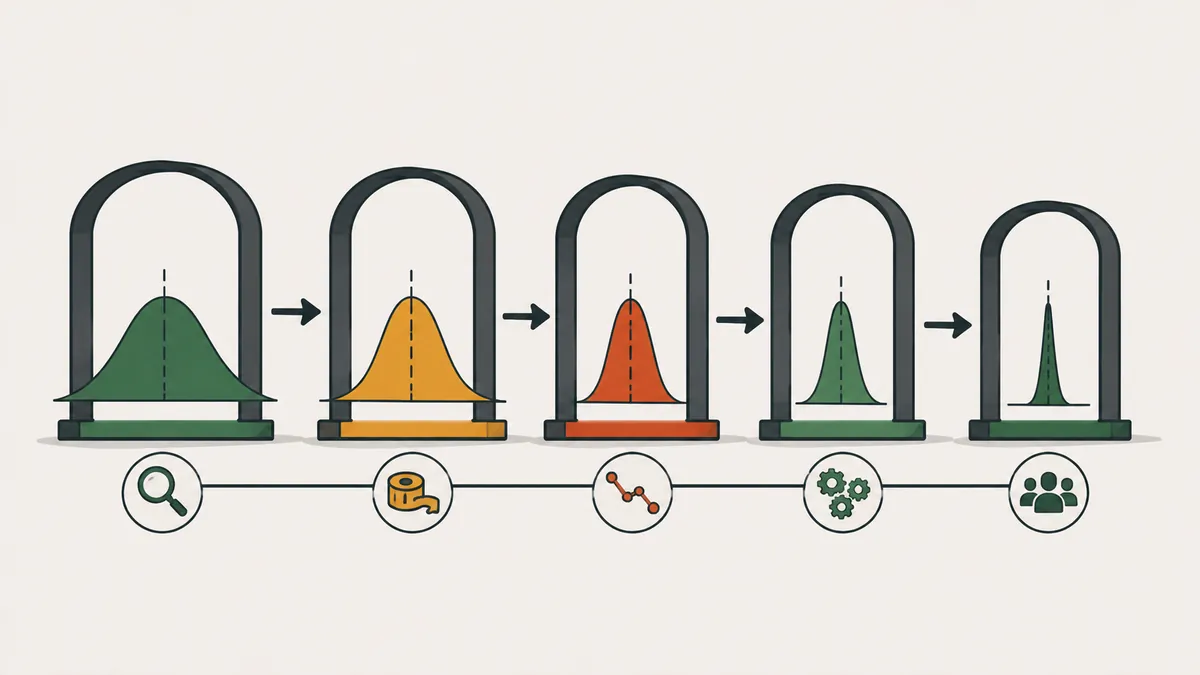
Un processus peut atteindre sa moyenne et produire quand même des défauts, parce que certaines pièces sortent de la tolérance. Réduire la dispersion rapproche chaque pièce de la cible. C'est pourquoi le Six Sigma regarde la variation, et pas seulement la moyenne.
Par convention de la méthode, un processus « six sigma » produit 3,4 défauts par million d'opportunités (DPMO). Ce chiffre inclut déjà un décalage de la moyenne de 1,5 sigma dans le temps, hypothèse adoptée par la méthode. Motorola a forgé le terme dans les années 1980 et de nombreuses entreprises l'ont adopté ensuite. Le Lean Enterprise Institute recense le terme dans son lexique.
Le point de départ est toujours le client. La méthode traduit ses exigences en caractéristiques critiques pour la qualité (CTQ), mesure dans quelle mesure le processus les respecte et ne choisit une action qu'ensuite. Sans cette traduction, les équipes optimisent ce qui est facile à mesurer plutôt que ce qui compte.
Comment calculer le DPU, le DPMO et le niveau sigma
Trois comptages suffisent : unités contrôlées, opportunités de défaut par unité et défauts constatés. Une opportunité est une caractéristique qui peut mal tourner et que le client remarque. Fixez la liste avant de compter.
| Mesure | Formule | Dans l'exemple |
|---|---|---|
| Unités (U) | Pièces contrôlées | 5 000 arbres |
| Opportunités par unité (O) | Caractéristiques pouvant échouer | 4 |
| Défauts (D) | Total des non-conformités | 60 |
| DPU | D ÷ U | 60 ÷ 5 000 = 0,012 |
| DPMO | D ÷ (U × O) × 1 000 000 | 60 ÷ 20 000 × 1 000 000 = 3 000 |
| Rendement par opportunité | 1 − D ÷ (U × O) | 1 − 0,003 = 99,7 % |
Avec le DPMO, consultez la table de conversion, qui utilise le décalage de 1,5 sigma.
| Niveau sigma | DPMO | Rendement |
|---|---|---|
| 2 | 308 538 | 69,1 % |
| 3 | 66 807 | 93,3 % |
| 4 | 6 210 | 99,38 % |
| 5 | 233 | 99,977 % |
| 6 | 3,4 | 99,99966 % |
Un DPMO de 3 000 se situe entre 4 et 5 sigma. Dans un tableur, on utilise la fonction NORM.S.INV (nom anglais) : niveau sigma = NORM.S.INV(1 − DPMO ÷ 1 000 000) + 1,5, soit environ 4,25.
Deux précautions. Le DPU compte des défauts, et une pièce peut en avoir plusieurs. Pour compter les pièces défectueuses, utilisez le rendement au premier passage. Et si vous augmentez le nombre d'opportunités pour gonfler le dénominateur, le niveau sigma s'améliore sur le papier sans que le client remarque quoi que ce soit.
Les cinq phases du DMAIC
Le DMAIC est la séquence des projets d'amélioration Six Sigma : Définir, Mesurer, Analyser, Améliorer et Contrôler. Chaque phase ne se termine que lorsqu'elle livre ce dont la suivante a besoin.
| Phase | Question clé | Outils courants | Livrable |
|---|---|---|---|
| Définir | Quel est le problème, pour quel client et avec quel objectif ? | Charte de projet, SIPOC, voix du client | Problème, périmètre et objectif |
| Mesurer | Quelle est la performance actuelle, et la mesure est-elle fiable ? | Plan de collecte, analyse du système de mesure (R&R), situation de départ | DPMO actuel et données fiables |
| Analyser | Quelles causes expliquent la variation ? | Pareto, Ishikawa, 5 pourquoi, tests d'hypothèses, régression | Causes racines vérifiées |
| Améliorer | Quelle solution attaque la cause ? | Plans d'expériences, pilote, poka-yoke | Solution testée |
| Contrôler | Comment conserver le gain ? | Cartes de contrôle, standard, plan de réaction | Gain pérenne |
- Définir évite l'erreur la plus courante : se mettre à résoudre avant de connaître le problème. La charte énonce le problème en une phrase, le périmètre, l'objectif chiffré et l'échéance.
- Mesurer a deux missions : prouver que la mesure est fiable, car de mauvaises données mènent à de mauvaises conclusions, et établir la situation de départ (DPMO, moyenne et dispersion, par équipe, machine et lot).
- Analyser sépare les causes des symptômes. Une cause non vérifiée reste une opinion : confirmez-la avec des données.
- Améliorer teste la solution à petite échelle avant le déploiement. Quand c'est possible, préférez une solution qui empêche l'erreur à une solution qui repose sur l'attention de l'opérateur.
- Contrôler fait tenir le gain : mettre à jour le standard, former, installer la carte de contrôle au poste et définir quoi faire quand un point sort des limites. Après l'amélioration, confirmez la capabilité (Cp et Cpk).
Exemple chiffré : de 3 000 à 1 350 DPMO
Exemple illustratif avec des chiffres inventés pour enseigner le calcul. Une ligne usine des arbres avec 4 caractéristiques critiques : diamètre, longueur, rugosité et concentricité.
- Définir : réclamations sur des arbres hors spécification. Objectif : passer le DPMO de 3 000 à 1 500 ou moins.
- Mesurer : l'étude R&R donne 8 % de la tolérance. En règle pratique, sous 10 % le système de mesure est acceptable et au-dessus de 30 % il ne l'est pas. Sur 5 000 arbres, 60 défauts : DPMO de 3 000.
- Analyser : le Pareto montre que le diamètre représente 60 % des défauts. Les données indiquent que la variation augmente pendant les deux premières heures après un changement d'outil.
- Améliorer : préréglage de l'outil et contrôle des trois premières pièces, testés sur une équipe avant extension.
- Contrôler : carte X-barre et R au poste, standard mis à jour sur les trois équipes et plan de réaction.
| Cause du défaut | Avant | Après |
|---|---|---|
| Diamètre hors tolérance | 36 | 3 |
| Rugosité | 12 | 12 |
| Longueur | 8 | 8 |
| Concentricité | 4 | 4 |
| Total des défauts | 60 | 27 |
| DPMO | 3 000 | 1 350 |
| Niveau sigma (approx.) | 4,25 | 4,5 |
Calcul final : 27 ÷ 20 000 × 1 000 000 = 1 350 DPMO, soit 55 % de moins (de 3 000 à 1 350). L'objectif est dépassé. La rugosité représente maintenant 44 % des 27 défauts et devient la cible du cycle suivant.
Retenez la leçon : le diamètre pesait 60 % des défauts (36 sur 60), donc s'y attaquer seul a presque divisé le total par deux. Dépenser le même effort sur la concentricité, avec seulement 4 défauts, aurait été du gaspillage. Le Pareto décide où va le temps de l'équipe.
Ceintures et rôles dans un projet
Le Six Sigma organise la formation en ceintures. Le regroupement ci-dessous est une organisation pratique ; les noms et les exigences varient selon les entreprises et les organismes certificateurs.
| Ceinture ou rôle | Ce qu'elle fait |
|---|---|
| Ceinture blanche | Connaît le vocabulaire et aide à la collecte de données |
| Ceinture jaune | Participe au projet et exécute des tâches confiées |
| Ceinture verte | Dirige des projets plus petits, en général à temps partiel |
| Ceinture noire | Dirige des projets complexes et encadre les ceintures vertes |
| Maître ceinture noire | Forme les personnes et définit la stratégie du programme |
| Sponsor (champion) | Choisit le projet, libère les ressources et lève les obstacles |
Le LEI avertit que la certification s'est tellement répandue qu'il est difficile d'en juger la qualité. Un certificat ne prouve pas la compétence. Un historique de projets menés à terme, avec des résultats mesurés, compte davantage.
Six Sigma, Lean et DMADV : quand utiliser quoi
| Approche | Focus | À utiliser quand |
|---|---|---|
| Six Sigma (DMAIC) | Variation et défauts d'un processus existant | Le défaut persiste et la cause n'est pas évidente |
| Lean | Gaspillage, flux et délai | Attentes, stocks et retouches sont visibles |
| DMADV (DFSS) | Conception d'un nouveau produit ou processus | Il n'y a pas encore de processus à améliorer |
En pratique, les entreprises combinent les deux. Dans beaucoup d'usines, le Lean nettoie d'abord le flux et le Six Sigma s'attaque aux défauts qui restent. Le Six Sigma exige du temps, de la formation et de la rigueur statistique : il n'a pas de sens pour un problème dont la cause est déjà claire, où une action directe, un poka-yoke ou un court cycle PDCA règle la question plus vite.
Erreurs fréquentes
- Analyser des données sans valider le système de mesure.
- Choisir un projet trop grand pour être clos en quelques mois.
- Fixer un objectif sans situation de départ.
- Gonfler les opportunités pour améliorer le niveau sigma.
- Terminer sans la phase Contrôler et voir le gain disparaître.
- Lancer des tests statistiques sans comprendre le processus au gemba.
La dernière erreur mérite attention. La statistique répond à « quoi » et « combien », mais celui qui va au poste, observe l'opération et parle à l'opérateur trouve le « pourquoi ». Les meilleurs projets combinent les deux.
Prochaine étape. Choisissez un défaut récurrent et faites le calcul : unités, opportunités, défauts, DPMO. Validez la mesure avant toute analyse. Puis montez un petit projet avec un objectif chiffré et une échéance de quelques mois, et suivez le DMAIC jusqu'au Contrôle.
Questions fréquentes
Qu'est-ce que le Six Sigma ?
Une approche d'amélioration qui réduit la variation et les défauts grâce à une méthode structurée et à la statistique. Ses projets suivent la séquence DMAIC.
Que signifie 3,4 DPMO ?
3,4 défauts par million d'opportunités, la performance d'un processus six sigma par convention de la méthode, avec un décalage de 1,5 sigma.
Que signifie DMAIC ?
Définir, Mesurer, Analyser, Améliorer et Contrôler (Define, Measure, Analyze, Improve, Control). C'est la séquence des projets Six Sigma.
Comment calcule-t-on le DPMO ?
DPMO = défauts ÷ (unités × opportunités par unité) × 1 000 000. Avec 60 défauts sur 5 000 pièces et 4 opportunités, cela donne 3 000 DPMO.
Quelle différence entre DPU et DPMO ?
Le DPU est le nombre de défauts par unité (60 ÷ 5 000 = 0,012). Le DPMO est le nombre de défauts par million d'opportunités et permet de comparer des processus différents.
Le Six Sigma est-il identique au Lean ?
Non. Le Six Sigma s'attaque à la variation et aux défauts, le Lean au gaspillage et au flux. Les deux se combinent dans le Lean Six Sigma.
Faut-il des statistiques pour appliquer le Six Sigma ?
Oui, surtout dans les phases Mesurer et Analyser. Pour les cas simples, le diagramme de Pareto et les cartes de contrôle règlent déjà beaucoup de choses.
Qui a créé le Six Sigma ?
Motorola a forgé le terme dans les années 1980 pour désigner son programme qualité.
Sources
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- GEORGE, M. L. Lean Six Sigma: Combining Six Sigma Quality with Lean Speed. New York: McGraw-Hill, 2002.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.