Qu'est-ce qu'un diagramme d'Ishikawa ?
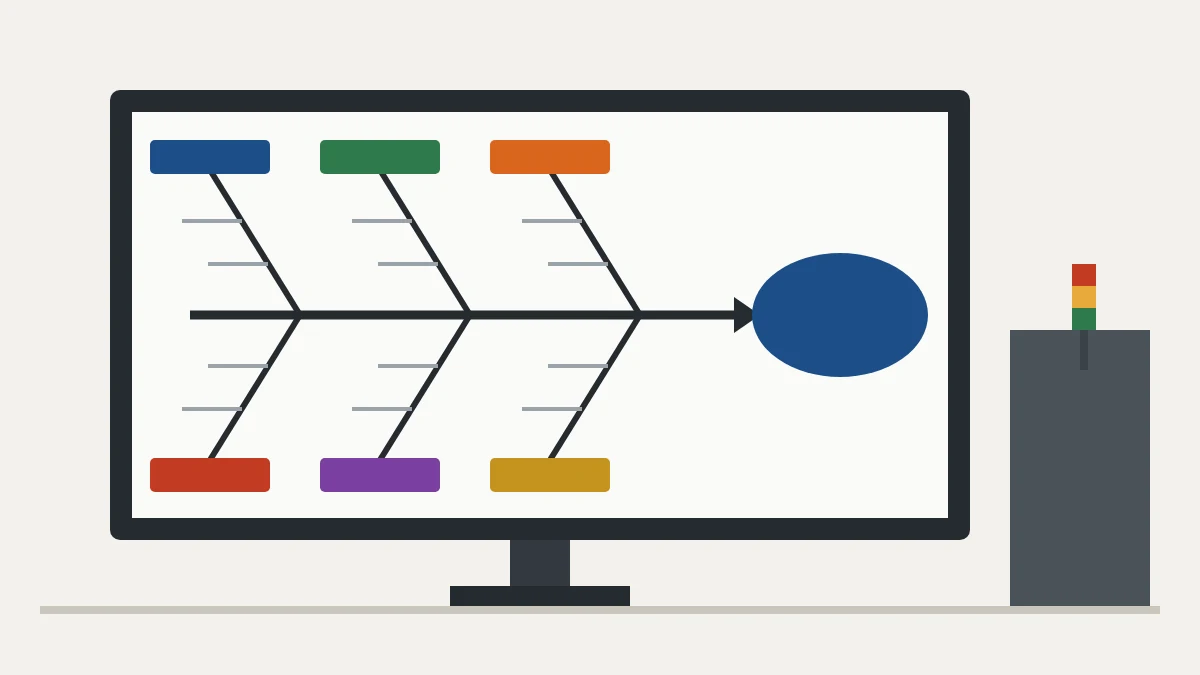
Le diagramme d'Ishikawa, aussi appelé arête de poisson ou diagramme cause-effet, est un outil visuel pour organiser les causes possibles d'un problème. Le problème (l'effet) se place à la tête du poisson et les causes sont regroupées sur les arêtes, par catégorie.
Il a été popularisé par Kaoru Ishikawa, ingénieur japonais et l'une des figures centrales du contrôle de la qualité au Japon. Sa valeur n'est pas le dessin lui-même, mais la conversation structurée qu'il impose : l'équipe examine tous les angles avant de s'arrêter à une explication.
Utilisez-le quand un problème revient et que la cause n'est pas évidente, quand plusieurs causes sont possibles et que l'équipe n'est pas d'accord, quand il faut impliquer des personnes de services différents, ou quand l'objectif est la cause racine et pas seulement le traitement du symptôme.
Les catégories des 6M
| Catégorie | Questions typiques |
|---|---|
| Méthode | Une procédure existe-t-elle, est-elle claire et est-elle suivie ? |
| Machine | L'équipement, le moule ou l'outil sont-ils en bon état ? |
| Main-d'œuvre | Les personnes sont-elles formées ? Les réglages sont-ils modifiés par tâtonnement ? |
| Matière | La matière première respecte-t-elle la spécification ? |
| Mesure | L'instrument est-il étalonné ? Le critère de contrôle est-il clair ? |
| Milieu (environnement) | La température, l'humidité, l'éclairage ou la poussière jouent-ils un rôle ? |
Dans les services et les bureaux, les catégories peuvent changer (politiques, procédures, personnes, systèmes), mais la logique reste la même.
Exemple : pièces moulées avec bavures
Cas illustratif : en injection plastique, des bavures apparaissent sur 4 % des pièces de la presse 3. L'équipe liste deux causes possibles par catégorie.
| Catégorie | Causes relevées |
|---|---|
| Méthode | Paramètre de pression d'injection hors spécification ; changement de moule sans liste de contrôle |
| Machine | Moule usé ; force de fermeture insuffisante |
| Main-d'œuvre | Opérateur non formé ; réglage par tâtonnement |
| Matière | Résine humide ; lot hors spécification |
| Mesure | Contrôle visuel sans standard ; instrument non étalonné |
| Milieu | Température élevée ; humidité élevée |
Douze causes possibles au lieu d'une intuition. L'étape suivante consiste à hiérarchiser avec des données : consulter l'historique des paramètres, mesurer l'humidité de la résine et inspecter le moule, au lieu de se disputer pour savoir qui a raison. Un diagramme de Pareto aide à voir quelles causes pèsent le plus.
Pas à pas
- Définir le problème (l'effet) en termes précis et mesurables : « bavures sur 4 % des pièces de la presse 3 ».
- Tracer l'arête centrale et lister les catégories (6M).
- Faire émerger les causes de chaque catégorie avec l'équipe, de préférence au gemba.
- Organiser en séparant les causes des symptômes et en regroupant les doublons.
- Analyser et hiérarchiser les causes les plus probables avec des données.
- Définir un plan d'action pour les causes confirmées, par exemple avec un 5W2H.
Lien avec les 5 pourquoi et le PDCA
L'arête de poisson élargit la vue ; les 5 pourquoi creusent chaque cause probable. Dans l'exemple :
- Pourquoi y a-t-il des bavures ? Parce que la pression d'injection dépasse le standard.
- Pourquoi dépasse-t-elle le standard ? Parce que le paramètre a été modifié.
- Pourquoi a-t-il été modifié ? Parce qu'un opérateur l'a ajusté pour compenser des pièces incomplètes.
- Pourquoi n'y a-t-il pas eu de vérification ? Parce qu'il n'existe pas de liste de contrôle des paramètres au changement d'équipe.
- Pourquoi n'y a-t-il pas de liste ? Parce que la procédure n'a jamais été standardisée.
La cause racine est l'absence de standard, et la correction est le travail standardisé, pas le blâme de l'opérateur. Dans le cycle PDCA, l'arête de poisson relève du Plan : définir le problème et analyser les causes. Viennent ensuite Do, Check pour voir si les bavures ont baissé, et Act pour standardiser ce qui a fonctionné. Un rapport A3 inclut généralement le diagramme dans sa section d'analyse. C'est aussi un outil de l'étape Analyser du Six Sigma et un appui naturel du kaizen.
Erreurs fréquentes et liste de contrôle
- Un problème défini de façon vague.
- Une liste de coupables à la place d'une liste de causes.
- S'arrêter au dessin sans vérifier les causes avec des données.
- Le faire seul, sans les personnes qui connaissent le processus.
- Retenir la cause défendue par la voix la plus forte de la salle.
Liste de contrôle : effet précis et mesurable ; équipe pluridisciplinaire ; causes dans les six catégories ; causes probables vérifiées avec des données ; plan d'action avec responsables et échéances.
Questions fréquentes
Qu'est-ce qu'un diagramme d'Ishikawa ?
Un outil visuel en forme de squelette de poisson qui organise par catégories les causes possibles d'un problème.
Que sont les 6M ?
Méthode, machine, main-d'œuvre, matière, mesure et milieu (environnement).
Quelle différence entre l'arête de poisson et les 5 pourquoi ?
L'arête de poisson fait apparaître de nombreuses causes possibles ; les 5 pourquoi creusent une cause jusqu'à sa racine. Les deux outils se complètent.
Qui a créé le diagramme d'Ishikawa ?
Kaoru Ishikawa, ingénieur japonais et pionnier du contrôle de la qualité au Japon.
Comment hiérarchiser les causes ?
Vérifiez les plus probables avec les données du processus ; un diagramme de Pareto aide à voir lesquelles pèsent le plus.
Sources
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- ISHIKAWA, K. What Is Total Quality Control? The Japanese Way. Englewood Cliffs: Prentice Hall.
- TAGUE, N. R. The Quality Toolbox. Milwaukee: ASQ Quality Press.
- ASQ. Fishbone (Ishikawa) Diagram. Quality Resources. https://asq.org/quality-resources/fishbone
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.