特性要因図とは
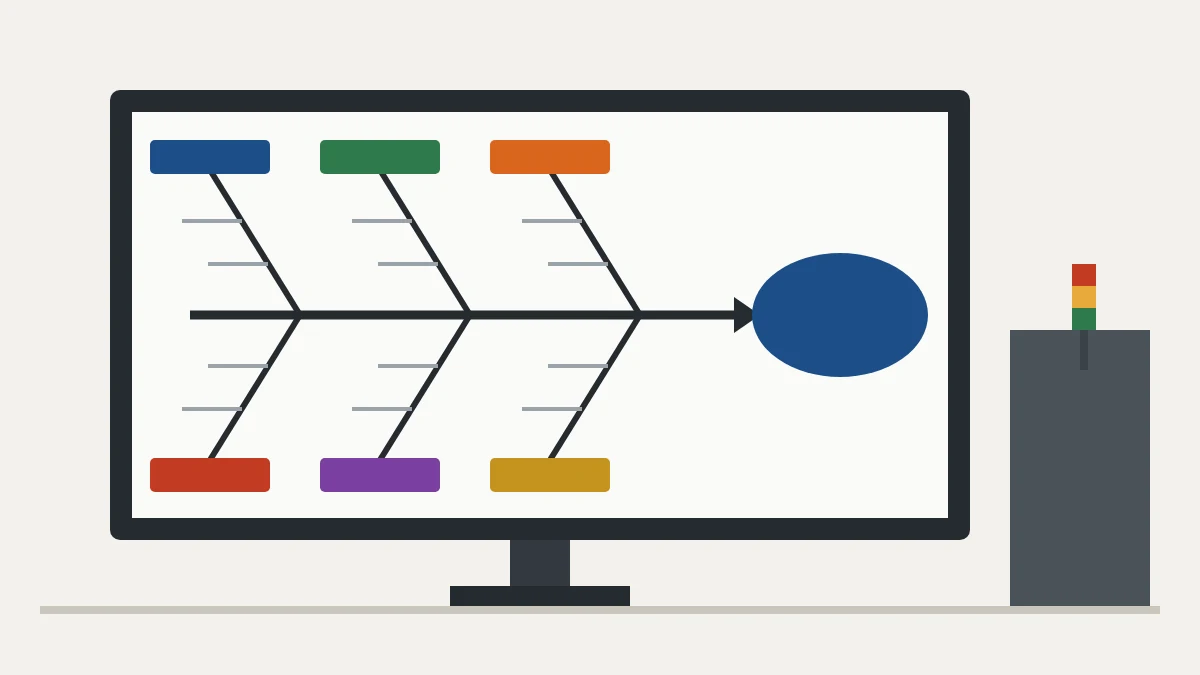
特性要因図は、魚の骨(フィッシュボーン)や石川ダイアグラムとも呼ばれ、問題の考えられる原因を整理するための図です。問題(結果、つまり特性)を魚の頭に置き、原因を分類ごとに骨の上へまとめます。
日本の品質管理の中心人物のひとりである石川馨氏が広めました。価値は図そのものではなく、図が促す整理された対話にあります。チームはひとつの説明に落ち着く前に、あらゆる角度から見直します。
問題が繰り返し起きて原因がはっきりしないとき、原因の候補が複数あってチームの意見が割れるとき、異なる部門の人を巻き込む必要があるとき、症状を処置するだけでなく真の原因を突き止めたいときに使います。
6Mの分類
| 分類 | 代表的な問い |
|---|---|
| 方法(Method) | 手順はあるか。明確か。守られているか。 |
| 機械(Machine) | 設備、金型、工具は良い状態か。 |
| 人(Manpower) | 教育を受けているか。条件を試行錯誤で変えていないか。 |
| 材料(Material) | 原材料は仕様を満たしているか。 |
| 測定(Measurement) | 計測器は校正されているか。検査基準は明確か。 |
| 環境(Mother Nature) | 温度、湿度、照明、ほこりは影響しているか。 |
サービス業や事務の現場では分類が変わることがあります(方針、手順、人、システムなど)が、考え方は同じです。製造業では、このうち人・機械・方法・材料の4Mを基本とし、測定と環境を加えて6Mとする整理もよく使われます。
例:バリが出る成形品
説明用の事例です。射出成形で、プレス3号機の成形品の4%にバリが出ています。チームは分類ごとに2つずつ、考えられる原因を挙げました。
| 分類 | 挙がった原因 |
|---|---|
| 方法 | 射出圧力の設定値が仕様外。チェックリストなしの金型交換 |
| 機械 | 金型の摩耗。型締め力の不足 |
| 人 | 教育を受けていない作業者。試行錯誤による調整 |
| 材料 | 樹脂の吸湿。仕様外のロット |
| 測定 | 基準のない目視検査。校正されていない計器 |
| 環境 | 高い温度。高い湿度 |
ひとつの思い込みではなく、12個の候補が出ました。次はデータで優先順位をつけます。だれが正しいかを議論する代わりに、設定値の記録を調べ、樹脂の水分を測り、金型を点検します。パレート図を使うと、どの原因の寄与が大きいかが見えます。
手順
- 問題(特性)を具体的で測れる言葉で定義します。例:「プレス3号機の成形品の4%にバリ」。
- 背骨を引き、分類(6M)を書きます。
- チームで各分類の原因を出し合います。できれば現場(ゲンバ)で行います。
- 整理します。原因と症状を分け、重複をまとめます。
- もっともらしい原因をデータで分析し、優先順位をつけます。
- 確認できた原因に対して、たとえば5W2Hで行動計画を作ります。
なぜなぜ分析・PDCAとの関係
特性要因図は視野を広げ、なぜなぜ分析は有力な原因を深く掘り下げます。例では次のようになります。
- なぜバリが出るのか。射出圧力が標準を超えているから。
- なぜ標準を超えているのか。設定値が変更されたから。
- なぜ変更されたのか。作業者が未充填を補うために調整したから。
- なぜ確認されなかったのか。交代時の設定値チェックリストがないから。
- なぜチェックリストがないのか。手順が標準化されたことがないから。
真の原因は標準がないことで、対策は標準作業であり、作業者を責めることではありません。PDCAでは、特性要因図はPlan(計画)に属し、問題の定義と原因分析にあたります。続いてDo(実行)、バリが減ったかを見るCheck(確認)、うまくいったことを標準化するAct(処置)です。A3レポートでは、通常この図を分析の欄に入れます。シックスシグマの分析の段階で使うツールでもあり、カイゼンの自然な支えにもなります。
よくある失敗とチェックリスト
- 問題の定義があいまい。
- 原因ではなく、責める人のリストになっている。
- 図を描いて終わりにし、データで原因を確認しない。
- プロセスを知る人なしに、ひとりで作る。
- いちばん声の大きい人が支持する原因を選ぶ。
チェックリスト:特性が具体的で測れる。部門横断のチーム。6つの分類すべてに原因がある。有力な原因をデータで検証した。担当者と期限を決めた行動計画がある。
よくある質問
特性要因図とは何ですか?
問題の考えられる原因を分類ごとに整理する、魚の骨の形をした視覚的なツールです。
6Mとは何ですか?
方法、機械、人、材料、測定、環境(Mother Nature)の6つです。
特性要因図となぜなぜ分析の違いは何ですか?
特性要因図は多くの候補となる原因を引き出し、なぜなぜ分析は1つの原因を根本まで掘り下げます。両者は組み合わせて使います。
特性要因図は誰が考案しましたか?
日本の品質管理の先駆者である石川馨氏です。
原因の優先順位はどうつけますか?
もっともらしい原因をプロセスのデータで検証します。パレート図を使うと、どの原因の寄与が大きいかが見えます。
参考文献
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- ISHIKAWA, K. What Is Total Quality Control? The Japanese Way. Englewood Cliffs: Prentice Hall.
- TAGUE, N. R. The Quality Toolbox. Milwaukee: ASQ Quality Press.
- ASQ. Fishbone (Ishikawa) Diagram. Quality Resources. https://asq.org/quality-resources/fishbone
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。