Altı Sigma nedir?
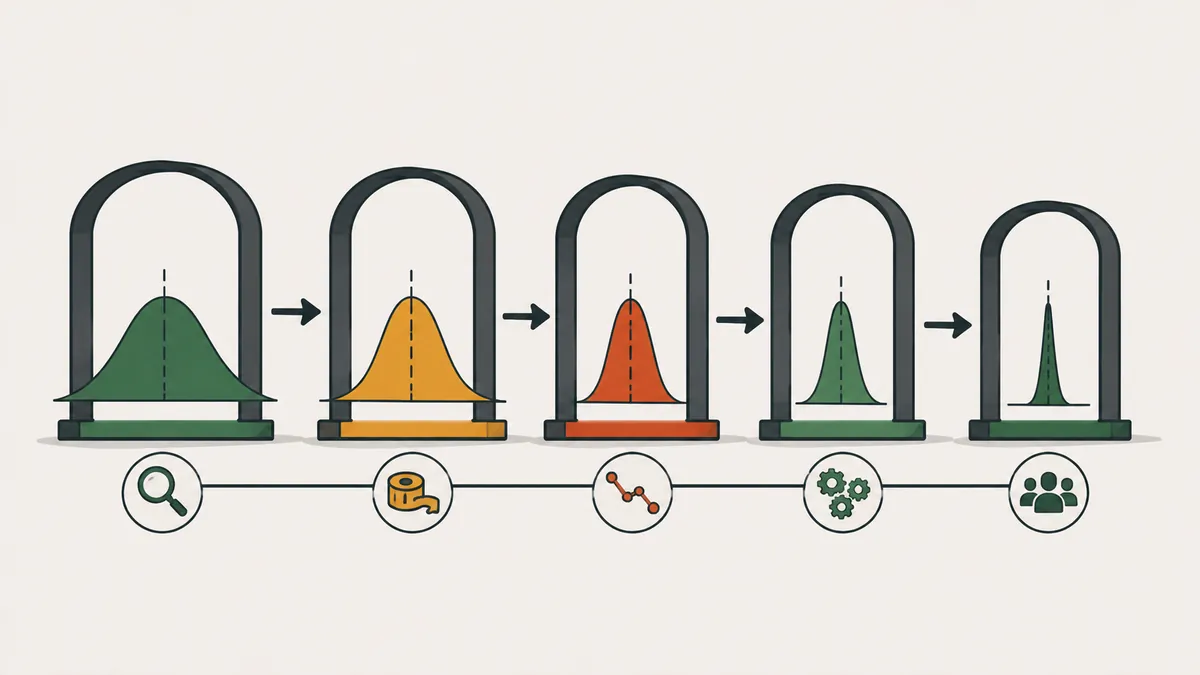
Altı Sigma, yapılandırılmış bir yöntem ve istatistiksel analizle süreçlerdeki kusurları ve değişkenliği azaltan bir yönetim yaklaşımıdır. Adı, bir sürecin ne kadar değiştiğini ölçen standart sapmanın simgesi olan Yunan harfi sigma'dan (σ) gelir.
Bir süreç ortalamasını tutturup yine de kusur üretebilir, çünkü bazı parçalar toleransın dışına düşer. Yayılımı azaltmak her parçayı hedefe yaklaştırır. Altı Sigma'nın yalnızca ortalamaya değil değişkenliğe bakmasının nedeni budur.
Yöntemin kuralına göre “altı sigma” bir süreç, milyon fırsatta 3,4 kusur (DPMO) üretir. Bu rakam, yöntemin benimsediği bir varsayım olan, zaman içinde ortalamanın 1,5 sigma kayması payını zaten içerir. Terimi 1980'lerde Motorola ortaya attı ve birçok şirket sonradan benimsedi. Lean Enterprise Institute terimi sözlüğünde listeler.
Başlangıç noktası her zaman müşteridir. Yöntem müşteri gereksinimlerini kalite açısından kritik özelliklere (CTQ) çevirir, sürecin bunları ne kadar karşıladığını ölçer ve ancak ondan sonra eylem seçer. Bu çeviri olmadan ekipler önemli olanı değil, ölçmesi kolay olanı iyileştirir.
DPU, DPMO ve sigma seviyesi nasıl hesaplanır?
Üç sayım yeterlidir: muayene edilen birim, birim başına kusur fırsatı ve bulunan kusur. Fırsat, yanlış gidebilen ve müşterinin fark ettiği bir özelliktir. Saymadan önce listeyi sabitleyin.
| Ölçü | Formül | Örnekte |
|---|---|---|
| Birim (U) | Muayene edilen parça | 5.000 mil |
| Birim başına fırsat (O) | Başarısız olabilecek özellikler | 4 |
| Kusur (D) | Toplam uygunsuzluk | 60 |
| DPU | D ÷ U | 60 ÷ 5.000 = 0,012 |
| DPMO | D ÷ (U × O) × 1.000.000 | 60 ÷ 20.000 × 1.000.000 = 3.000 |
| Fırsat başına verim | 1 − D ÷ (U × O) | 1 − 0,003 = %99,7 |
DPMO ile, 1,5 sigma kaymasını kullanan dönüşüm tablosuna bakın.
| Sigma seviyesi | DPMO | Verim |
|---|---|---|
| 2 | 308.538 | %69,1 |
| 3 | 66.807 | %93,3 |
| 4 | 6.210 | %99,38 |
| 5 | 233 | %99,977 |
| 6 | 3,4 | %99,99966 |
3.000 DPMO, 4 ile 5 sigma arasında yer alır. Bir elektronik tabloda NORM.S.TERS işlevi kullanılır (İngilizce adı NORM.S.INV): sigma seviyesi = NORM.S.TERS(1 − DPMO ÷ 1.000.000) + 1,5, yaklaşık 4,25 eder.
İki uyarı. DPU kusurları sayar ve bir parçada birden fazla kusur olabilir. Kusurlu parçaları saymak için ilk geçiş verimini kullanın. Ayrıca paydayı şişirmek için fırsat sayısını artırırsanız sigma seviyesi kâğıt üzerinde iyileşir, ama müşteri hiçbir şey fark etmez.
DMAIC'in beş aşaması
DMAIC, Altı Sigma iyileştirme projelerinin sırasıdır: Tanımla (Define), Ölç (Measure), Analiz et (Analyze), İyileştir (Improve) ve Kontrol et (Control). Her aşama, ancak bir sonrakinin ihtiyaç duyduğunu teslim ettiğinde biter.
| Aşama | Anahtar soru | Yaygın araçlar | Çıktı |
|---|---|---|---|
| Tanımla | Sorun nedir, hangi müşteri için ve hangi hedefle? | Proje bildirgesi, SIPOC, müşterinin sesi | Sorun, kapsam ve hedef |
| Ölç | Mevcut performans nedir ve ölçüme güvenilebilir mi? | Veri toplama planı, ölçüm sistemi analizi (Gauge R&R), başlangıç düzeyi | Mevcut DPMO ve güvenilir veri |
| Analiz et | Değişkenliği hangi nedenler açıklıyor? | Pareto, Ishikawa, 5 Neden, hipotez testleri, regresyon | Doğrulanmış kök nedenler |
| İyileştir | Hangi çözüm nedene saldırıyor? | Deney tasarımı, pilot uygulama, poka-yoke | Denenmiş çözüm |
| Kontrol et | Kazancı nasıl koruruz? | Kontrol kartları, standart, tepki planı | Kalıcı kazanç |
- Tanımla, en yaygın hatayı önler: sorunu bilmeden çözmeye başlamak. Bildirge sorunu tek cümlede, kapsamı, sayısal hedefi ve süreyi belirtir.
- Ölç'ün iki görevi vardır: ölçümün güvenilir olduğunu kanıtlamak, çünkü kötü veri kötü sonuca götürür, ve başlangıç düzeyini kurmak (DPMO, ortalama ve yayılım; vardiya, makine ve parti bazında).
- Analiz et nedenleri belirtilerden ayırır. Doğrulanmamış bir neden hâlâ bir görüştür: veriyle doğrulayın.
- İyileştir, çözümü yaygınlaştırmadan önce küçük ölçekte dener. Mümkünse operatörün dikkatine bağlı çözüm yerine hatayı önleyen çözümü seçin.
- Kontrol et kazancı kalıcı kılar: standardı güncelleyin, eğitin, kontrol kartını istasyona koyun ve bir nokta sınırı aştığında ne yapılacağını belirleyin. İyileştirmeden sonra süreç yeterliliğini (Cp ve Cpk) doğrulayın.
Sayısal örnek: 3.000'den 1.350 DPMO'ya
Hesabı öğretmek için uydurulmuş sayılarla açıklayıcı örnek. Bir hat, dört kritik özelliği olan milleri işliyor: çap, uzunluk, yüzey pürüzlülüğü ve eş eksenlilik.
- Tanımla: şartname dışı millerle ilgili şikâyetler. Hedef: DPMO'yu 3.000'den 1.500 veya altına indirmek.
- Ölç: Gauge R&R çalışması toleransın %8'ini verdi. Pratik kural olarak %10'un altında ölçüm sistemi kabul edilebilir, %30'un üstünde değildir. 5.000 milde 60 kusur bulundu: DPMO 3.000.
- Analiz et: Pareto, kusurların %60'ının çaptan geldiğini gösteriyor. Veriler, takım değişiminden sonraki ilk iki saatte değişkenliğin arttığını gösteriyor.
- İyileştir: takım ön ayarı ve ilk üç parçanın kontrolü; diğer vardiyalara yaygınlaştırmadan önce bir vardiyada denendi.
- Kontrol et: istasyonda X-bar ve R kartı, üç vardiyada güncellenmiş standart ve tepki planı.
| Kusur nedeni | Önce | Sonra |
|---|---|---|
| Çap tolerans dışı | 36 | 3 |
| Pürüzlülük | 12 | 12 |
| Uzunluk | 8 | 8 |
| Eş eksenlilik | 4 | 4 |
| Toplam kusur | 60 | 27 |
| DPMO | 3.000 | 1.350 |
| Sigma seviyesi (yaklaşık) | 4,25 | 4,5 |
Son hesap: 27 ÷ 20.000 × 1.000.000 = 1.350 DPMO; yani %55 azalma (3.000'den 1.350'ye). Hedef aşıldı. Pürüzlülük artık 27 kusurun %44'ünü oluşturuyor ve sonraki döngünün hedefi oluyor.
Örneğin öğrettiğine dikkat edin. Çap kusurların %60'ıydı (60'ta 36), bu yüzden tek başına ona saldırmak toplamı neredeyse yarıya indirdi. Aynı emeği yalnızca 4 kusuru olan eş eksenliliğe harcamak israf olurdu. Ekibin zamanının nereye gideceğine Pareto karar verir.
Kuşaklar ve proje rolleri
Altı Sigma eğitimi kuşaklarla düzenler. Aşağıdaki gruplama pratik bir düzendir; adlar ve gereksinimler şirketlere ve belgelendirme kuruluşlarına göre değişir.
| Kuşak veya rol | Ne yapar |
|---|---|
| Beyaz kuşak | Terimleri bilir ve veri toplamayı destekler |
| Sarı kuşak | Projeye katılır ve verilen görevleri yürütür |
| Yeşil kuşak | Daha küçük projelere, genellikle yarı zamanlı, liderlik eder |
| Siyah kuşak | Karmaşık projelere liderlik eder ve yeşil kuşaklara koçluk yapar |
| Master Black Belt | İnsanları eğitir ve program stratejisini belirler |
| Sponsor (şampiyon) | Projeyi seçer, kaynakları serbest bırakır ve engelleri kaldırır |
LEI, belgelendirmenin o kadar yaygınlaştığını ve kalitesini değerlendirmenin zorlaştığını uyarır. Bir sertifika yetkinliği kanıtlamaz. Ölçülmüş sonuçlarla tamamlanmış projelerin kaydı daha çok şey söyler.
Altı Sigma, yalın üretim ve DMADV: hangisi ne zaman?
| Yaklaşım | Odak | Şu durumda kullanın |
|---|---|---|
| Altı Sigma (DMAIC) | Mevcut bir süreçteki değişkenlik ve kusurlar | Kusur sürüyor ve neden belli değil |
| Yalın üretim | İsraf, akış ve teslim süresi | Bekleme, stok ve yeniden işleme görünür |
| DMADV (DFSS) | Yeni ürün veya süreç tasarımı | İyileştirilecek bir süreç henüz yok |
Uygulamada şirketler ikisini birleştirir. Birçok fabrikada önce yalın üretim akışı temizler, sonra Altı Sigma geriye kalan kusurların peşine düşer. Altı Sigma zaman, eğitim ve istatistiksel disiplin ister; nedeni zaten belli sorunlar için anlamsızdır, orada doğrudan eylem, poka-yoke veya kısa bir PDCA döngüsü daha hızlı çözer.
Sık yapılan hatalar
- Ölçüm sistemini doğrulamadan veri analiz etmek.
- Birkaç ayda kapatılamayacak kadar büyük bir proje seçmek.
- Başlangıç düzeyi olmadan hedef koymak.
- Sigma seviyesini iyileştirmek için fırsatları şişirmek.
- Kontrol aşaması olmadan bitirip kazancın kaybolmasını izlemek.
- Süreci gemba'da anlamadan istatistiksel test yürütmek.
Son hata dikkat ister. İstatistik “ne” ve “ne kadar” sorularını yanıtlar, ama istasyona gidip işlemi izleyen ve operatörle konuşan kişi “neden”i bulur. En iyi projeler ikisini birleştirir.
Sonraki adım. Tekrar eden bir kusur seçin ve hesabı yapın: birim, fırsat, kusur, DPMO. Herhangi bir şeyi analiz etmeden önce ölçümü doğrulayın. Sonra sayısal hedefi ve birkaç aylık süresi olan küçük bir proje kurun ve DMAIC'i Kontrol aşamasına kadar izleyin.
Sık sorulan sorular
Altı Sigma nedir?
Yapılandırılmış bir yöntem ve istatistikle değişkenliği ve kusurları azaltan bir iyileştirme yaklaşımıdır. Projeleri DMAIC sırasını izler.
3,4 DPMO ne anlama gelir?
Milyon fırsatta 3,4 kusur; yöntemin kuralına göre, 1,5 sigma kaymasıyla birlikte altı sigma bir sürecin performansıdır.
DMAIC neyin kısaltmasıdır?
Define, Measure, Analyze, Improve ve Control: tanımla, ölç, analiz et, iyileştir ve kontrol et. Altı Sigma projelerinin sırasıdır.
DPMO nasıl hesaplanır?
DPMO = kusur ÷ (birim × birim başına fırsat) × 1.000.000. 5.000 parçada 60 kusur ve 4 fırsatla sonuç 3.000 DPMO'dur.
DPU ile DPMO arasındaki fark nedir?
DPU birim başına kusurdur (60 ÷ 5.000 = 0,012). DPMO milyon fırsat başına kusurdur ve farklı süreçleri karşılaştırmaya olanak verir.
Altı Sigma yalın üretimle aynı şey mi?
Hayır. Altı Sigma değişkenliğe ve kusurlara, yalın üretim israfa ve akışa saldırır. İkisi Lean Six Sigma'da birleşir.
Altı Sigma için istatistik gerekli mi?
Evet, özellikle Ölç ve Analiz et aşamalarında. Basit durumlarda Pareto diyagramı ve kontrol kartları zaten çok şey çözer.
Altı Sigma'yı kim yarattı?
Terimi 1980'lerde Motorola, kalite programını tanımlamak için ortaya attı.
Kaynaklar
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- GEORGE, M. L. Lean Six Sigma: Combining Six Sigma Quality with Lean Speed. New York: McGraw-Hill, 2002.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.