Czym jest Six Sigma
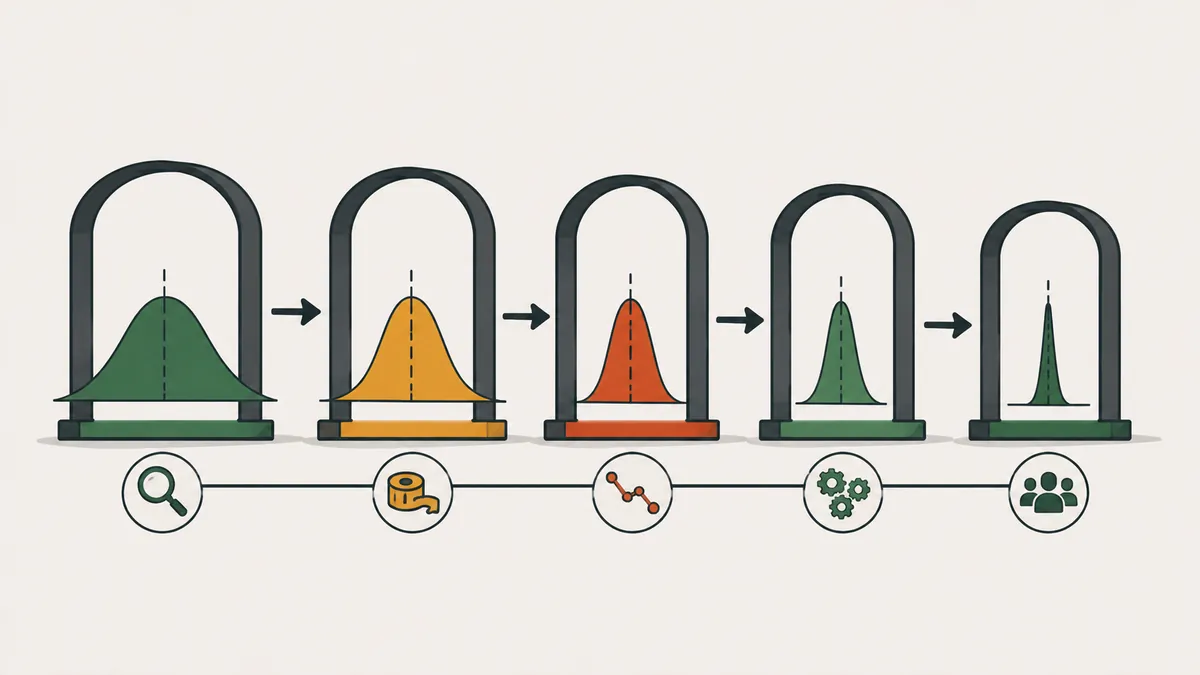
Six Sigma to podejście zarządcze, które redukuje wady i zmienność procesów dzięki uporządkowanej metodzie i analizie statystycznej. Nazwa pochodzi od greckiej litery sigma (σ), symbolu odchylenia standardowego, które mierzy, jak bardzo proces się zmienia.
Proces może trafiać w średnią i mimo to wytwarzać wady, ponieważ część sztuk wypada poza tolerancję. Zmniejszenie rozrzutu przybliża każdą sztukę do wartości docelowej. Dlatego Six Sigma patrzy na zmienność, a nie tylko na średnią.
Zgodnie z konwencją metody proces „sześć sigma” daje 3,4 wady na milion okazji (DPMO). Ta wartość uwzględnia już przesunięcie średniej o 1,5 sigma w czasie, założenie przyjęte przez metodę. Termin ukuła Motorola w latach 80., a wiele firm przyjęło go później. Lean Enterprise Institute zamieszcza to pojęcie w swoim leksykonie.
Punktem wyjścia jest zawsze klient. Metoda przekłada wymagania klienta na cechy krytyczne dla jakości (CTQ), mierzy, jak dobrze proces je spełnia, i dopiero wtedy wybiera działanie. Bez tego przełożenia zespoły optymalizują to, co łatwo zmierzyć, zamiast tego, co ważne.
Jak obliczyć DPU, DPMO i poziom sigma
Wystarczą trzy liczby: sprawdzone sztuki, okazje do wady na sztukę i znalezione wady. Okazja to cecha, która może się nie udać i którą klient zauważa. Ustal listę przed liczeniem.
| Miara | Wzór | W przykładzie |
|---|---|---|
| Sztuki (U) | Sprawdzone części | 5000 wałków |
| Okazje na sztukę (O) | Cechy, które mogą zawieść | 4 |
| Wady (D) | Łączna liczba niezgodności | 60 |
| DPU | D ÷ U | 60 ÷ 5000 = 0,012 |
| DPMO | D ÷ (U × O) × 1 000 000 | 60 ÷ 20 000 × 1 000 000 = 3000 |
| Wydajność na okazję | 1 − D ÷ (U × O) | 1 − 0,003 = 99,7% |
Mając DPMO, sięgnij po tabelę przeliczeniową, która uwzględnia przesunięcie 1,5 sigma.
| Poziom sigma | DPMO | Wydajność |
|---|---|---|
| 2 | 308 538 | 69,1% |
| 3 | 66 807 | 93,3% |
| 4 | 6210 | 99,38% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
DPMO równe 3000 leży między 4 a 5 sigma. W arkuszu kalkulacyjnym używa się funkcji NORM.S.INV (nazwa angielska): poziom sigma = NORM.S.INV(1 − DPMO ÷ 1 000 000) + 1,5, co daje około 4,25.
Dwie przestrogi. DPU liczy wady, a jedna część może mieć ich kilka. Aby policzyć części wadliwe, użyj wydajności przy pierwszym przejściu. A jeśli zwiększysz liczbę okazji tylko po to, by powiększyć mianownik, poziom sigma poprawi się na papierze, a klient niczego nie zauważy.
Pięć faz DMAIC
DMAIC to sekwencja projektów doskonalących Six Sigma: Define (definiuj), Measure (mierz), Analyze (analizuj), Improve (usprawniaj) i Control (kontroluj). Każda faza kończy się dopiero wtedy, gdy dostarczy to, czego potrzebuje następna.
| Faza | Kluczowe pytanie | Typowe narzędzia | Rezultat |
|---|---|---|---|
| Definiuj | Jaki jest problem, dla jakiego klienta i z jakim celem? | Karta projektu, SIPOC, głos klienta | Problem, zakres i cel |
| Mierz | Jaka jest obecna wydajność i czy można ufać pomiarowi? | Plan zbierania danych, analiza systemu pomiarowego (Gauge R&R), stan wyjściowy | Obecne DPMO i wiarygodne dane |
| Analizuj | Jakie przyczyny wyjaśniają zmienność? | Pareto, Ishikawa, 5 Why, testy hipotez, regresja | Zweryfikowane przyczyny źródłowe |
| Usprawniaj | Które rozwiązanie uderza w przyczynę? | Planowanie eksperymentów, pilotaż, poka-yoke | Przetestowane rozwiązanie |
| Kontroluj | Jak utrzymać zysk? | Karty kontrolne, standard, plan reakcji | Trwały zysk |
- Definiuj zapobiega najczęstszemu błędowi: zabraniu się do rozwiązywania, zanim znany jest problem. Karta projektu opisuje problem w jednym zdaniu, zakres, cel liczbowy i termin.
- Mierz ma dwa zadania: wykazać, że pomiar jest wiarygodny, bo złe dane prowadzą do złych wniosków, oraz zbudować stan wyjściowy (DPMO, średnia i rozrzut, z podziałem na zmianę, maszynę i partię).
- Analizuj oddziela przyczyny od objawów. Niezweryfikowana przyczyna to wciąż opinia: potwierdź ją danymi.
- Usprawniaj testuje rozwiązanie w małej skali przed wdrożeniem. Gdy to możliwe, wybieraj rozwiązanie zapobiegające błędowi zamiast takiego, które zależy od uwagi operatora.
- Kontroluj utrwala zysk: aktualizacja standardu, szkolenie, karta kontrolna na stanowisku i ustalenie, co robić, gdy punkt wychodzi poza granice. Po usprawnieniu potwierdź zdolność procesu (Cp i Cpk).
Przykład obliczeniowy: z 3000 do 1350 DPMO
Przykład poglądowy z liczbami wymyślonymi, by nauczyć obliczeń. Linia obrabia wałki o 4 cechach krytycznych: średnicy, długości, chropowatości i współosiowości.
- Definiuj: reklamacje wałków poza specyfikacją. Cel: obniżyć DPMO z 3000 do 1500 lub mniej.
- Mierz: badanie Gauge R&R dało 8% tolerancji. Z praktycznej reguły: poniżej 10% system pomiarowy jest akceptowalny, powyżej 30% nie. Wśród 5000 wałków znaleziono 60 wad: DPMO równe 3000.
- Analizuj: Pareto pokazuje, że średnica odpowiada za 60% wad. Dane wskazują, że zmienność rośnie w pierwszych dwóch godzinach po wymianie narzędzia.
- Usprawniaj: wstępne ustawienie narzędzia i kontrola trzech pierwszych sztuk, przetestowane na jednej zmianie przed rozszerzeniem.
- Kontroluj: karta X-średnia i R na stanowisku, zaktualizowany standard na trzech zmianach i plan reakcji.
| Przyczyna wady | Przed | Po |
|---|---|---|
| Średnica poza tolerancją | 36 | 3 |
| Chropowatość | 12 | 12 |
| Długość | 8 | 8 |
| Współosiowość | 4 | 4 |
| Razem wad | 60 | 27 |
| DPMO | 3000 | 1350 |
| Poziom sigma (w przybliżeniu) | 4,25 | 4,5 |
Obliczenie końcowe: 27 ÷ 20 000 × 1 000 000 = 1350 DPMO, czyli o 55% mniej (z 3000 do 1350). Cel został przekroczony. Chropowatość odpowiada teraz za 44% z 27 wad i staje się celem następnego cyklu.
Zwróć uwagę na lekcję z przykładu. Średnica stanowiła 60% wad (36 z 60), więc zajęcie się nią samą prawie o połowę zmniejszyło sumę. Włożenie takiego samego wysiłku we współosiowość, z zaledwie 4 wadami, byłoby marnotrawstwem. To Pareto decyduje, na co idzie czas zespołu.
Pasy i role w projekcie
Six Sigma porządkuje szkolenia w pasy. Poniższy podział jest praktyczną organizacją; nazwy i wymagania różnią się między firmami i jednostkami certyfikującymi.
| Pas lub rola | Co robi |
|---|---|
| Biały pas | Zna słownictwo i wspiera zbieranie danych |
| Żółty pas | Uczestniczy w projekcie i wykonuje powierzone zadania |
| Zielony pas | Prowadzi mniejsze projekty, zwykle w niepełnym wymiarze czasu |
| Czarny pas | Prowadzi złożone projekty i szkoli zielone pasy |
| Master Black Belt | Szkoli ludzi i wyznacza strategię programu |
| Sponsor (champion) | Wybiera projekt, uwalnia zasoby i usuwa bariery |
LEI ostrzega, że certyfikacja stała się tak powszechna, iż trudno ocenić jej jakość. Certyfikat nie dowodzi umiejętności. Więcej znaczy wykaz zakończonych projektów z zmierzonymi wynikami.
Six Sigma, lean i DMADV: kiedy co stosować
| Podejście | Przedmiot | Stosuj, gdy |
|---|---|---|
| Six Sigma (DMAIC) | Zmienność i wady w istniejącym procesie | Wada się utrzymuje, a przyczyna nie jest oczywista |
| Lean | Marnotrawstwo, przepływ i czas przejścia | Widoczne są oczekiwanie, zapasy i poprawki |
| DMADV (DFSS) | Projektowanie nowego produktu lub procesu | Nie ma jeszcze procesu do usprawnienia |
W praktyce firmy łączą oba podejścia. W wielu zakładach lean najpierw porządkuje przepływ, a Six Sigma zajmuje się pozostałymi wadami. Six Sigma wymaga czasu, szkoleń i dyscypliny statystycznej, więc nie ma sensu przy problemach o jasnej przyczynie, gdzie bezpośrednie działanie, poka-yoke lub krótki cykl PDCA rozwiązują sprawę szybciej.
Typowe błędy
- Analizowanie danych bez walidacji systemu pomiarowego.
- Wybór projektu zbyt dużego, by zamknąć go w kilka miesięcy.
- Wyznaczanie celu bez stanu wyjściowego.
- Zawyżanie liczby okazji, by poprawić poziom sigma.
- Zakończenie bez fazy Control i obserwowanie, jak zysk znika.
- Przeprowadzanie testów statystycznych bez zrozumienia procesu na gemba.
Ostatni błąd zasługuje na uwagę. Statystyka odpowiada na pytania „co” i „ile”, ale kto idzie na stanowisko, obserwuje operację i rozmawia z operatorem, znajduje „dlaczego”. Najlepsze projekty łączą jedno i drugie.
Następny krok. Wybierz jedną powtarzającą się wadę i policz: sztuki, okazje, wady, DPMO. Zwaliduj pomiar, zanim cokolwiek przeanalizujesz. Potem uruchom mały projekt z celem liczbowym i terminem kilku miesięcy i przejdź DMAIC aż do fazy Control.
Najczęściej zadawane pytania
Czym jest Six Sigma?
Podejściem doskonalącym, które zmniejsza zmienność i wady dzięki uporządkowanej metodzie i statystyce. Jego projekty przebiegają według sekwencji DMAIC.
Co oznacza 3,4 DPMO?
3,4 wady na milion okazji, czyli wynik procesu sześć sigma według konwencji metody, z przesunięciem 1,5 sigma.
Co oznacza skrót DMAIC?
Define, Measure, Analyze, Improve i Control: definiuj, mierz, analizuj, usprawniaj i kontroluj. To sekwencja projektów Six Sigma.
Jak obliczyć DPMO?
DPMO = wady ÷ (sztuki × okazje na sztukę) × 1 000 000. Przy 60 wadach na 5000 sztuk i 4 okazjach wychodzi 3000 DPMO.
Czym różni się DPU od DPMO?
DPU to liczba wad na sztukę (60 ÷ 5000 = 0,012). DPMO to liczba wad na milion okazji i pozwala porównywać różne procesy.
Czy Six Sigma to to samo co lean?
Nie. Six Sigma atakuje zmienność i wady, lean marnotrawstwo i przepływ. Oba łączą się w Lean Six Sigma.
Czy potrzebna jest statystyka, by stosować Six Sigma?
Tak, głównie w fazach Measure i Analyze. W prostych przypadkach diagram Pareto i karty kontrolne rozwiązują już wiele.
Kto stworzył Six Sigma?
Termin ukuła Motorola w latach 80., opisując swój program jakości.
Źródła
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- GEORGE, M. L. Lean Six Sigma: Combining Six Sigma Quality with Lean Speed. New York: McGraw-Hill, 2002.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.