- Che cos'è il controllo statistico di processo
- Origini: da Shewhart all'industria giapponese
- Variazione da cause comuni e da cause speciali
- Quale carta di controllo usare
- Come calcolare i limiti delle carte X-barra e R
- Leggere la carta: i segnali di cause speciali
- Come introdurre l'SPC passo dopo passo
- Esempi industriali
- Prima la stabilità, poi la capacità
- Errori comuni
- Benefici e lista di controllo
- Prossimo passo
- Domande frequenti
Che cos'è il controllo statistico di processo
Ogni processo varia. Due alberi lavorati sullo stesso tornio, dallo stesso operatore, con lo stesso programma, non escono mai con esattamente lo stesso diametro. Il controllo statistico di processo (SPC) mette al lavoro questa variazione: invece di scoprire i problemi al collaudo finale, il gruppo osserva il processo mentre gira e reagisce quando il suo comportamento cambia.
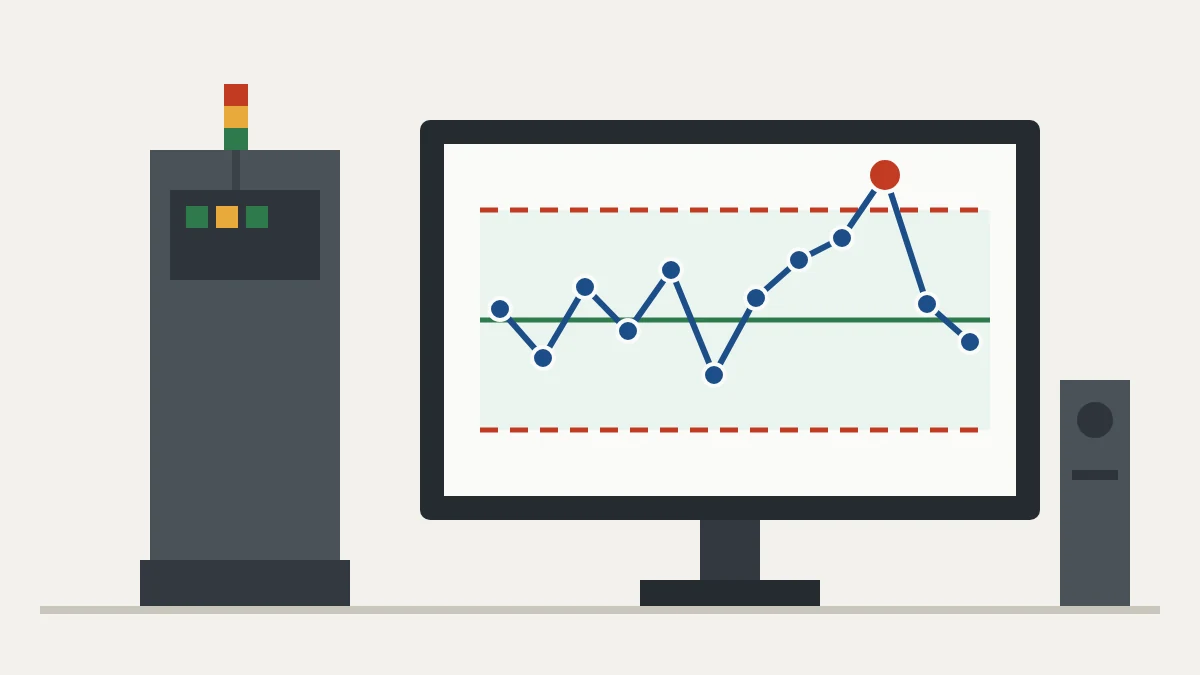
Lo strumento centrale dell'SPC è la carta di controllo: un grafico di una misura nel tempo con una linea centrale e due limiti calcolati dai dati del processo stesso. Punti dentro i limiti e senza andamento indicano un processo stabile. Un punto fuori, o una sequenza sospetta, indica che qualcosa è cambiato e merita attenzione prima che diventi scarto.
Origini: da Shewhart all'industria giapponese
Walter A. Shewhart propose la carta di controllo negli anni Venti, lavorando nel Bell System negli Stati Uniti. Secondo il NIST/SEMATECH e-Handbook of Statistical Methods, il modello di Shewhart fissa la linea centrale e i limiti a partire dalla media e dalla deviazione standard della statistica riportata. L'idea è semplice: separare la variazione insita nel sistema da quella con una causa assegnabile.
W. Edwards Deming portò queste idee in Giappone dopo la guerra, e il controllo statistico entrò nelle fondamenta della qualità dell'industria giapponese. Oggi l'SPC compare nei requisiti dei clienti dell'automotive, nella fase Control del DMAIC di Six Sigma e in ogni stabilimento che deve dimostrare che il proprio processo è prevedibile.
Variazione da cause comuni e da cause speciali
| Cause comuni | Cause speciali | |
|---|---|---|
| Che cos'è | Variazione naturale del sistema: piccole differenze di materiale, temperatura, usura normale | Evento con causa assegnabile: utensile rotto, lotto di materiale fuori specifica, programma modificato |
| Frequenza | Sempre presenti | Sporadiche |
| Sulla carta | Punti entro i limiti, senza andamento | Punto oltre un limite o andamento non casuale |
| Chi agisce | La direzione, cambiando il sistema (macchina, metodo, progetto) | La postazione, subito, seguendo il piano di reazione |
Confonderle è l'errore più costoso dell'SPC. Regolare la macchina dopo ogni piccola oscillazione naturale, quello che Deming chiamava «tampering» (sovra-regolazione), aumenta la variazione invece di ridurla. Ignorare un segnale di causa speciale lascia che il problema continui a produrre scarto finché qualcuno se ne accorge.
Quale carta di controllo usare
| Carta | Quando usarla | Tipo di dati |
|---|---|---|
| X-barra e R | Piccoli sottogruppi, da 2 a circa 10 pezzi | Variabili (misure) |
| X-barra e S | Sottogruppi più grandi | Variabili |
| I-MR (individuali) | Una lettura alla volta: un lotto chimico, la temperatura di un forno | Variabili |
| p | Frazione di non conformi, dimensione del campione variabile | Attributi |
| np | Numero di unità non conformi, dimensione del campione fissa | Attributi |
| c | Difetti per unità, area di ispezione costante | Attributi |
| u | Difetti per unità, dimensione del campione variabile | Attributi |
Le misure portano più informazione dei dati buono o cattivo. Ogni volta che una caratteristica si può misurare, usate una carta per variabili: rileva gli spostamenti prima e con campioni più piccoli.
Come calcolare i limiti delle carte X-barra e R
Esempio: una cella lavora alberi con diametro nominale di 25,00 mm. Ogni ora l'operatore misura 5 pezzi consecutivi (dimensione del sottogruppo n = 5). Dopo 20 sottogruppi, la media generale è X̿ = 25,000 mm e il campo di variazione medio è R̄ = 0,050 mm.
Carta X-barra: LCS = X̿ + A₂·R̄ | LC = X̿ | LCI = X̿ − A₂·R̄. Carta R: LCS = D₄·R̄ | LC = R̄ | LCI = D₃·R̄.
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Con n = 5, il LCS della carta X-barra è 25,000 + 0,577 × 0,050 = 25,029 mm e il LCI è 24,971 mm. Sulla carta R, LCS = 2,114 × 0,050 = 0,106 mm e LCI = 0.
I limiti di controllo non sono i limiti di specifica. I limiti di controllo sono la voce del processo, calcolata dai dati. I limiti di specifica sono la voce del cliente, presi dal disegno. Un processo può essere sotto controllo e produrre comunque pezzi fuori tolleranza, e vale anche il contrario.
Fonte delle formule e delle costanti: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Leggere la carta: i segnali di cause speciali
Un punto oltre i limiti è il segnale più noto, ma non l'unico. Le regole Western Electric, presentate dal NIST, dividono la carta in zone di 1, 2 e 3 sigma e segnalano:
- 1 punto oltre 3 sigma, fuori dal LCS o dal LCI.
- 2 punti consecutivi su 3 oltre 2 sigma, dallo stesso lato.
- 4 punti consecutivi su 5 oltre 1 sigma, dallo stesso lato.
- 8 punti consecutivi dallo stesso lato della linea centrale.
Più regole significano più falsi allarmi. Scegliete un insieme, scrivetelo nella procedura e rispettatelo.
Quando compare un segnale, l'operatore segue il piano di reazione della postazione: mettere in quarantena tutto ciò che è stato prodotto dall'ultimo sottogruppo buono, chiamare il capo squadra, trovare la causa (i 5 perché aiutano) e registrarla nel registro eventi della carta. Lo spirito è lo stesso del jidoka: fermarsi al primo segnale perché nessun difetto passi a valle.
Come introdurre l'SPC passo dopo passo
- Scegliere poche caratteristiche critiche, quelle che i clienti percepiscono o che generano più scarto. Partire con decine di carte è il modo più rapido di trasformare l'SPC in burocrazia.
- Validare il sistema di misura. Se lo strumento varia quasi quanto il processo, la carta finisce per misurare lo strumento. Uno studio di R&R dello strumento chiarisce la questione.
- Definire sottogruppi razionali e frequenza: pezzi consecutivi presi insieme, abbastanza spesso da cogliere uno spostamento prima che diventi un lotto perso.
- Raccogliere da 20 a 25 sottogruppi, calcolare i limiti e verificare la stabilità. Se in quel periodo compaiono cause speciali, indagarle, eliminarle e ricalcolare.
- Formare gli operatori a misurare, riportare e reagire. La carta vive in postazione, come parte della gestione visiva.
- Rivedere i limiti solo quando il processo cambia davvero, per esempio dopo un miglioramento provato.
Esempi industriali
- Lavorazione meccanica: diametro e lunghezza su carte X-barra e R, un sottogruppo all'ora o a ogni cambio utensile.
- Riempimento alimentare e cosmetico: peso netto su carte X-barra e S, per evitare il sovrariempimento (costo) e il sottoriempimento (reclami e sanzioni).
- Stampaggio a iniezione: frazione di pezzi con bave o mancati riempimenti su una carta p, per turno.
- Montaggio automotive: coppia di serraggio su una carta I-MR quando ogni lettura proviene da un avvitatore che registra i dati.
- Verniciatura: difetti per pezzo verniciato su una carta c o u.
Prima la stabilità, poi la capacità
La capacità ha senso solo per un processo stabile. Con la carta sotto controllo, sigma si stima come σ = R̄ / d₂. Nell'esempio, σ = 0,050 / 2,326 ≈ 0,0215 mm. Se la specifica dell'albero è 25,00 ± 0,10 mm:
Cp = (LSS − LSI) / 6σ = 0,20 / 0,129 ≈ 1,55. Cpk = min[(LSS − media) / 3σ, (media − LSI) / 3σ].
Con il processo centrato su 25,000, anche Cpk vale circa 1,55. Se la media deriva a 25,05, Cp resta uguale ma Cpk scende a circa 0,78, perché il processo si avvicina al limite superiore. I clienti richiedono comunemente un Cpk minimo di 1,33, con valori più alti per le caratteristiche critiche o per gli studi iniziali; verificate sempre il requisito del vostro cliente.
Errori comuni
- Tracciare i limiti di specifica al posto dei limiti di controllo.
- Regolare la macchina a ogni punto, reagendo alla variazione da cause comuni.
- Compilare la carta a fine turno, solo per l'audit.
- Ricalcolare i limiti ogni settimana, nascondendo le derive lente.
- Carte senza piano di reazione: l'operatore vede il segnale e non sa che fare.
- Misurare con uno strumento non validato.
Benefici e lista di controllo
Meno scarto e meno rilavorazioni, perché gli spostamenti emergono prima di diventare lotti. Meno dipendenza dal collaudo finale: la qualità è controllata alla fonte. Decisioni basate sui dati: la carta mostra quando agire e, altrettanto importante, quando lasciare in pace il processo. Una base affidabile per gli studi di capacità e i progetti di miglioramento. Operatori responsabili della qualità della propria postazione.
Lista di controllo per l'introduzione:
- Caratteristica critica scelta e motivata.
- Sistema di misura validato.
- Dimensione e frequenza dei sottogruppi definite.
- Limiti basati su 20-25 sottogruppi stabili.
- Piano di reazione scritto e insegnato.
- Carta in postazione, compilata al momento della misura.
- Registro eventi con le cause speciali trovate.
- Revisione regolare da parte dei responsabili al gemba.
Prossimo passo
Scegliete una caratteristica critica del vostro reparto, validate la misura, raccogliete 20 sottogruppi e calcolate i limiti come nell'esempio. Quando emerge una causa speciale, trattatela alla radice con un diagramma di Ishikawa e un diagramma di Pareto per stabilire le priorità. Per anticipare i difetti prima che esistano, vedete anche la FMEA.
Domande frequenti
Che cosa significa SPC?
Controllo statistico di processo: l'uso di strumenti statistici, soprattutto la carta di controllo, per monitorare un processo e separare la variazione naturale dalle cause speciali.
Qual è la differenza tra limiti di controllo e limiti di specifica?
I limiti di controllo sono calcolati dai dati del processo e mostrano ciò che il processo sa fare. I limiti di specifica vengono dal cliente o dal disegno e mostrano ciò che è accettabile.
Quanti sottogruppi servono per fissare i limiti di controllo?
La pratica abituale è di 20-25 sottogruppi da un processo stabile prima di fissare i limiti.
Quando usare una carta p invece di una X-barra e R?
Quando i dati sono attributi, come pezzi buoni o cattivi. Se la caratteristica si può misurare, una carta X-barra e R rileva gli spostamenti prima.
L'SPC è la stessa cosa di Six Sigma?
No. L'SPC è uno strumento di monitoraggio; Six Sigma è una metodologia di progetti di miglioramento che usa l'SPC nella fase Control del DMAIC.
Fonti
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ASQ. Control Chart. Quality Resources. https://asq.org/quality-resources/control-chart
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.