- Apa itu pengendalian proses statistik
- Asal-usul: dari Shewhart sampai industri Jepang
- Variasi penyebab umum dan penyebab khusus
- Peta kendali mana yang dipakai
- Cara menghitung batas peta X-bar dan R
- Membaca peta: sinyal penyebab khusus
- Cara menerapkan SPC langkah demi langkah
- Contoh industri
- Stabil dulu, kapabilitas kemudian
- Kesalahan umum
- Manfaat dan daftar periksa
- Langkah berikutnya
- Pertanyaan yang sering diajukan
Apa itu pengendalian proses statistik
Setiap proses bervariasi. Dua poros yang dibubut di mesin bubut yang sama, oleh operator yang sama, dengan program yang sama, tidak pernah keluar dengan diameter yang persis sama. Pengendalian proses statistik (SPC) membuat variasi itu bekerja: alih-alih menemukan masalah di inspeksi akhir, tim mengamati proses selagi berjalan dan bereaksi ketika perilakunya berubah.
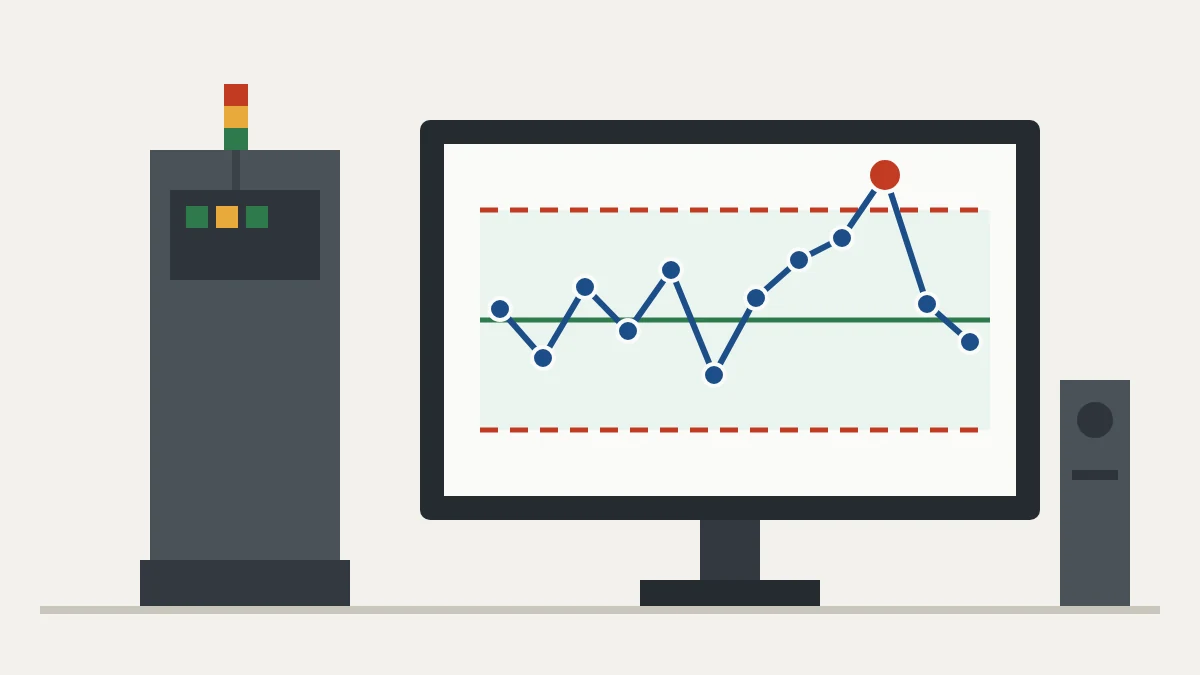
Alat inti SPC adalah peta kendali: plot sebuah pengukuran terhadap waktu dengan garis tengah dan dua batas yang dihitung dari data proses itu sendiri. Titik di dalam batas tanpa pola berarti proses stabil. Titik di luar batas, atau deretan yang mencurigakan, berarti ada yang berubah dan layak diperhatikan sebelum menjadi scrap.
Asal-usul: dari Shewhart sampai industri Jepang
Walter A. Shewhart mengusulkan peta kendali pada tahun 1920-an saat bekerja di Bell System di Amerika Serikat. Menurut NIST/SEMATECH e-Handbook of Statistical Methods, model Shewhart menetapkan garis tengah dan batas dari rata-rata dan simpangan baku statistik yang diplot. Idenya sederhana: pisahkan variasi yang melekat pada sistem dari variasi yang punya penyebab yang dapat ditunjuk.
W. Edwards Deming membawa gagasan ini ke Jepang setelah perang, dan pengendalian statistik menjadi bagian dari fondasi kualitas manufaktur Jepang. Kini SPC muncul dalam persyaratan pelanggan otomotif, dalam fase Control pada DMAIC Six Sigma, dan di pabrik mana pun yang harus membuktikan prosesnya dapat diprediksi.
Variasi penyebab umum dan penyebab khusus
| Penyebab umum | Penyebab khusus | |
|---|---|---|
| Apa itu | Variasi alami sistem: perbedaan kecil pada material, suhu, keausan normal | Kejadian dengan penyebab yang dapat ditunjuk: pahat patah, lot material di luar spesifikasi, program yang diubah |
| Seberapa sering | Selalu ada | Sporadis |
| Di peta | Titik di dalam batas, tanpa pola | Titik di luar batas atau pola tidak acak |
| Siapa bertindak | Manajemen, dengan mengubah sistem (mesin, metode, desain) | Stasiun kerja, segera, mengikuti rencana reaksi |
Mencampuradukkan keduanya adalah kesalahan paling mahal dalam SPC. Menyetel mesin setelah setiap ayunan alami kecil, yang disebut Deming “tampering” (penyetelan berlebihan), justru menambah variasi alih-alih menguranginya. Mengabaikan sinyal penyebab khusus membiarkan masalah terus menghasilkan scrap sampai ada yang menyadarinya.
Peta kendali mana yang dipakai
| Peta | Kapan dipakai | Jenis data |
|---|---|---|
| X-bar dan R | Subgrup kecil, 2 sampai sekitar 10 unit | Variabel (pengukuran) |
| X-bar dan S | Subgrup lebih besar | Variabel |
| I-MR (individual) | Satu bacaan sekali waktu: satu batch kimia, suhu oven | Variabel |
| p | Fraksi cacat, ukuran sampel berubah-ubah | Atribut |
| np | Jumlah unit cacat, ukuran sampel tetap | Atribut |
| c | Cacat per unit, area inspeksi konstan | Atribut |
| u | Cacat per unit, ukuran sampel berubah-ubah | Atribut |
Pengukuran membawa lebih banyak informasi daripada data lolos atau gagal. Setiap kali suatu karakteristik dapat diukur, pakai peta variabel: ia mendeteksi pergeseran lebih awal dan dengan sampel lebih kecil.
Cara menghitung batas peta X-bar dan R
Contoh: sebuah sel memesin poros dengan diameter nominal 25,00 mm. Setiap jam operator mengukur 5 unit berurutan (ukuran subgrup n = 5). Setelah 20 subgrup, rata-rata besar adalah X̿ = 25,000 mm dan rentang rata-rata R̄ = 0,050 mm.
Peta X-bar: BKA = X̿ + A₂·R̄ | GT = X̿ | BKB = X̿ − A₂·R̄. Peta R: BKA = D₄·R̄ | GT = R̄ | BKB = D₃·R̄.
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Dengan n = 5, batas kendali atas (BKA) peta X-bar adalah 25,000 + 0,577 × 0,050 = 25,029 mm dan batas kendali bawah (BKB) 24,971 mm. Pada peta R, BKA = 2,114 × 0,050 = 0,106 mm dan BKB = 0.
Batas kendali bukan batas spesifikasi. Batas kendali adalah suara proses, dihitung dari data. Batas spesifikasi adalah suara pelanggan, diambil dari gambar. Proses bisa terkendali dan tetap membuat bagian di luar toleransi, dan kebalikannya juga terjadi.
Sumber rumus dan konstanta: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Membaca peta: sinyal penyebab khusus
Titik di luar batas adalah sinyal yang paling dikenal, tetapi bukan satu-satunya. Aturan Western Electric, yang dipaparkan NIST, membagi peta menjadi zona 1, 2, dan 3 sigma dan menandai:
- 1 titik di luar 3 sigma, di luar BKA atau BKB.
- 2 dari 3 titik berurutan di luar 2 sigma, di sisi yang sama.
- 4 dari 5 titik berurutan di luar 1 sigma, di sisi yang sama.
- 8 titik berurutan di sisi yang sama dari garis tengah.
Lebih banyak aturan berarti lebih banyak alarm palsu. Pilih satu set, tulis dalam prosedur, dan patuhi.
Saat sinyal muncul, operator mengikuti rencana reaksi stasiun: karantina semua yang dibuat sejak subgrup baik terakhir, panggil pemimpin tim, temukan penyebabnya (5 Why membantu) dan catat dalam log kejadian peta. Semangatnya sama dengan jidoka: berhenti pada tanda pertama agar tidak ada cacat yang mengalir ke hilir.
Cara menerapkan SPC langkah demi langkah
- Pilih beberapa karakteristik kritis, yang dirasakan pelanggan atau yang menghasilkan scrap terbanyak. Memulai dengan puluhan peta adalah cara tercepat mengubah SPC menjadi urusan kertas.
- Validasi sistem pengukuran. Jika alat ukur bervariasi hampir sebesar proses, peta akhirnya mengukur alat ukur. Studi gauge R&R menyelesaikannya.
- Tentukan subgrup rasional dan frekuensi: unit berurutan yang diambil bersama, cukup sering untuk menangkap pergeseran sebelum menjadi lot yang hilang.
- Kumpulkan 20 sampai 25 subgrup, hitung batas, dan periksa kestabilan. Jika penyebab khusus muncul pada periode itu, selidiki, hilangkan, dan hitung ulang.
- Latih operator mengukur, memplot, dan bereaksi. Peta berada di stasiun kerja sebagai bagian dari manajemen visual.
- Revisi batas hanya bila proses benar-benar berubah, misalnya setelah perbaikan yang terbukti.
Contoh industri
- Pemesinan: diameter dan panjang pada peta X-bar dan R, satu subgrup per jam atau per pergantian pahat.
- Pengisian makanan dan kosmetik: berat bersih pada peta X-bar dan S, untuk menghindari pengisian berlebih (biaya) dan kurang (keluhan dan denda).
- Injection molding: fraksi unit dengan flash atau short shot pada peta p, per shift.
- Perakitan otomotif: torsi pengencangan pada peta I-MR bila setiap bacaan berasal dari nutrunner yang merekam data.
- Pengecatan: cacat per bagian yang dicat pada peta c atau u.
Stabil dulu, kapabilitas kemudian
Kapabilitas hanya bermakna untuk proses yang stabil. Dengan peta terkendali, sigma dapat diperkirakan sebagai σ = R̄ / d₂. Pada contoh, σ = 0,050 / 2,326 ≈ 0,0215 mm. Jika spesifikasi poros 25,00 ± 0,10 mm:
Cp = (BSA − BSB) / 6σ = 0,20 / 0,129 ≈ 1,55. Cpk = min[(BSA − rata-rata) / 3σ, (rata-rata − BSB) / 3σ].
Dengan proses berpusat di 25,000, Cpk juga sekitar 1,55. Jika rata-rata bergeser ke 25,05, Cp tetap sama tetapi Cpk turun ke sekitar 0,78, karena proses mendekati batas atas. Pelanggan lazim mensyaratkan Cpk minimum 1,33, dengan nilai lebih tinggi untuk karakteristik kritis atau studi awal; selalu periksa persyaratan pelanggan Anda.
Kesalahan umum
- Menggambar batas spesifikasi sebagai ganti batas kendali.
- Menyetel mesin setelah setiap titik, bereaksi pada variasi penyebab umum.
- Mengisi peta di akhir shift, hanya demi audit.
- Menghitung ulang batas setiap minggu, yang menyembunyikan pergeseran lambat.
- Peta tanpa rencana reaksi: operator melihat sinyal dan tidak tahu harus berbuat apa.
- Mengukur dengan alat ukur yang belum divalidasi.
Manfaat dan daftar periksa
Lebih sedikit scrap dan pengerjaan ulang, karena pergeseran terlihat sebelum menjadi lot. Lebih sedikit bergantung pada inspeksi akhir: kualitas dikendalikan di sumbernya. Keputusan berbasis data: peta menunjukkan kapan harus bertindak dan, sama pentingnya, kapan membiarkan proses. Dasar yang andal untuk studi kapabilitas dan proyek perbaikan. Operator yang memiliki rasa tanggung jawab atas kualitas stasiunnya.
Daftar periksa penerapan:
- Karakteristik kritis dipilih dan dibenarkan.
- Sistem pengukuran divalidasi.
- Ukuran dan frekuensi subgrup ditetapkan.
- Batas berdasarkan 20 sampai 25 subgrup yang stabil.
- Rencana reaksi tertulis dan dilatihkan.
- Peta di stasiun kerja, diisi saat pengukuran.
- Log kejadian berisi penyebab khusus yang ditemukan.
- Tinjauan rutin oleh pimpinan di gemba.
Langkah berikutnya
Pilih satu karakteristik kritis di lantai produksi Anda, validasi pengukurannya, kumpulkan 20 subgrup, dan hitung batas seperti pada contoh. Saat penyebab khusus muncul, tangani sampai akar dengan diagram Ishikawa dan diagram Pareto untuk menetapkan prioritas. Untuk mengantisipasi cacat sebelum terjadi, lihat juga FMEA.
Pertanyaan yang sering diajukan
Apa kepanjangan SPC?
Statistical process control, atau pengendalian proses statistik: pemakaian alat statistik, terutama peta kendali, untuk memantau proses dan memisahkan variasi alami dari penyebab khusus.
Apa beda batas kendali dan batas spesifikasi?
Batas kendali dihitung dari data proses dan menunjukkan apa yang mampu dilakukan proses. Batas spesifikasi berasal dari pelanggan atau gambar dan menunjukkan apa yang dapat diterima.
Berapa subgrup yang dibutuhkan untuk menetapkan batas kendali?
Praktik yang lazim adalah 20 sampai 25 subgrup dari proses yang stabil sebelum batas ditetapkan.
Kapan memakai peta p, bukan peta X-bar dan R?
Bila datanya atribut, seperti bagian baik atau buruk. Jika karakteristik dapat diukur, peta X-bar dan R mendeteksi pergeseran lebih awal.
Apakah SPC sama dengan Six Sigma?
Tidak. SPC adalah alat pemantauan; Six Sigma adalah metodologi proyek perbaikan yang memakai SPC pada fase Control dalam DMAIC.
Sumber
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ASQ. Control Chart. Quality Resources. https://asq.org/quality-resources/control-chart
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.