- Czym jest statystyczne sterowanie procesem
- Początki: od Shewharta do przemysłu japońskiego
- Zmienność z przyczyn wspólnych i szczególnych
- Jakiej karty kontrolnej użyć
- Jak obliczyć granice kart X-średnia i R
- Czytanie karty: sygnały przyczyn szczególnych
- Jak wdrożyć SPC krok po kroku
- Przykłady przemysłowe
- Najpierw stabilność, potem zdolność
- Częste błędy
- Korzyści i lista kontrolna
- Następny krok
- Najczęściej zadawane pytania
Czym jest statystyczne sterowanie procesem
Każdy proces się zmienia. Dwa wałki obrobione na tej samej tokarce, przez tego samego operatora, według tego samego programu, nigdy nie wychodzą z dokładnie tą samą średnicą. Statystyczne sterowanie procesem (SPC) każe tej zmienności pracować: zamiast wykrywać problemy na kontroli końcowej, zespół obserwuje proces w trakcie jego trwania i reaguje, gdy jego zachowanie się zmienia.
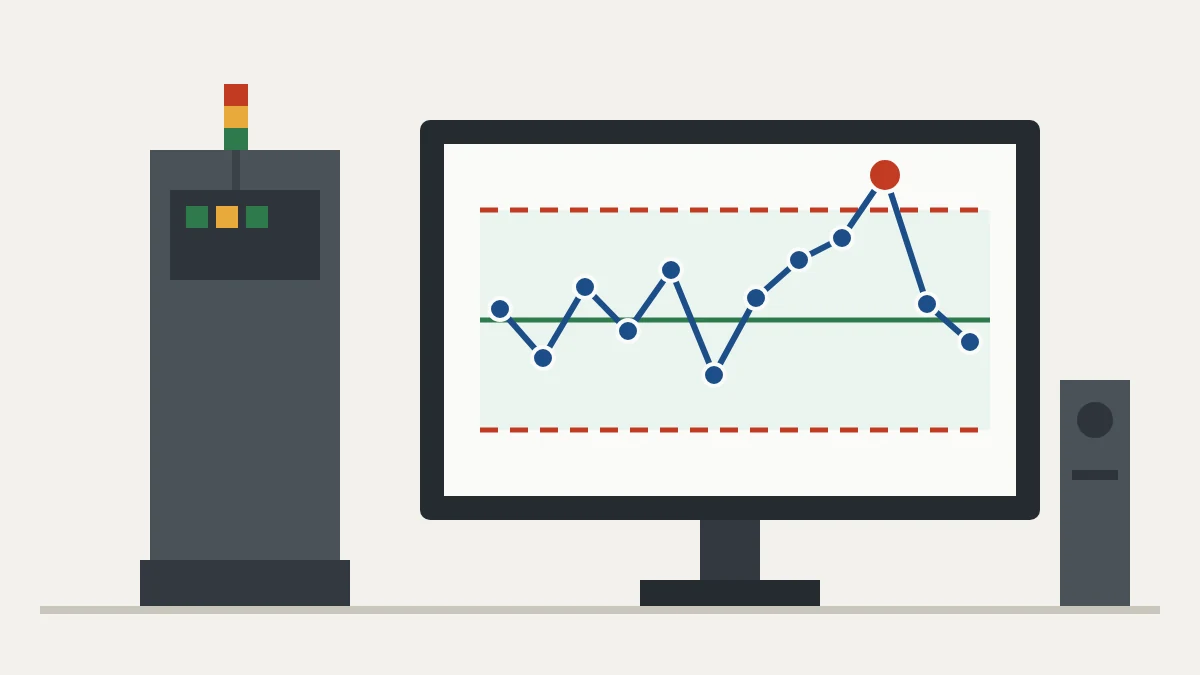
Podstawowym narzędziem SPC jest karta kontrolna: wykres pomiaru w czasie z linią środkową i dwiema granicami obliczonymi z danych samego procesu. Punkty wewnątrz granic bez układu oznaczają proces stabilny. Punkt na zewnątrz albo podejrzana seria oznacza, że coś się zmieniło i zasługuje na uwagę, zanim zamieni się w braki.
Początki: od Shewharta do przemysłu japońskiego
Walter A. Shewhart zaproponował kartę kontrolną w latach 20., pracując w Bell System w Stanach Zjednoczonych. Według NIST/SEMATECH e-Handbook of Statistical Methods model Shewharta wyznacza linię środkową i granice na podstawie średniej i odchylenia standardowego nanoszonej statystyki. Idea jest prosta: oddzielić zmienność wbudowaną w system od zmienności o możliwej do wskazania przyczynie.
W. Edwards Deming przeniósł te idee do Japonii po wojnie, a statystyczne sterowanie stało się częścią fundamentów jakości japońskiego przemysłu. Dziś SPC pojawia się w wymaganiach klientów motoryzacji, w fazie Control w DMAIC Six Sigma i w każdym zakładzie, który musi wykazać, że jego proces jest przewidywalny.
Zmienność z przyczyn wspólnych i szczególnych
| Przyczyny wspólne | Przyczyny szczególne | |
|---|---|---|
| Czym są | Naturalna zmienność systemu: małe różnice materiału, temperatury, normalne zużycie | Zdarzenie o możliwej do wskazania przyczynie: złamane narzędzie, partia materiału poza specyfikacją, zmieniony program |
| Częstość | Zawsze obecne | Sporadyczne |
| Na karcie | Punkty w granicach, bez układu | Punkt poza granicą lub układ nielosowy |
| Kto działa | Kierownictwo, zmieniając system (maszynę, metodę, konstrukcję) | Stanowisko pracy, od razu, według planu reakcji |
Mylenie ich jest najkosztowniejszym błędem w SPC. Regulowanie maszyny po każdym małym naturalnym wahnięciu, co Deming nazywał „tamperingiem” (nadmierną regulacją), zwiększa zmienność zamiast ją zmniejszać. Ignorowanie sygnału przyczyny szczególnej pozwala problemowi wytwarzać braki, dopóki ktoś go nie zauważy.
Jakiej karty kontrolnej użyć
| Karta | Kiedy stosować | Typ danych |
|---|---|---|
| X-średnia i R | Małe podgrupy, od 2 do około 10 sztuk | Zmienne (pomiary) |
| X-średnia i S | Większe podgrupy | Zmienne |
| I-MR (wartości indywidualne) | Jeden odczyt naraz: partia chemiczna, temperatura pieca | Zmienne |
| p | Frakcja niezgodnych, zmienna liczność próby | Cechy alternatywne |
| np | Liczba jednostek niezgodnych, stała liczność próby | Cechy alternatywne |
| c | Wady na jednostkę, stały obszar kontroli | Cechy alternatywne |
| u | Wady na jednostkę, zmienna liczność próby | Cechy alternatywne |
Pomiary niosą więcej informacji niż dane dobre lub złe. Zawsze gdy cechę można zmierzyć, używaj karty dla zmiennych: wykrywa przesunięcia wcześniej i na mniejszych próbach.
Jak obliczyć granice kart X-średnia i R
Przykład: gniazdo obrabia wałki o średnicy nominalnej 25,00 mm. Co godzinę operator mierzy 5 kolejnych sztuk (liczność podgrupy n = 5). Po 20 podgrupach średnia ogólna wynosi X̿ = 25,000 mm, a średni rozstęp R̄ = 0,050 mm.
Karta X-średnia: GGK = X̿ + A₂·R̄ | LC = X̿ | DGK = X̿ − A₂·R̄. Karta R: GGK = D₄·R̄ | LC = R̄ | DGK = D₃·R̄.
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Dla n = 5 górna granica kontrolna (GGK) karty X-średnia wynosi 25,000 + 0,577 × 0,050 = 25,029 mm, a dolna (DGK) 24,971 mm. Na karcie R GGK = 2,114 × 0,050 = 0,106 mm, a DGK = 0.
Granice kontrolne to nie granice tolerancji. Granice kontrolne to głos procesu, obliczony z danych. Granice tolerancji to głos klienta, wzięty z rysunku. Proces może być w kontroli i mimo to wytwarzać części poza tolerancją, zdarza się też odwrotnie.
Źródło wzorów i stałych: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Czytanie karty: sygnały przyczyn szczególnych
Punkt poza granicami to najlepiej znany sygnał, ale nie jedyny. Reguły Western Electric, przedstawione przez NIST, dzielą kartę na strefy 1, 2 i 3 sigma i sygnalizują:
- 1 punkt poza 3 sigma, poza GGK lub DGK.
- 2 z 3 kolejnych punktów poza 2 sigma, po tej samej stronie.
- 4 z 5 kolejnych punktów poza 1 sigma, po tej samej stronie.
- 8 kolejnych punktów po tej samej stronie linii środkowej.
Więcej reguł to więcej fałszywych alarmów. Wybierz zestaw, zapisz go w procedurze i się go trzymaj.
Gdy pojawia się sygnał, operator postępuje według planu reakcji stanowiska: odizolować wszystko, co wytworzono od ostatniej dobrej podgrupy, zawołać lidera zespołu, znaleźć przyczynę (pomaga 5 Why) i zapisać ją w dzienniku zdarzeń karty. To ten sam duch co jidoka: zatrzymać się przy pierwszym sygnale, by żadna wada nie poszła dalej.
Jak wdrożyć SPC krok po kroku
- Wybierz kilka cech krytycznych, takich, które klienci odczuwają lub które generują najwięcej braków. Start od dziesiątek kart to najszybszy sposób, by zamienić SPC w papierologię.
- Zwaliduj system pomiarowy. Jeśli przyrząd zmienia się prawie tak samo jak proces, karta w końcu mierzy przyrząd. Rozstrzyga to badanie R&R przyrządu.
- Określ podgrupy racjonalne i częstość: kolejne sztuki pobrane razem, na tyle często, by wychwycić przesunięcie, zanim stanie się utraconą partią.
- Zbierz od 20 do 25 podgrup, oblicz granice i sprawdź stabilność. Jeśli w tym okresie pojawią się przyczyny szczególne, zbadaj je, usuń i przelicz od nowa.
- Naucz operatorów mierzyć, nanosić wyniki i reagować. Karta żyje na stanowisku pracy, jako część zarządzania wizualnego.
- Zmieniaj granice tylko wtedy, gdy proces naprawdę się zmienił, na przykład po udowodnionej poprawie.
Przykłady przemysłowe
- Obróbka skrawaniem: średnica i długość na kartach X-średnia i R, jedna podgrupa na godzinę lub przy każdej zmianie narzędzia.
- Napełnianie w przemyśle spożywczym i kosmetycznym: masa netto na kartach X-średnia i S, by uniknąć przepełnienia (koszt) i niedopełnienia (reklamacje i kary).
- Wtrysk tworzyw: frakcja sztuk z wypływką lub niedolewem na karcie p, na zmianę.
- Montaż motoryzacyjny: moment dokręcania na karcie I-MR, gdy każdy odczyt pochodzi z wkrętarki rejestrującej dane.
- Malowanie: wady na pomalowaną część na karcie c lub u.
Najpierw stabilność, potem zdolność
Zdolność ma sens tylko dla procesu stabilnego. Przy karcie w kontroli sigmę można oszacować jako σ = R̄ / d₂. W przykładzie σ = 0,050 / 2,326 ≈ 0,0215 mm. Jeśli tolerancja wałka to 25,00 ± 0,10 mm:
Cp = (GGT − DGT) / 6σ = 0,20 / 0,129 ≈ 1,55. Cpk = min[(GGT − średnia) / 3σ, (średnia − DGT) / 3σ].
Przy procesie wycentrowanym na 25,000 Cpk również wynosi około 1,55. Jeśli średnia dryfuje do 25,05, Cp pozostaje taki sam, ale Cpk spada do około 0,78, bo proces zbliża się do górnej granicy. Klienci powszechnie wymagają minimalnego Cpk równego 1,33, z wyższymi wartościami dla cech krytycznych lub badań wstępnych; zawsze sprawdź wymaganie swojego klienta.
Częste błędy
- Rysowanie granic tolerancji zamiast granic kontrolnych.
- Regulowanie maszyny po każdym punkcie, czyli reagowanie na zmienność z przyczyn wspólnych.
- Wypełnianie karty pod koniec zmiany, tylko na audyt.
- Przeliczanie granic co tydzień, co ukrywa powolny dryf.
- Karty bez planu reakcji: operator widzi sygnał i nie wie, co robić.
- Mierzenie niezwalidowanym przyrządem.
Korzyści i lista kontrolna
Mniej braków i poprawek, bo przesunięcia ujawniają się, zanim staną się partiami. Mniejsza zależność od kontroli końcowej: jakość jest kontrolowana u źródła. Decyzje oparte na danych: karta pokazuje, kiedy działać i, równie ważne, kiedy zostawić proces w spokoju. Wiarygodna podstawa badań zdolności i projektów doskonalenia. Operatorzy odpowiedzialni za jakość własnego stanowiska.
Lista kontrolna wdrożenia:
- Cecha krytyczna wybrana i uzasadniona.
- System pomiarowy zwalidowany.
- Liczność i częstość podgrup określone.
- Granice oparte na 20-25 stabilnych podgrupach.
- Plan reakcji spisany i przeszkolony.
- Karta na stanowisku, wypełniana w chwili pomiaru.
- Dziennik zdarzeń z odnalezionymi przyczynami szczególnymi.
- Regularny przegląd przez liderów na gemba.
Następny krok
Wybierz jedną cechę krytyczną ze swojej hali, zwaliduj pomiar, zbierz 20 podgrup i oblicz granice jak w przykładzie. Gdy pojawi się przyczyna szczególna, zajmij się nią u źródła za pomocą diagramu Ishikawy i diagramu Pareta do ustalenia priorytetów. Aby przewidywać wady, zanim powstaną, zobacz też FMEA.
Najczęściej zadawane pytania
Co oznacza SPC?
Statystyczne sterowanie procesem: użycie narzędzi statystycznych, głównie karty kontrolnej, do monitorowania procesu i oddzielania zmienności naturalnej od przyczyn szczególnych.
Czym różnią się granice kontrolne od granic tolerancji?
Granice kontrolne są obliczane z danych procesu i pokazują, co proces potrafi. Granice tolerancji pochodzą od klienta lub z rysunku i pokazują, co jest akceptowalne.
Ile podgrup potrzeba, by ustalić granice kontrolne?
Zwykła praktyka to 20 do 25 podgrup ze stabilnego procesu, zanim granice zostaną ustalone.
Kiedy użyć karty p zamiast karty X-średnia i R?
Gdy dane są cechami alternatywnymi, jak części dobre lub złe. Jeśli cechę można zmierzyć, karta X-średnia i R wykrywa przesunięcia wcześniej.
Czy SPC to to samo co Six Sigma?
Nie. SPC to narzędzie monitorowania; Six Sigma to metodyka projektów doskonalenia, która używa SPC w fazie Control w DMAIC.
Źródła
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ASQ. Control Chart. Quality Resources. https://asq.org/quality-resources/control-chart
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.