Czym jest FMEA
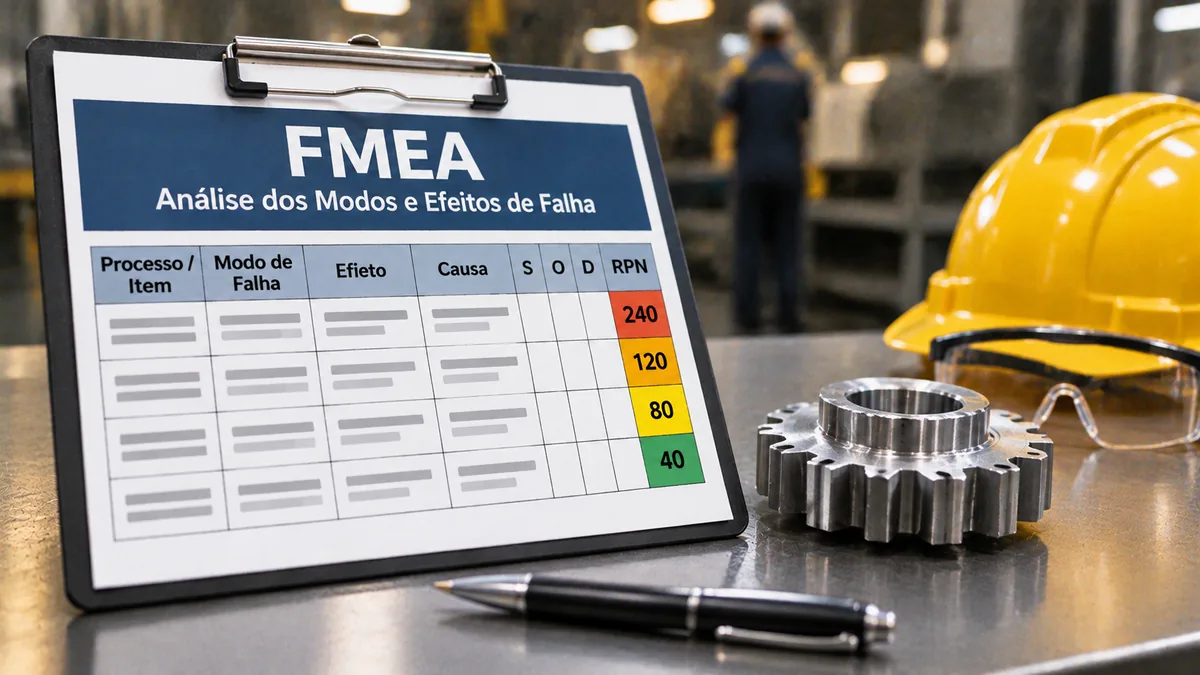
FMEA (failure mode and effects analysis, analiza przyczyn i skutków wad) to metoda, która pozwala z wyprzedzeniem wskazać sposoby, w jakie produkt lub proces może zawieść, zrozumieć ich skutki i przyczyny oraz ustalić priorytety działań zapobiegawczych.
To narzędzie zespołowe: produkcja, inżynieria, jakość i utrzymanie ruchu przechodzą przez każdy krok i pytają, co mogłoby pójść nie tak. Wynikiem jest uszeregowana lista ryzyk i plan działań.
Początki i rodzaje
FMEA powstała w armii USA pod koniec lat 40., była używana przez NASA w programach kosmicznych i trafiła do motoryzacji w latach 70. Dziś istnieje wspólny podręcznik AIAG i VDA, opublikowany w 2019 roku.
| Rodzaj | Nacisk |
|---|---|
| DFMEA | Konstrukcja produktu: wady związane z projektem |
| PFMEA | Proces wytwarzania lub montażu |
| FMEA maszyn i systemów | Urządzenia, utrzymanie ruchu i systemy |
Znaczenie, występowanie i wykrywalność
| Ocena | Pytanie | Skala |
|---|---|---|
| Znaczenie (S) | Jak poważny jest skutek dla klienta lub bezpieczeństwa? | 1 (brak skutku) do 10 (ryzyko dla bezpieczeństwa) |
| Występowanie (O) | Jak często zdarza się przyczyna? | 1 (znikome) do 10 (bardzo wysokie) |
| Wykrywalność (D) | Jak prawdopodobne, że obecne kontrole wychwycą ją przed klientem? | 1 (pewne wykrycie) do 10 (brak wykrycia) |
RPN = S × O × D (od 1 do 1000)
Liczba priorytetu ryzyka (RPN) porządkuje ryzyka: im wyższa, tym wyższy priorytet działania.
Przykładowa tabela FMEA
| Rodzaj wady | Skutek | Przyczyna | S | O | D | RPN |
|---|---|---|---|---|---|---|
| Wyciek | Zatrzymanie urządzenia | Uszkodzona uszczelka | 9 | 6 | 5 | 270 |
| Przegrzanie | Uszkodzenie silnika | Brak smarowania | 8 | 4 | 6 | 192 |
| Nadmierny hałas | Przyspieszone zużycie | Niewspółosiowość | 6 | 5 | 4 | 120 |
| Awaria elektryczna | Przerwa w pracy | Poluzowane połączenie | 7 | 3 | 4 | 84 |
| Niskie ciśnienie | Spadek wydajności | Zatkany filtr | 5 | 4 | 3 | 60 |
Wyciek jest priorytetem. Jednym z możliwych działań jest prewencyjna wymiana uszczelki w planie TPM oraz sprawdzanie w codziennym obchodzie: jeśli występowanie spadnie do 2, a wykrywalność poprawi się z 5 do 3 dzięki obchodowi, RPN wyniesie 9 × 2 × 3 = 54. Znaczenie zmienia się tylko przez zmianę konstrukcji.
Jak wykonać FMEA
- Określ zakres: produkt, proces lub urządzenie do analizy.
- Zbuduj zespół z osób, które projektują, prowadzą, utrzymują i kontrolują.
- Zidentyfikuj rodzaje wad dla każdej funkcji lub kroku.
- Przeanalizuj skutki i przyczyny; 5 Why pomaga dojść do przyczyny.
- Oceń ryzyka za pomocą S, O i D i oblicz RPN.
- Zaplanuj działania z właścicielem i terminem, a po wdrożeniu przelicz ponownie.
Poza RPN: priorytet działania AIAG-VDA
RPN ma słabość: różne kombinacje mogą dać tę samą liczbę. 10 × 2 × 5 i 5 × 4 × 5 dają po 100, ale pierwsza oznacza ryzyko dla bezpieczeństwa. Dlatego podręcznik AIAG-VDA z 2019 roku zastąpił RPN tabelą priorytetu działania (AP), która ocenia każdą kombinację jako priorytet wysoki, średni lub niski i nadaje większą wagę znaczeniu. Niezależnie od metody skutki o znaczeniu 9 lub 10 zawsze wymagają działania.
Typowe działania według oceny
- Zmniejszenie występowania: poka-yoke, utrzymanie ruchu prewencyjne, standaryzacja.
- Poprawa wykrywalności: czujniki, automatyczna kontrola, SPC.
- Zmniejszenie znaczenia: tylko przez zmianę konstrukcji, redundancję lub zabezpieczenie.
Częste błędy i dobre praktyki
Błędy, których należy unikać:
- Powierzchowna lub ogólnikowa analiza, skopiowana z innej FMEA.
- Nieuwzględnienie wszystkich możliwych przyczyn.
- Nadawanie ocen bez pisemnych kryteriów.
- Niezdefiniowanie działań lub brak przeglądu po nich.
- Traktowanie FMEA jako dokumentu na audyt zamiast żywego narzędzia.
Dobre praktyki:
- Zespół wielofunkcyjny.
- Spisane skale S, O i D.
- Rzeczywiste dane o awariach i reklamacjach.
- Działania z właścicielami i terminami.
- FMEA przeglądana przy każdej zmianie produktu lub procesu.
Następny krok
Wybierz krytyczne urządzenie lub krok, zbierz zespół i wypełnij tabelę z pięcioma rodzajami wad jak w przykładzie. Najpierw spisz skale S, O i D, potem oceniaj. Zajmij się najpierw skutkami o znaczeniu 9 lub 10 i najwyższym RPN, wyznacz właściciela i datę, a po działaniu przelicz ponownie. Do szukania przyczyn dobrze uzupełnia analizę diagram Ishikawy.
Najczęściej zadawane pytania
Czym jest FMEA?
Analiza przyczyn i skutków wad: zespołowa metoda przewidywania wad, oceny ich ryzyka i ustalania priorytetów działań zapobiegawczych.
Jak oblicza się RPN?
Mnoży się znaczenie, występowanie i wykrywalność, każde ocenione od 1 do 10. Przykład: 9 × 6 × 5 = 270.
Jaki jest dobry próg RPN?
Nie ma progu uniwersalnego; porządkuje się według RPN i zawsze działa się przy skutkach o znaczeniu 9 lub 10.
Czym różni się DFMEA od PFMEA?
DFMEA analizuje wady konstrukcji produktu; PFMEA analizuje wady procesu wytwarzania.
Czy RPN jest nadal używany?
Tak, ale podręcznik AIAG-VDA z 2019 roku zaleca priorytet działania (AP), który nadaje większą wagę znaczeniu.
Źródła
- AIAG; VDA. FMEA Handbook. Southfield: AIAG, 2019.
- IEC 60812:2018. Failure modes and effects analysis (FMEA and FMECA). Geneva: IEC.
- STAMATIS, D. H. Failure Mode and Effect Analysis: FMEA from Theory to Execution. Milwaukee: ASQ Quality Press.
- ASQ. Failure Mode and Effects Analysis (FMEA). Quality Resources. https://asq.org/quality-resources/fmea
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.


