- Kiểm soát quy trình bằng thống kê là gì
- Nguồn gốc: từ Shewhart đến công nghiệp Nhật Bản
- Biến thiên do nguyên nhân thông thường và nguyên nhân đặc biệt
- Nên dùng biểu đồ kiểm soát nào
- Cách tính giới hạn biểu đồ X-bar và R
- Đọc biểu đồ: các tín hiệu nguyên nhân đặc biệt
- Triển khai SPC từng bước
- Ví dụ trong công nghiệp
- Ổn định trước, năng lực sau
- Những sai lầm thường gặp
- Lợi ích và danh sách kiểm tra
- Bước tiếp theo
- Câu hỏi thường gặp
Kiểm soát quy trình bằng thống kê là gì
Mọi quy trình đều biến thiên. Hai trục gia công trên cùng một máy tiện, bởi cùng một người vận hành, với cùng một chương trình, không bao giờ ra đúng cùng một đường kính. Kiểm soát quy trình bằng thống kê (SPC) bắt sự biến thiên ấy làm việc: thay vì phát hiện vấn đề ở khâu kiểm tra cuối, nhóm theo dõi quy trình khi nó đang chạy và phản ứng khi hành vi của nó thay đổi.
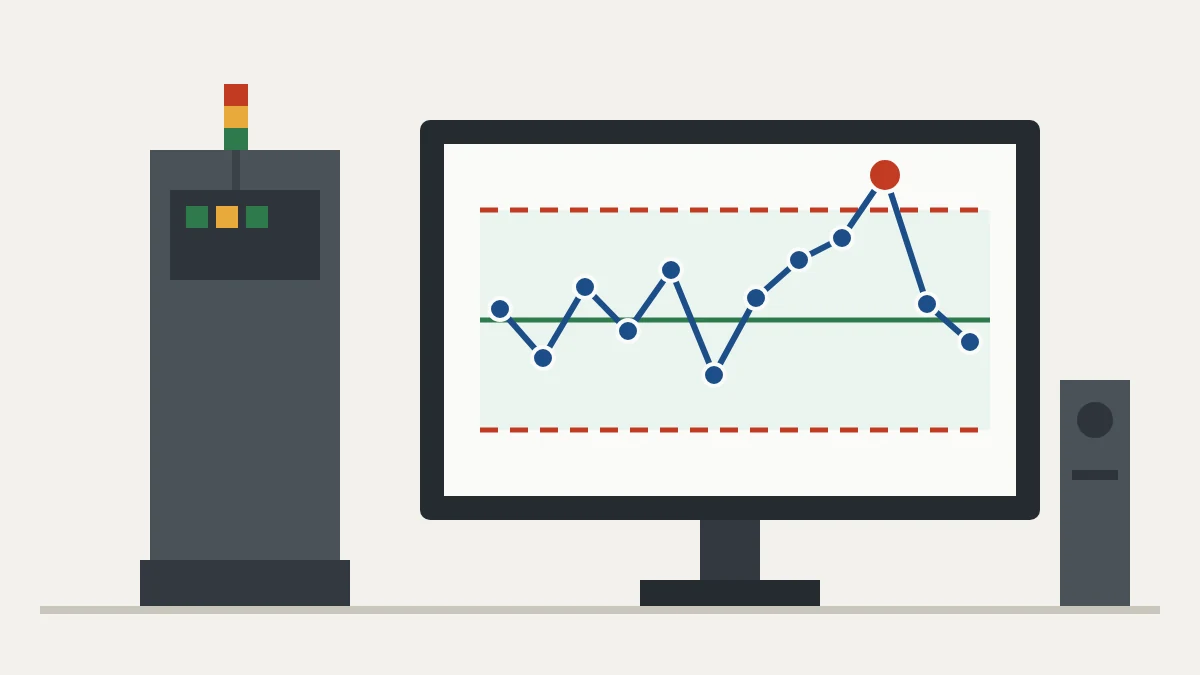
Công cụ cốt lõi của SPC là biểu đồ kiểm soát: đồ thị một phép đo theo thời gian với đường tâm và hai giới hạn tính từ dữ liệu của chính quy trình. Các điểm nằm trong giới hạn và không có kiểu mẫu nghĩa là quy trình ổn định. Một điểm nằm ngoài, hay một chuỗi đáng ngờ, nghĩa là có điều gì đã đổi và đáng chú ý trước khi nó thành phế phẩm.
Nguồn gốc: từ Shewhart đến công nghiệp Nhật Bản
Walter A. Shewhart đề xuất biểu đồ kiểm soát vào những năm 1920 khi làm việc tại Bell System ở Hoa Kỳ. Theo NIST/SEMATECH e-Handbook of Statistical Methods, mô hình của Shewhart đặt đường tâm và các giới hạn từ trung bình và độ lệch chuẩn của thống kê được vẽ. Ý tưởng đơn giản: tách biến thiên vốn có của hệ thống khỏi biến thiên có nguyên nhân chỉ ra được.
W. Edwards Deming mang các ý tưởng này sang Nhật Bản sau chiến tranh, và kiểm soát thống kê trở thành một phần nền tảng chất lượng của sản xuất Nhật. Ngày nay SPC xuất hiện trong yêu cầu khách hàng ngành ô tô, trong giai đoạn Control của DMAIC Six Sigma và ở bất kỳ nhà máy nào phải chứng minh quy trình của mình dự đoán được.
Biến thiên do nguyên nhân thông thường và nguyên nhân đặc biệt
| Nguyên nhân thông thường | Nguyên nhân đặc biệt | |
|---|---|---|
| Là gì | Biến thiên tự nhiên của hệ thống: khác biệt nhỏ về vật liệu, nhiệt độ, mài mòn thông thường | Sự kiện có nguyên nhân chỉ ra được: dao gãy, lô vật liệu ngoài đặc tính kỹ thuật, chương trình bị sửa |
| Tần suất | Luôn hiện diện | Thỉnh thoảng |
| Trên biểu đồ | Các điểm trong giới hạn, không có kiểu mẫu | Điểm vượt giới hạn hoặc kiểu mẫu không ngẫu nhiên |
| Ai hành động | Quản lý, bằng cách thay đổi hệ thống (máy, phương pháp, thiết kế) | Trạm làm việc, ngay lập tức, theo kế hoạch phản ứng |
Nhầm lẫn hai loại này là sai lầm tốn kém nhất trong SPC. Chỉnh máy sau mỗi dao động tự nhiên nhỏ, điều Deming gọi là “tampering” (chỉnh quá mức), làm tăng biến thiên thay vì giảm. Bỏ qua tín hiệu nguyên nhân đặc biệt để vấn đề tiếp tục tạo phế phẩm cho đến khi có người nhận ra.
Nên dùng biểu đồ kiểm soát nào
| Biểu đồ | Khi nào dùng | Loại dữ liệu |
|---|---|---|
| X-bar và R | Nhóm con nhỏ, từ 2 đến khoảng 10 chi tiết | Biến số (phép đo) |
| X-bar và S | Nhóm con lớn hơn | Biến số |
| I-MR (giá trị riêng lẻ) | Mỗi lần một số đọc: một mẻ hóa chất, nhiệt độ lò | Biến số |
| p | Tỷ lệ sản phẩm lỗi, cỡ mẫu thay đổi | Thuộc tính |
| np | Số đơn vị lỗi, cỡ mẫu cố định | Thuộc tính |
| c | Số khuyết tật trên đơn vị, vùng kiểm tra không đổi | Thuộc tính |
| u | Số khuyết tật trên đơn vị, cỡ mẫu thay đổi | Thuộc tính |
Phép đo mang nhiều thông tin hơn dữ liệu đạt hoặc không đạt. Bất cứ khi nào một đặc tính đo được, hãy dùng biểu đồ biến số: nó phát hiện sự dịch chuyển sớm hơn và với mẫu nhỏ hơn.
Cách tính giới hạn biểu đồ X-bar và R
Ví dụ: một cell gia công trục có đường kính danh nghĩa 25,00 mm. Mỗi giờ người vận hành đo 5 chi tiết liên tiếp (cỡ nhóm con n = 5). Sau 20 nhóm con, trung bình tổng là X̿ = 25,000 mm và khoảng biến thiên trung bình là R̄ = 0,050 mm.
Biểu đồ X-bar: UCL = X̿ + A₂·R̄ | CL = X̿ | LCL = X̿ − A₂·R̄. Biểu đồ R: UCL = D₄·R̄ | CL = R̄ | LCL = D₃·R̄.
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Với n = 5, giới hạn kiểm soát trên (UCL) của biểu đồ X-bar là 25,000 + 0,577 × 0,050 = 25,029 mm và giới hạn kiểm soát dưới (LCL) là 24,971 mm. Trên biểu đồ R, UCL = 2,114 × 0,050 = 0,106 mm và LCL = 0.
Giới hạn kiểm soát không phải giới hạn đặc tính kỹ thuật. Giới hạn kiểm soát là tiếng nói của quy trình, tính từ dữ liệu. Giới hạn đặc tính kỹ thuật là tiếng nói của khách hàng, lấy từ bản vẽ. Một quy trình có thể được kiểm soát mà vẫn làm ra chi tiết ngoài dung sai, và điều ngược lại cũng xảy ra.
Nguồn của công thức và hằng số: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Đọc biểu đồ: các tín hiệu nguyên nhân đặc biệt
Một điểm vượt giới hạn là tín hiệu được biết đến nhiều nhất, nhưng không phải duy nhất. Các quy tắc Western Electric, do NIST trình bày, chia biểu đồ thành các vùng 1, 2 và 3 sigma và đánh dấu:
- 1 điểm vượt 3 sigma, ngoài UCL hoặc LCL.
- 2 trong 3 điểm liên tiếp vượt 2 sigma, cùng một phía.
- 4 trong 5 điểm liên tiếp vượt 1 sigma, cùng một phía.
- 8 điểm liên tiếp ở cùng một phía của đường tâm.
Nhiều quy tắc hơn nghĩa là nhiều báo động giả hơn. Chọn một bộ, ghi vào quy trình và giữ nguyên.
Khi xuất hiện tín hiệu, người vận hành làm theo kế hoạch phản ứng của trạm: cách ly mọi thứ làm ra từ nhóm con tốt gần nhất, gọi tổ trưởng, tìm nguyên nhân (5 Why hữu ích) và ghi vào nhật ký sự kiện của biểu đồ. Tinh thần giống jidoka: dừng ngay ở dấu hiệu đầu tiên để không lỗi nào đi xuống công đoạn sau.
Triển khai SPC từng bước
- Chọn vài đặc tính quan trọng, những đặc tính khách hàng cảm nhận được hoặc gây nhiều phế phẩm nhất. Bắt đầu với hàng chục biểu đồ là cách nhanh nhất để biến SPC thành giấy tờ.
- Xác nhận hệ thống đo lường. Nếu dụng cụ đo biến thiên gần bằng quy trình, biểu đồ cuối cùng đo chính dụng cụ. Nghiên cứu gauge R&R giải quyết việc này.
- Xác định nhóm con hợp lý và tần suất: các chi tiết liên tiếp lấy cùng nhau, đủ thường xuyên để bắt được sự dịch chuyển trước khi nó thành một lô mất.
- Thu thập 20 đến 25 nhóm con, tính giới hạn và kiểm tra tính ổn định. Nếu nguyên nhân đặc biệt xuất hiện trong giai đoạn này, điều tra, loại bỏ và tính lại.
- Đào tạo người vận hành đo, vẽ và phản ứng. Biểu đồ nằm tại trạm làm việc như một phần của quản lý trực quan.
- Chỉ điều chỉnh giới hạn khi quy trình thực sự thay đổi, chẳng hạn sau một cải tiến đã được chứng minh.
Ví dụ trong công nghiệp
- Gia công cơ khí: đường kính và chiều dài trên biểu đồ X-bar và R, một nhóm con mỗi giờ hoặc mỗi lần đổi dao.
- Chiết rót thực phẩm và mỹ phẩm: khối lượng tịnh trên biểu đồ X-bar và S, để tránh đổ thừa (chi phí) và đổ thiếu (khiếu nại và phạt).
- Ép phun nhựa: tỷ lệ chi tiết có ba via hoặc thiếu liệu trên biểu đồ p, mỗi ca.
- Lắp ráp ô tô: mô-men siết trên biểu đồ I-MR khi mỗi số đọc đến từ máy siết ghi dữ liệu.
- Sơn: khuyết tật trên mỗi chi tiết sơn trên biểu đồ c hoặc u.
Ổn định trước, năng lực sau
Năng lực chỉ có ý nghĩa với quy trình ổn định. Khi biểu đồ được kiểm soát, có thể ước lượng sigma bằng σ = R̄ / d₂. Trong ví dụ, σ = 0,050 / 2,326 ≈ 0,0215 mm. Nếu đặc tính của trục là 25,00 ± 0,10 mm:
Cp = (USL − LSL) / 6σ = 0,20 / 0,129 ≈ 1,55. Cpk = min[(USL − trung bình) / 3σ, (trung bình − LSL) / 3σ].
Khi quy trình căn giữa ở 25,000, Cpk cũng khoảng 1,55. Nếu trung bình trôi tới 25,05, Cp vẫn như cũ nhưng Cpk giảm còn khoảng 0,78, vì quy trình đang áp sát giới hạn trên. Khách hàng thường yêu cầu Cpk tối thiểu 1,33, với giá trị cao hơn cho đặc tính quan trọng hoặc nghiên cứu ban đầu; luôn kiểm tra yêu cầu của khách hàng bạn.
Những sai lầm thường gặp
- Vẽ giới hạn đặc tính kỹ thuật thay cho giới hạn kiểm soát.
- Chỉnh máy sau mỗi điểm, phản ứng với biến thiên nguyên nhân thông thường.
- Điền biểu đồ vào cuối ca, chỉ để phục vụ đánh giá.
- Tính lại giới hạn mỗi tuần, làm che mất sự trôi chậm.
- Biểu đồ không có kế hoạch phản ứng: người vận hành thấy tín hiệu mà không biết làm gì.
- Đo bằng dụng cụ chưa được xác nhận.
Lợi ích và danh sách kiểm tra
Ít phế phẩm và làm lại hơn, vì sự dịch chuyển lộ ra trước khi thành lô. Ít phụ thuộc vào kiểm tra cuối: chất lượng được kiểm soát tại nguồn. Quyết định dựa trên dữ liệu: biểu đồ cho biết khi nào cần hành động và, quan trọng không kém, khi nào nên để quy trình yên. Cơ sở đáng tin cậy cho nghiên cứu năng lực và dự án cải tiến. Người vận hành làm chủ chất lượng của trạm mình.
Danh sách kiểm tra triển khai:
- Đã chọn và biện minh đặc tính quan trọng.
- Hệ thống đo lường đã được xác nhận.
- Đã xác định cỡ và tần suất nhóm con.
- Giới hạn dựa trên 20 đến 25 nhóm con ổn định.
- Kế hoạch phản ứng đã được viết và huấn luyện.
- Biểu đồ đặt tại trạm làm việc, điền ngay khi đo.
- Nhật ký sự kiện ghi các nguyên nhân đặc biệt đã tìm ra.
- Lãnh đạo xem xét định kỳ tại gemba.
Bước tiếp theo
Chọn một đặc tính quan trọng ở xưởng của bạn, xác nhận phép đo, thu thập 20 nhóm con và tính giới hạn như trong ví dụ. Khi xuất hiện nguyên nhân đặc biệt, xử lý tận gốc bằng biểu đồ Ishikawa và dùng biểu đồ Pareto để xếp ưu tiên. Để lường trước lỗi trước khi chúng xảy ra, xem thêm FMEA.
Câu hỏi thường gặp
SPC viết tắt của gì?
Statistical process control, tức kiểm soát quy trình bằng thống kê: dùng công cụ thống kê, chủ yếu là biểu đồ kiểm soát, để theo dõi quy trình và tách biến thiên tự nhiên khỏi nguyên nhân đặc biệt.
Khác nhau giữa giới hạn kiểm soát và giới hạn đặc tính kỹ thuật là gì?
Giới hạn kiểm soát được tính từ dữ liệu quy trình và cho thấy quy trình làm được gì. Giới hạn đặc tính kỹ thuật đến từ khách hàng hoặc bản vẽ và cho thấy điều gì chấp nhận được.
Cần bao nhiêu nhóm con để đặt giới hạn kiểm soát?
Thông lệ là 20 đến 25 nhóm con từ một quy trình ổn định trước khi cố định giới hạn.
Khi nào dùng biểu đồ p thay vì X-bar và R?
Khi dữ liệu là thuộc tính, như chi tiết tốt hay xấu. Nếu đặc tính đo được, biểu đồ X-bar và R phát hiện sự dịch chuyển sớm hơn.
SPC có giống Six Sigma không?
Không. SPC là công cụ giám sát; Six Sigma là phương pháp luận dự án cải tiến, dùng SPC ở giai đoạn Control của DMAIC.
Nguồn tham khảo
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ASQ. Control Chart. Quality Resources. https://asq.org/quality-resources/control-chart
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.