- İstatistiksel süreç kontrolü nedir?
- Kökenler: Shewhart'tan Japon sanayisine
- Ortak neden ve özel neden değişkenliği
- Hangi kontrol grafiği kullanılmalı?
- X-bar ve R grafiği sınırları nasıl hesaplanır?
- Grafiği okumak: özel neden sinyalleri
- SPC adım adım nasıl uygulanır?
- Endüstriyel örnekler
- Önce kararlılık, sonra yeterlilik
- Sık yapılan hatalar
- Faydalar ve kontrol listesi
- Sonraki adım
- Sık sorulan sorular
İstatistiksel süreç kontrolü nedir?
Her süreç değişir. Aynı tezgâhta, aynı operatörle, aynı programla işlenen iki mil asla tam aynı çapla çıkmaz. İstatistiksel süreç kontrolü (SPC) bu değişkenliği çalıştırır: sorunları son muayenede bulmak yerine ekip süreci çalışırken izler ve davranışı değiştiğinde tepki verir.
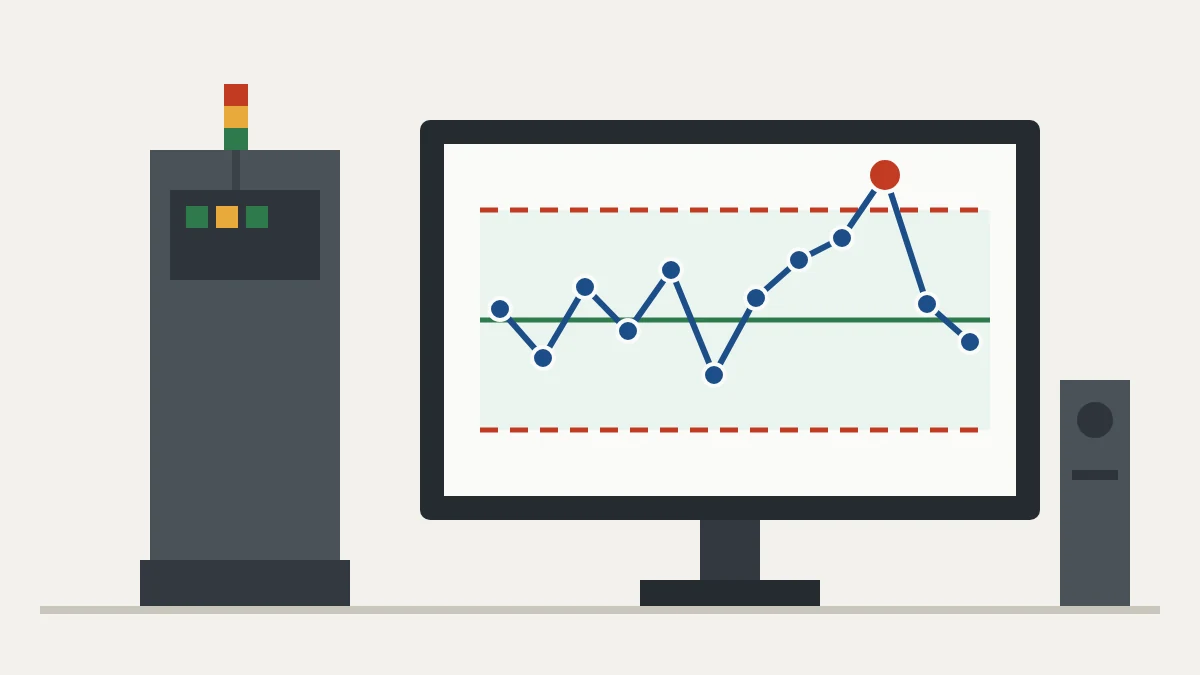
SPC'nin temel aracı kontrol grafiğidir: bir ölçümün zaman içindeki grafiği; merkez çizgisi ve sürecin kendi verisinden hesaplanan iki sınır içerir. Sınırların içinde, düzen oluşturmayan noktalar süreç kararlıdır demektir. Dışarıda bir nokta ya da şüpheli bir dizi, bir şeyin değiştiği ve hurdaya dönüşmeden dikkat gerektirdiği anlamına gelir.
Kökenler: Shewhart'tan Japon sanayisine
Walter A. Shewhart kontrol grafiğini 1920'lerde Amerika Birleşik Devletleri'nde Bell System'de çalışırken önerdi. NIST/SEMATECH e-Handbook of Statistical Methods'a göre Shewhart'ın modeli, merkez çizgisini ve sınırları çizilen istatistiğin ortalamasından ve standart sapmasından belirler. Fikir basittir: sistemin içine yerleşik değişkenliği, atanabilir nedeni olan değişkenlikten ayırmak.
W. Edwards Deming bu fikirleri savaştan sonra Japonya'ya götürdü ve istatistiksel kontrol Japon imalatının kalite temelinin bir parçası oldu. Bugün SPC, otomotiv müşteri şartnamelerinde, Altı Sigma DMAIC'in Kontrol aşamasında ve sürecinin öngörülebilir olduğunu kanıtlaması gereken her fabrikada karşımıza çıkar.
Ortak neden ve özel neden değişkenliği
| Ortak neden | Özel neden | |
|---|---|---|
| Nedir | Sistemin doğal değişkenliği: malzemede, sıcaklıkta küçük farklar, normal aşınma | Atanabilir nedeni olan olay: kırık takım, şartname dışı malzeme lotu, değiştirilmiş program |
| Ne sıklıkta | Her zaman var | Ara sıra |
| Grafikte | Sınırlar içinde noktalar, düzen yok | Sınır ötesinde nokta ya da rastgele olmayan düzen |
| Kim harekete geçer | Yönetim, sistemi (makine, yöntem, tasarım) değiştirerek | İş istasyonu, hemen, tepki planını izleyerek |
İkisini karıştırmak SPC'nin en pahalı hatasıdır. Makineyi her küçük doğal salınımdan sonra ayarlamak, Deming'in “tampering” (aşırı ayar) dediği şey, değişkenliği azaltmak yerine artırır. Özel neden sinyalini görmezden gelmek, biri fark edene kadar sorunun hurda üretmeye devam etmesine izin verir.
Hangi kontrol grafiği kullanılmalı?
| Grafik | Ne zaman kullanılır | Veri türü |
|---|---|---|
| X-bar ve R | Küçük alt gruplar, 2'den yaklaşık 10 parçaya kadar | Değişken (ölçüm) |
| X-bar ve S | Daha büyük alt gruplar | Değişken |
| I-MR (bireysel) | Her seferinde tek okuma: bir kimyasal parti, fırın sıcaklığı | Değişken |
| p | Hatalı oranı, değişen örnek büyüklüğü | Nitelik |
| np | Hatalı birim sayısı, sabit örnek büyüklüğü | Nitelik |
| c | Birim başına kusur, sabit muayene alanı | Nitelik |
| u | Birim başına kusur, değişen örnek büyüklüğü | Nitelik |
Ölçümler, geçti ya da kaldı verisinden daha fazla bilgi taşır. Bir özellik ölçülebildiğinde değişken grafiği kullanın: kaymaları daha erken ve daha küçük örneklerle yakalar.
X-bar ve R grafiği sınırları nasıl hesaplanır?
Örnek: bir hücre nominal çapı 25,00 mm olan miller işliyor. Operatör her saat arka arkaya 5 parçayı ölçüyor (alt grup büyüklüğü n = 5). 20 alt gruptan sonra genel ortalama X̿ = 25,000 mm ve ortalama aralık R̄ = 0,050 mm.
X-bar grafiği: ÜKS = X̿ + A₂·R̄ | MÇ = X̿ | AKS = X̿ − A₂·R̄. R grafiği: ÜKS = D₄·R̄ | MÇ = R̄ | AKS = D₃·R̄.
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
n = 5 için X-bar grafiğinin üst kontrol sınırı (ÜKS) 25,000 + 0,577 × 0,050 = 25,029 mm, alt kontrol sınırı (AKS) 24,971 mm'dir. R grafiğinde ÜKS = 2,114 × 0,050 = 0,106 mm ve AKS = 0.
Kontrol sınırları şartname sınırları değildir. Kontrol sınırları, veriden hesaplanan sürecin sesidir. Şartname sınırları, resimden alınan müşterinin sesidir. Bir süreç kontrol altında olup yine de toleransın dışında parça üretebilir, tersi de olur.
Formüllerin ve sabitlerin kaynağı: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Grafiği okumak: özel neden sinyalleri
Sınırların ötesinde bir nokta en bilinen sinyaldir, ama tek değildir. NIST'in sunduğu Western Electric kuralları grafiği 1, 2 ve 3 sigma bölgelerine ayırır ve şunları işaretler:
- 3 sigmanın ötesinde, ÜKS veya AKS dışında 1 nokta.
- Art arda 3 noktadan 2'si, aynı tarafta 2 sigmanın ötesinde.
- Art arda 5 noktadan 4'ü, aynı tarafta 1 sigmanın ötesinde.
- Merkez çizgisinin aynı tarafında art arda 8 nokta.
Daha fazla kural, daha fazla yanlış alarm demektir. Bir küme seçin, prosedüre yazın ve ona bağlı kalın.
Bir sinyal çıktığında operatör istasyonun tepki planını izler: son iyi alt gruptan beri yapılan her şeyi karantinaya almak, ekip liderini çağırmak, nedeni bulmak (5 Neden yardımcı olur) ve grafiğin olay günlüğüne kaydetmek. Bu, jidoka ile aynı ruhtur: ilk işarette durmak ki hiçbir kusur aşağı akışa geçmesin.
SPC adım adım nasıl uygulanır?
- Birkaç kritik özellik seçin: müşterilerin hissettiği ya da en çok hurda üreten özellikler. Onlarca grafikle başlamak, SPC'yi evrak işine çevirmenin en hızlı yoludur.
- Ölçüm sistemini doğrulayın. Ölçü aleti neredeyse süreç kadar değişiyorsa, grafik sonunda aleti ölçer. Alet tekrarlanabilirlik ve yeniden üretilebilirlik (R&R) çalışması bunu çözer.
- Rasyonel alt grupları ve sıklığı belirleyin: birlikte alınan ardışık parçalar, bir kayma kayıp bir partiye dönüşmeden yakalayacak sıklıkta.
- 20 ila 25 alt grup toplayın, sınırları hesaplayın ve kararlılığı kontrol edin. Bu dönemde özel nedenler çıkarsa araştırın, giderin ve yeniden hesaplayın.
- Operatörleri ölçmek, çizmek ve tepki vermek için eğitin. Grafik, görsel yönetimin parçası olarak iş istasyonunda yaşar.
- Sınırları yalnızca süreç gerçekten değiştiğinde güncelleyin, örneğin kanıtlanmış bir iyileştirmeden sonra.
Endüstriyel örnekler
- Talaşlı imalat: X-bar ve R grafiklerinde çap ve uzunluk, saatte ya da her takım değişiminde bir alt grup.
- Gıda ve kozmetik dolumu: aşırı dolumu (maliyet) ve eksik dolumu (şikâyet ve cezalar) önlemek için X-bar ve S grafiklerinde net ağırlık.
- Plastik enjeksiyon: vardiya başına p grafiğinde çapaklı ya da eksik dolmuş parça oranı.
- Otomotiv montajı: her okuma veri kaydeden bir somun sıkıcıdan geldiğinde I-MR grafiğinde sıkma torku.
- Boya: boyanan parça başına kusurlar, c ya da u grafiğinde.
Önce kararlılık, sonra yeterlilik
Yeterlilik yalnızca kararlı bir süreç için anlamlıdır. Grafik kontrol altındayken sigma, σ = R̄ / d₂ ile tahmin edilebilir. Örnekte σ = 0,050 / 2,326 ≈ 0,0215 mm. Milin şartnamesi 25,00 ± 0,10 mm ise:
Cp = (ÜŞS − AŞS) / 6σ = 0,20 / 0,129 ≈ 1,55. Cpk = min[(ÜŞS − ortalama) / 3σ, (ortalama − AŞS) / 3σ].
Süreç 25,000'de ortalıyken Cpk da yaklaşık 1,55'tir. Ortalama 25,05'e kayarsa Cp aynı kalır ama Cpk yaklaşık 0,78'e düşer, çünkü süreç üst sınıra yaklaşmıştır. Müşteriler yaygın olarak en az 1,33 Cpk ister; kritik özellikler ya da ilk çalışmalar için daha yüksek değerler istenir. Müşterinizin şartını her zaman kontrol edin.
Sık yapılan hatalar
- Kontrol sınırları yerine şartname sınırlarını çizmek.
- Her noktadan sonra makineyi ayarlamak, ortak neden değişkenliğine tepki vermek.
- Grafiği vardiya sonunda, sadece denetim için doldurmak.
- Sınırları her hafta yeniden hesaplamak; bu, yavaş kaymayı gizler.
- Tepki planı olmayan grafikler: operatör sinyali görür ve ne yapacağını bilmez.
- Doğrulanmamış bir aletle ölçmek.
Faydalar ve kontrol listesi
Daha az hurda ve yeniden işleme, çünkü kaymalar partiye dönüşmeden ortaya çıkar. Son muayeneye daha az bağımlılık: kalite kaynağında kontrol edilir. Veriye dayalı kararlar: grafik ne zaman harekete geçileceğini ve aynı derecede önemli olarak süreci ne zaman rahat bırakacağınızı gösterir. Yeterlilik çalışmaları ve iyileştirme projeleri için güvenilir bir temel. Kendi istasyonlarının kalitesini sahiplenen operatörler.
Uygulama kontrol listesi:
- Kritik özellik seçildi ve gerekçelendirildi.
- Ölçüm sistemi doğrulandı.
- Alt grup büyüklüğü ve sıklığı belirlendi.
- Sınırlar 20 ila 25 kararlı alt gruba dayanıyor.
- Tepki planı yazıldı ve öğretildi.
- Grafik iş istasyonunda, ölçüm anında dolduruluyor.
- Bulunan özel nedenlerle olay günlüğü.
- Liderlerin gemba'da düzenli incelemesi.
Sonraki adım
Atölyenizden bir kritik özellik seçin, ölçümü doğrulayın, 20 alt grup toplayın ve sınırları örnekteki gibi hesaplayın. Bir özel neden çıktığında, kökünde bir Ishikawa diyagramı ve öncelik belirlemek için bir Pareto diyagramı ile ele alın. Kusurları oluşmadan öngörmek için FMEA yazısına da bakın.
Sık sorulan sorular
SPC ne demektir?
İstatistiksel süreç kontrolü: bir süreci izlemek ve doğal değişkenliği özel nedenlerden ayırmak için istatistiksel araçların, özellikle kontrol grafiğinin kullanılması.
Kontrol sınırları ile şartname sınırları arasındaki fark nedir?
Kontrol sınırları süreç verisinden hesaplanır ve sürecin neler yapabildiğini gösterir. Şartname sınırları müşteriden ya da resimden gelir ve neyin kabul edilebilir olduğunu gösterir.
Kontrol sınırlarını belirlemek için kaç alt grup gerekir?
Olağan uygulama, sınırlar sabitlenmeden önce kararlı bir süreçten 20 ila 25 alt grup toplamaktır.
Ne zaman X-bar ve R yerine p grafiği kullanılır?
Veri iyi ya da kötü parça gibi niteliklerse. Özellik ölçülebiliyorsa X-bar ve R grafiği kaymaları daha erken yakalar.
SPC ile Altı Sigma aynı şey mi?
Hayır. SPC bir izleme aracıdır; Altı Sigma, DMAIC'in Kontrol aşamasında SPC'yi kullanan bir iyileştirme projesi metodolojisidir.
Kaynaklar
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ASQ. Control Chart. Quality Resources. https://asq.org/quality-resources/control-chart
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.