Histogram nedir
Histogram, ölçümlerin her aralığa (sınıfa) ne sıklıkla düştüğünü gösteren bir çubuk grafiktir. Bir sürecin dağılımının merkezini, yayılımını ve şeklini ortaya koyar; bir sayı listesi ya da ortalama bunu göstermez.
Kalitenin 7 temel aracından biridir. Kategorileri sıralayan Pareto diyagramından farklı olarak histogram sürekli verilerle (çap, ağırlık, süre, tork) çalışır ve çubukları değerlerin doğal sırasında tutar.
Nasıl çizilir: 6 adım
- En az 50 ölçüm toplayın; aynı süreçten, aynı dönemden ve aynı ölçüm aletiyle. 30 noktanın altında şekil yanıltıcıdır.
- Açıklığı hesaplayın: R = en büyük değer − en küçük değer.
- Sınıf sayısını (k) seçin. Sturges kuralı k = 1 + 3,322 × log10(n) verir. Pratik bir alternatif k ≈ √n'dir.
- Sınıf genişliğini hesaplayın: h = R ÷ k; ölçüm aletinin çözünürlüğüne göre uygun bir değere yuvarlayın.
- Sınıf sınırlarını çakışmayacak şekilde belirleyin (hiçbir değerin sınıra denk gelmemesi için ölçümden yarım birim daha hassas davranın) ve her sınıfı sayın.
- Bitişik çubuklar çizin; dikey eksende frekans olsun, ortalamayı ve spesifikasyon sınırlarını işaretleyin.
k = 1 + 3,322 × log10(n) | h = R ÷ k
Sayısal örnek: mil çapı
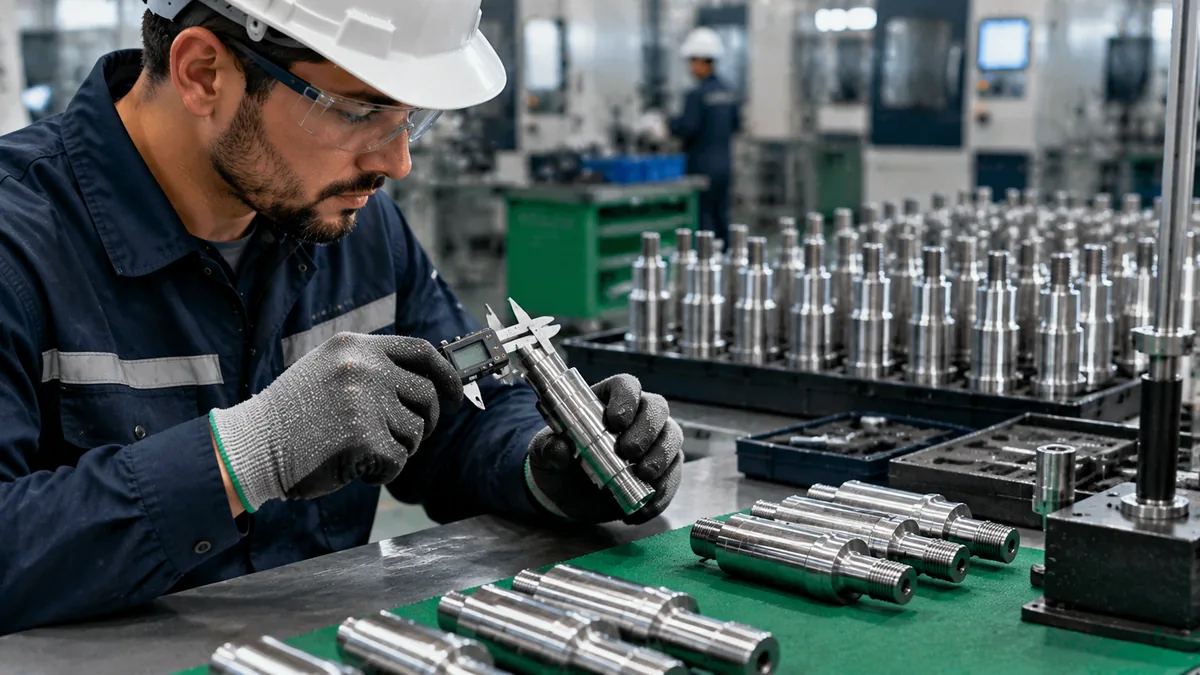
Açıklayıcı örnek: mm cinsinden ölçülen 50 işlenmiş mil, spesifikasyon 10,00 ± 0,10 mm (LSL = 9,90; USL = 10,10). En küçük değer 9,95, en büyük 10,06'dır.
- Açıklık: R = 10,06 − 9,95 = 0,11 mm
- Sturges: k = 1 + 3,322 × log10(50) = 1 + 3,322 × 1,699 ≈ 6,64, yani 6 ila 7 sınıf
- Genişlik: h = 0,11 ÷ 7 = 0,0157, 0,02 mm'ye yuvarlanır ve 6 sınıf oluşur
- İlk sınır: 9,945; eşitliklerden kaçınmak için en küçük değerin yarım birim altında
| Sınıf (mm) | Frekans | Toplamın %'si | Kümülatif |
|---|---|---|---|
| 9,945 – 9,965 | 3 | %6,0 | 3 |
| 9,965 – 9,985 | 6 | %12,0 | 9 |
| 9,985 – 10,005 | 14 | %28,0 | 23 |
| 10,005 – 10,025 | 17 | %34,0 | 40 |
| 10,025 – 10,045 | 8 | %16,0 | 48 |
| 10,045 – 10,065 | 2 | %4,0 | 50 |
Frekanslar toplamı 50'dir. Tepe noktası 10,005 – 10,025 sınıfındadır (17 parça, %34) ve dağılım simetrik, çan biçimlidir. Örneklem ortalaması 10,006 mm, örneklem standart sapması 0,0235 mm'dir.
Şekil nasıl okunur
| Şekil | Ne gösterir | Olası eylem |
|---|---|---|
| Simetrik çan | Kararlı süreç, yalnızca ortak nedenler | Spesifikasyonla karşılaştırın |
| Çarpık | Bir tarafta doğal sınır (süreler, çapaklar) | Fiziksel veya süreçsel bir sınır arayın |
| İki tepe (bimodal) | İki kaynağın karışımı: iki makine, vardiya veya lot | Veriyi kaynağa göre ayırın |
| Plato (düz) | Birkaç ortalamanın karışması ya da kayma | Aşınmayı ve ayarı inceleyin |
| Kesik (keskin kesilmiş) | Uygunsuz parçalar ölçümden önce ayıklanmış | Ayıklamadan önce ölçün |
| Yalıtılmış ada | Ölçüm hatası, yanlış giriş veya nadir olay | Veriyi ve nedeni kontrol edin |
Şekilden sonra spesifikasyonla karşılaştırın. Örnekte en küçük değer (9,95) LSL'ye 0,05 mm, en büyük değer (10,06) USL'ye 0,04 mm uzaklıktadır: kuyruklar hâlâ sığıyor, ancak az bir güvenlik payıyla. Bir kuyruk 9,90'ı ya da 10,10'u aşsaydı uygunsuz parçalar olurdu.
Histogramdan yeterliliğe
Ortalama 10,006 ve s = 0,0235 ile potansiyel yeterlilik Cp = (10,10 − 9,90) ÷ (6 × 0,0235) = 0,20 ÷ 0,141 ≈ 1,42'dir. Merkezden kaymayı hesaba katan indeks Cpk = min[(10,10 − 10,006); (10,006 − 9,90)] ÷ (3 × 0,0235) = 0,094 ÷ 0,0705 ≈ 1,33'tür. Ayrıntılar ve kabul ölçütleri Cp ve Cpk sayfalarındadır.
Cp = (USL − LSL) ÷ 6s | Cpk = min(USL − x̄; x̄ − LSL) ÷ 3s
Bu indeksler yalnızca süreç kontrol altındaysa geçerlidir. Histogram zaman sırasını göstermez: histogramın gizlediği kaymayı yakalayan bir kontrol grafiği kullanın.
Histogram ne zaman kullanılır
- Yeterlilik çalışmaları: dağılımın spesifikasyon sınırları içine sığıp sığmadığını kontrol etmek.
- Değişkenlik teşhisi: iki tepe göründüğünde kaynakları ayırmak.
- Ölçüm sistemi kontrolü: çok az farklı değer içeren veriler ölçüm aletinin zayıf çözünürlüğüne işaret eder; bu, MSA ve Gauge R&R konusudur.
- Sürekli verilerle kök neden çalışması: önce şekle bakın, sonra nedenleri listelemek için Ishikawa diyagramı kullanın.
Sık yapılan hatalar
- Çok az veri: 15 ya da 20 noktayla neredeyse her şekil mümkün görünür.
- Çok fazla veya çok az sınıf: çok sınıf grafiği pürüzlü yapar, az sınıf şekli gizler.
- Çubuk yüksekliğini ayarlamadan eşit olmayan sınıf genişlikleri kullanmak okumayı bozar.
- Makineleri, vardiyaları veya lotları tek örnekte karıştırıp sürecin bimodal ya da “geniş” olduğu sonucuna varmak.
- Sütun grafiğiyle karıştırmak: histogramda çubuklar birbirine değer ve sıra sabittir.
- Zamanı göz ardı etmek: güzel bir histogram kararsız bir süreçten gelebilir.
Sık sorulan sorular
Bir histogramda kaç sınıf olmalı?
Sturges kuralını, k = 1 + 3,322 × log10(n), ya da n'nin karekökünü kullanın. 50 veri için 6 veya 7 sınıf.
Ne kadar veriye ihtiyacım var?
Pratik alt sınır 50 ölçümdür; 100 ölçümle şekil daha güvenilir olur. 30'un altında sonuç çıkarmaktan kaçının.
Histogram ile sütun grafiği arasındaki fark nedir?
Histogram, sürekli bir değişkenin dağılımını bitişik çubuklarla sıralı sınıflarda gösterir. Sütun grafiği kategorileri karşılaştırır.
Sınıf genişliği nasıl hesaplanır?
Açıklığı sınıf sayısına bölüp yuvarlayın. Örnekte 0,11 ÷ 7 = 0,0157, 0,02 mm'ye yuvarlandı.
İki tepeli histogram ne anlama gelir?
İki popülasyon karışmıştır; örneğin iki makine ya da iki vardiya. Veriyi kaynağa göre ayırın ve grafiği yeniden çizin.
Histogram kontrol grafiğinin yerini tutar mı?
Hayır. Dağılımı gösterir ama zaman sırasını göstermez. İkisini birlikte kullanın: kararlılık için kontrol grafiği, şekil ve yeterlilik için histogram.
Kaynaklar
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
- WHEELER, D. J. Understanding Variation: The Key to Managing Chaos. SPC Press.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.