ヒストグラムとは
ヒストグラムは、測定値がそれぞれの区間(階級)に何回入るかを示す棒グラフです。数値の一覧や平均値ではわからない、工程の分布の中心、ばらつき、形を見せてくれます。
品質管理の基本の7つ道具のひとつです。カテゴリーを順位づけするパレート図とは違い、ヒストグラムは連続データ(直径、重量、時間、トルクなど)を扱い、棒を値の自然な順序のまま並べます。
作り方:6つのステップ
- 測定値を50個以上集めます。同じ工程、同じ期間、同じ測定器のデータにします。30点未満だと形を見誤ります。
- 範囲を求めます。R = 最大値 − 最小値。
- 階級の数(k)を決めます。スタージェスの公式では k = 1 + 3.322 × log10(n)。実用的な代替として k ≈ √n も使われます。
- 級間隔を求めます。h = R ÷ k を、測定器の分解能に合わせて扱いやすい値に丸めます。
- 階級の境界が重ならないように決めます。測定値より0.5単位細かい境界にして、値が境界に乗らないようにし、各階級の個数を数えます。
- 隣り合う棒を描きます。縦軸を度数とし、平均値と規格値(上限・下限)を書き込みます。
k = 1 + 3.322 × log10(n) | h = R ÷ k
数値例:シャフトの直径
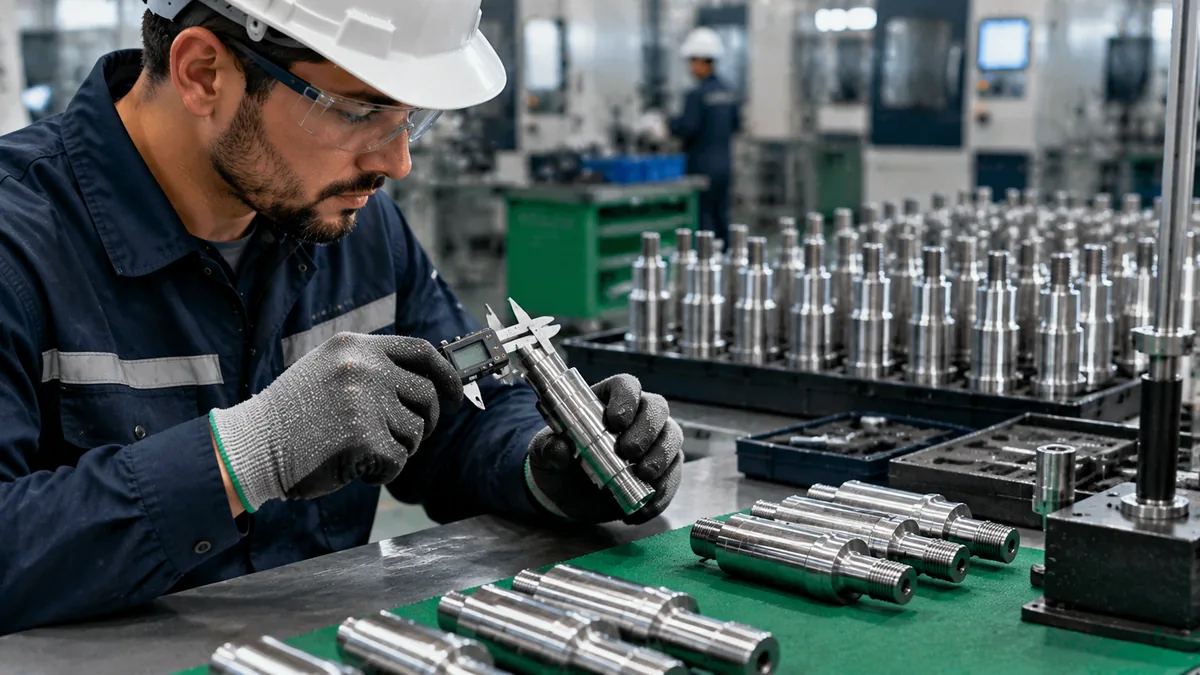
説明用の例です。機械加工したシャフト50本をmmで測定。規格は10.00 ± 0.10 mm(下限 LSL = 9.90、上限 USL = 10.10)。最小値は9.95、最大値は10.06です。
- 範囲:R = 10.06 − 9.95 = 0.11 mm
- スタージェス:k = 1 + 3.322 × log10(50) = 1 + 3.322 × 1.699 ≈ 6.64、つまり6〜7階級
- 級間隔:h = 0.11 ÷ 7 = 0.0157 → 0.02 mmに丸めると6階級
- 最初の境界:9.945(同値を避けるため、最小値より0.5単位下)
| 階級(mm) | 度数 | 全体に占める割合 | 累積度数 |
|---|---|---|---|
| 9.945〜9.965 | 3 | 6.0% | 3 |
| 9.965〜9.985 | 6 | 12.0% | 9 |
| 9.985〜10.005 | 14 | 28.0% | 23 |
| 10.005〜10.025 | 17 | 34.0% | 40 |
| 10.025〜10.045 | 8 | 16.0% | 48 |
| 10.045〜10.065 | 2 | 4.0% | 50 |
度数の合計は50です。ピークは10.005〜10.025の階級(17個、34%)で、分布は左右対称の釣鐘形です。標本平均は10.006 mm、標本標準偏差は0.0235 mmです。
形の読み方
| 形 | 意味すること | 考えられる対応 |
|---|---|---|
| 左右対称の釣鐘形 | 安定した工程。偶然原因のみ | 規格と比べる |
| 歪んだ形 | 片側に自然な限界がある(時間、バリなど) | 物理的・工程上の限界を確認する |
| 山が2つ(二峰性) | 2つの要因の混在:2台の機械、2つの勤務、2つのロット | 要因別に層別する |
| 台形(平らな形) | 複数の平均の混在、またはドリフト | 摩耗や段取りを調べる |
| 切り取られた形(急な断崖) | 測定前に不適合品を取り除いている | 選別の前に測定する |
| 孤立した島 | 測定ミス、入力ミス、またはまれな事象 | データと原因を確認する |
形を見たら、次に規格と比べます。例では最小値(9.95)は下限から0.05 mm、最大値(10.06)は上限から0.04 mmの位置にあります。裾野はまだ規格内ですが、余裕は小さい状態です。裾が9.90や10.10を越えれば、不適合品が出ます。
ヒストグラムから工程能力へ
平均10.006、s = 0.0235のとき、潜在的な工程能力は Cp = (10.10 − 9.90) ÷ (6 × 0.0235) = 0.20 ÷ 0.141 ≈ 1.42 です。中心のずれを考慮する指数は Cpk = min[(10.10 − 10.006); (10.006 − 9.90)] ÷ (3 × 0.0235) = 0.094 ÷ 0.0705 ≈ 1.33 です。詳しい内容と合否の基準は、CpとCpkの解説にあります。
Cp = (USL − LSL) ÷ 6s | Cpk = min(USL − x̄; x̄ − LSL) ÷ 3s
これらの指数は、工程が管理状態にあるときにだけ意味を持ちます。ヒストグラムは時間の順序を示しません。ヒストグラムでは隠れてしまうドリフトは、管理図で検出します。
ヒストグラムを使う場面
- 工程能力の調査:分布が規格の範囲に収まっているかを確認する。
- ばらつきの診断:山が2つ現れたとき、要因を切り分ける。
- 測定システムの確認:異なる値がごくわずかしかないデータは測定器の分解能不足を示します。これはMSAやゲージR&Rの領域です。
- 連続データでの原因究明:まず形を見て、そのあと特性要因図(石川ダイアグラム)で原因を洗い出す。
よくある間違い
- データが少ない:15〜20点では、ほぼどんな形でもありえるように見えます。
- 階級が多すぎる、または少なすぎる:多いとギザギザになり、少ないと形が隠れます。
- 級間隔が不揃いなのに棒の高さを補正しないと、読み取りが歪みます。
- 機械・勤務・ロットを1つの標本に混ぜ、工程が二峰性だ、または「広い」と結論づける。
- 棒グラフと混同する:ヒストグラムは棒が接していて、順序が固定です。
- 時間を無視する:きれいなヒストグラムでも、不安定な工程から出ていることがあります。
よくある質問
ヒストグラムの階級はいくつにすればよいですか?
スタージェスの公式 k = 1 + 3.322 × log10(n)、またはnの平方根を使います。データが50個なら6〜7階級です。
データはどのくらい必要ですか?
実用上の最低ラインは50個です。100個あれば形はより信頼できます。30個未満では結論を出さないでください。
ヒストグラムと棒グラフの違いは何ですか?
ヒストグラムは連続変数の分布を、棒が接した順序のある階級で示します。棒グラフはカテゴリーを比べるものです。
級間隔はどう計算しますか?
範囲を階級の数で割って丸めます。例では 0.11 ÷ 7 = 0.0157 を0.02 mmに丸めました。
山が2つあるヒストグラムは何を意味しますか?
2つの母集団が混ざっています。たとえば2台の機械や2つの勤務です。データを要因別に分けて、グラフを描き直してください。
ヒストグラムは管理図の代わりになりますか?
なりません。分布は示しますが、時間の順序は示しません。両方を使い、安定性は管理図で、形と工程能力はヒストグラムで確認します。
参考文献
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
- WHEELER, D. J. Understanding Variation: The Key to Managing Chaos. SPC Press.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。