Apa itu histogram
Histogram adalah diagram batang yang menunjukkan seberapa sering hasil pengukuran jatuh ke setiap rentang (kelas). Histogram memperlihatkan pusat, sebaran, dan bentuk distribusi suatu proses, hal yang tidak terlihat dari daftar angka atau rata-rata.
Histogram termasuk 7 alat dasar kualitas. Berbeda dengan diagram Pareto yang mengurutkan kategori, histogram bekerja dengan data kontinu (diameter, berat, waktu, torsi) dan menjaga batang tetap dalam urutan alami nilainya.
Cara membuatnya: 6 langkah
- Kumpulkan minimal 50 pengukuran dari proses, periode, dan alat ukur yang sama. Di bawah 30 titik, bentuknya menyesatkan.
- Hitung rentang: R = nilai terbesar − nilai terkecil.
- Tentukan jumlah kelas (k). Aturan Sturges memberi k = 1 + 3,322 × log10(n). Alternatif praktis adalah k ≈ √n.
- Hitung lebar kelas: h = R ÷ k, dibulatkan ke nilai yang nyaman sesuai resolusi alat ukur.
- Tetapkan batas kelas tanpa tumpang tindih (gunakan ketelitian setengah satuan lebih halus dari pengukuran agar tidak ada nilai yang jatuh tepat di batas) dan hitung isi tiap kelas.
- Gambar batang yang saling berdekatan dengan frekuensi pada sumbu vertikal, lalu tandai rata-rata dan batas spesifikasi.
k = 1 + 3,322 × log10(n) | h = R ÷ k
Contoh hitungan: diameter poros
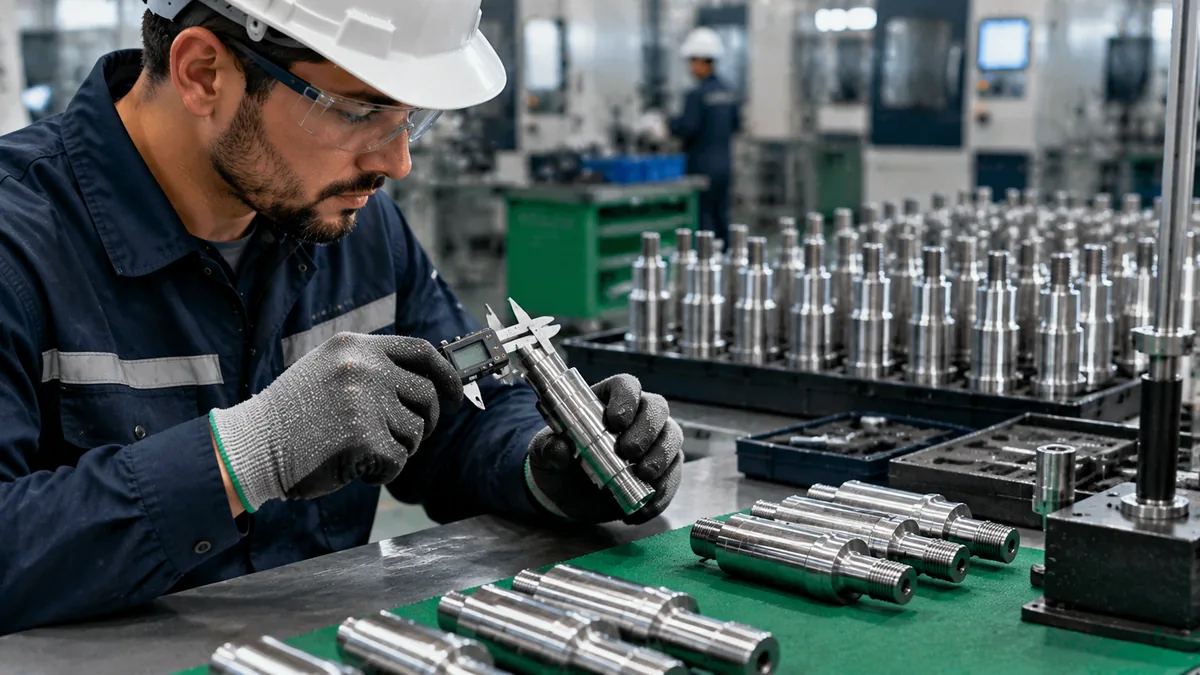
Contoh ilustrasi: 50 poros hasil permesinan diukur dalam mm, spesifikasi 10,00 ± 0,10 mm (LSL = 9,90; USL = 10,10). Nilai terkecil 9,95 dan terbesar 10,06.
- Rentang: R = 10,06 − 9,95 = 0,11 mm
- Sturges: k = 1 + 3,322 × log10(50) = 1 + 3,322 × 1,699 ≈ 6,64, jadi 6 sampai 7 kelas
- Lebar: h = 0,11 ÷ 7 = 0,0157, dibulatkan menjadi 0,02 mm, sehingga ada 6 kelas
- Batas pertama: 9,945, setengah satuan di bawah nilai terkecil agar tidak ada nilai yang jatuh tepat di batas
| Kelas (mm) | Frekuensi | % dari total | Kumulatif |
|---|---|---|---|
| 9,945 sampai 9,965 | 3 | 6,0% | 3 |
| 9,965 sampai 9,985 | 6 | 12,0% | 9 |
| 9,985 sampai 10,005 | 14 | 28,0% | 23 |
| 10,005 sampai 10,025 | 17 | 34,0% | 40 |
| 10,025 sampai 10,045 | 8 | 16,0% | 48 |
| 10,045 sampai 10,065 | 2 | 4,0% | 50 |
Frekuensi berjumlah 50. Puncaknya ada di kelas 10,005 sampai 10,025 (17 komponen, 34%) dan distribusinya simetris berbentuk lonceng. Rata-rata sampel 10,006 mm dan simpangan baku sampel 0,0235 mm.
Cara membaca bentuknya
| Bentuk | Artinya | Tindakan yang mungkin |
|---|---|---|
| Lonceng simetris | Proses stabil, hanya penyebab umum | Bandingkan dengan spesifikasi |
| Miring | Ada batas alami di satu sisi (waktu, gerinda) | Periksa batas fisik atau batas proses |
| Dua puncak (bimodal) | Campuran dua sumber: dua mesin, shift, atau lot | Pisahkan data menurut sumber |
| Plato (datar) | Beberapa rata-rata tercampur atau ada pergeseran | Selidiki keausan dan pengaturan |
| Terpotong (tajam) | Komponen tidak sesuai dibuang sebelum diukur | Ukur sebelum disortir |
| Pulau terpisah | Kesalahan ukur, salah input, atau kejadian langka | Periksa data dan penyebabnya |
Setelah bentuk, bandingkan dengan spesifikasi. Pada contoh, nilai terkecil (9,95) berjarak 0,05 mm dari LSL dan nilai terbesar (10,06) berjarak 0,04 mm dari USL: kedua ekor masih muat, tetapi dengan margin tipis. Jika salah satu ekor melewati 9,90 atau 10,10, akan ada komponen tidak sesuai.
Dari histogram ke kapabilitas
Dengan rata-rata 10,006 dan s = 0,0235, kapabilitas potensial adalah Cp = (10,10 − 9,90) ÷ (6 × 0,0235) = 0,20 ÷ 0,141 ≈ 1,42. Indeks yang memperhitungkan proses yang tidak berada di tengah adalah Cpk = min[(10,10 − 10,006); (10,006 − 9,90)] ÷ (3 × 0,0235) = 0,094 ÷ 0,0705 ≈ 1,33. Rincian dan kriteria penerimaan ada di materi tentang Cp dan Cpk.
Cp = (USL − LSL) ÷ 6s | Cpk = min(USL − x̄; x̄ − LSL) ÷ 3s
Indeks ini hanya berlaku jika proses terkendali. Histogram tidak menunjukkan urutan waktu: gunakan peta kendali yang dapat mendeteksi pergeseran yang disembunyikan histogram.
Kapan memakai histogram
- Studi kapabilitas: memeriksa apakah distribusi masuk dalam batas spesifikasi.
- Diagnosis variasi: memisahkan sumber ketika muncul dua puncak.
- Pemeriksaan sistem pengukuran: data dengan sangat sedikit nilai berbeda menandakan resolusi alat ukur yang buruk, topik MSA dan Gauge R&R.
- Analisis akar masalah dengan data kontinu: lihat bentuknya dulu, lalu gunakan diagram Ishikawa untuk mendaftar penyebab.
Kesalahan umum
- Data terlalu sedikit: dengan 15 atau 20 titik hampir semua bentuk tampak mungkin.
- Kelas terlalu banyak atau terlalu sedikit: kelas banyak membuat grafik bergerigi, kelas sedikit menyembunyikan bentuk.
- Lebar kelas tidak sama tanpa menyesuaikan tinggi batang membuat pembacaan keliru.
- Mencampur mesin, shift, atau lot dalam satu sampel lalu menyimpulkan proses bimodal atau “lebar”.
- Menyamakannya dengan diagram batang biasa: pada histogram batang saling menempel dan urutannya tetap.
- Mengabaikan waktu: histogram yang bagus bisa berasal dari proses yang tidak stabil.
Pertanyaan yang sering diajukan
Berapa jumlah kelas yang sebaiknya dipakai histogram?
Gunakan Sturges, k = 1 + 3,322 × log10(n), atau akar kuadrat dari n. Untuk 50 data, 6 atau 7 kelas.
Berapa banyak data yang dibutuhkan?
Minimum praktisnya 50 pengukuran; dengan 100 data bentuknya lebih andal. Di bawah 30, hindari menarik kesimpulan.
Apa bedanya histogram dengan diagram batang?
Histogram menunjukkan distribusi variabel kontinu dalam kelas berurutan dengan batang yang saling menempel. Diagram batang membandingkan kategori.
Bagaimana menghitung lebar kelas?
Bagi rentang dengan jumlah kelas lalu bulatkan. Pada contoh, 0,11 ÷ 7 = 0,0157, dibulatkan menjadi 0,02 mm.
Apa arti histogram dengan dua puncak?
Dua populasi tercampur, misalnya dua mesin atau dua shift. Pisahkan data menurut sumber lalu gambar ulang grafiknya.
Apakah histogram menggantikan peta kendali?
Tidak. Histogram menunjukkan distribusi tetapi bukan urutan waktu. Gunakan keduanya: peta kendali untuk stabilitas, histogram untuk bentuk dan kapabilitas.
Sumber
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- ISHIKAWA, K. Guide to Quality Control. Tokyo: Asian Productivity Organization.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
- WHEELER, D. J. Understanding Variation: The Key to Managing Chaos. SPC Press.
Sumber berbahasa Inggris, kecuali dinyatakan lain.

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.