CpとCpkとは
CpとCpkは工程能力指数で、工程の自然なばらつきを顧客の公差と比較します。単純な問いに答えます。いまのばらつきで、工程は規格内で生産できるか。
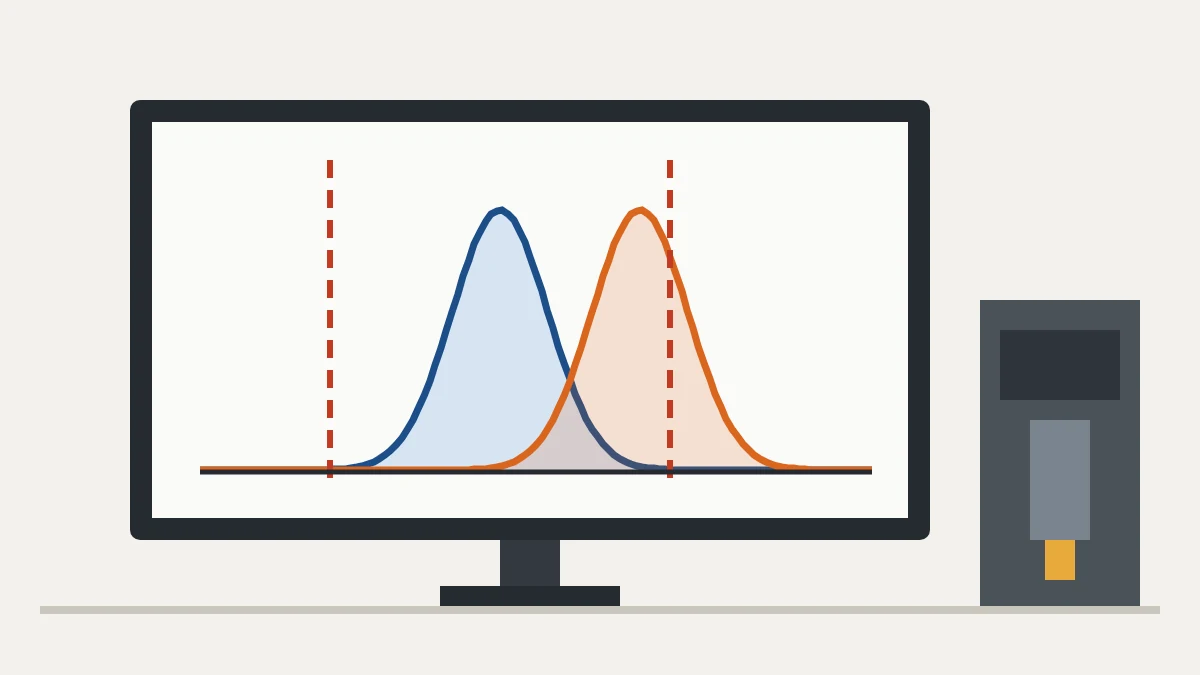
Cpは幅だけを見ます。ばらつきは公差の中に収まるか。Cpkは位置も見ます。平均は中心にあるか、それとも限界のどちらかに寄っているか。
計算式
Cp = (USL − LSL) ÷ 6σ
Cpk = min[(USL − 平均) ÷ 3σ, (平均 − LSL) ÷ 3σ]
USLとLSLは上側と下側の規格限界、σは工程の標準偏差です。管理図が安定していれば、SPCと管理図の記事で示すように、σはR̄ ÷ d2で推定できます。
数値例:25.00 ± 0.10 mm のシャフト
規格は25.00 ± 0.10 mm(LSL 24.90、USL 25.10)で、工程の標準偏差は0.0215 mmです。説明用の例です。
| ケース | 平均 | Cp | Cpk |
|---|---|---|---|
| 中心にある工程 | 25.00 | 0.20 ÷ 0.129 ≈ 1.55 | 0.10 ÷ 0.0645 ≈ 1.55 |
| 平均がずれた工程 | 25.05 | ≈ 1.55 | 0.05 ÷ 0.0645 ≈ 0.78 |
計算の内訳:6σ = 6 × 0.0215 = 0.129 mm、3σ = 3 × 0.0215 = 0.0645 mm。ずれた工程では、上限までの距離は25.10 − 25.05 = 0.05 mm、下限までの距離は25.05 − 24.90 = 0.15 mmです。Cpkは小さい方を採るので、0.05 ÷ 0.0645 ≈ 0.78になります。
ばらつきが同じなのでCpは変わりません。平均が上限側に寄ったため、Cpkは半分になります。実際には、ずれた工程は部品の約1%が25.10 mmを超え、中心にある工程は100万個あたり数個にとどまります。
読み方
| Cpk | 判定 |
|---|---|
| 1.33以上 | 工程能力あり、不具合リスクは低い |
| 1.00〜1.33 | ぎりぎりの工程:規格は満たすが、監視と改善が必要 |
| 1.00未満 | 能力不足:規格外れの部品が出るリスクが高い |
最低1.33は、とくに自動車産業でよく用いられる契約上の目安で、初期評価や重要特性にはより高い値が求められることが多いです。優先されるのは常に顧客の要求です。Cpが高くCpkが低い場合は中心化の問題で、調整で直せます。両方が低い場合はばらつきの問題で、シックスシグマプロジェクトのような工程改善が必要です。
能力評価の前に安定を
CpとCpkは、特殊原因のない安定した工程でのみ意味を持ちます。管理図に管理外れの点があると、σは工程を代表せず、指数は誤解を招きます。正しい順序は、まずSPCで安定させ、その後に工程能力を測ることです。NISTのe-Handbookが定義と使用条件を扱っています。
CpとCpkか、PpとPpkか
CpとCpkは短期の、サブグループ内の標準偏差を使います。PpとPpkは、全データの全体的な長期の標準偏差を使います。PpkがCpkよりかなり低い場合、工程はシフト、ロット、段取りの間など、時間とともに動いており、その原因を調べる価値があります。データのヒストグラムは、ばらつきと中心の位置を見るのに役立ちます。
適用の手順
- 重要特性の規格限界を定義します。
- 測定システムを検証します。
- 安定した工程から十分なデータを集めます。たとえば5個×25サブグループです。
- 平均、標準偏差、Cp、Cpkを計算します。
- 行動します。Cpk < Cpなら工程を中心に寄せ、両方が低ければばらつきを減らし、SPCで監視します。
よくある間違い
- 少なすぎるデータで工程能力を計算する。
- 中心化を無視してCpだけを見る。
- CpとCpkを混同する。
- 不安定な工程で計算する。
- ばらつきの原因を分析せずに行動する。
次のステップ:規格のある重要特性を1つ選び、5個×25サブグループのデータを集めます。まず管理図で安定を確認し、その後CpとCpkを計算します。基本の道具はQC7つ道具の記事にあります。
よくある質問
CpとCpkの違いは何ですか?
Cpは公差の幅とばらつきを比較します。Cpkはさらに、平均が限界に対してどこにあるかも考慮します。
Cpkはどう計算しますか?
(USL − 平均) ÷ 3σと(平均 − LSL) ÷ 3σを計算し、小さい方を採ります。
良いCpkはいくつですか?
Cpk 1.33以上がもっとも一般的な目安で、1.00未満は工程能力不足です。
Cpは同じなのにCpkが下がったのはなぜですか?
平均がずれたためです。ばらつきは変わりませんが、工程が限界のどちらかに近づきました。
不安定な工程でCpkを計算できますか?
すべきではありません。まずSPCで工程を安定させます。そうして初めて指数が現実を反映します。
参考文献
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。