Was Cp und Cpk sind
Cp und Cpk sind Fähigkeitskennzahlen: Sie vergleichen die natürliche Streuung eines Prozesses mit der Toleranz des Kunden. Sie beantworten eine einfache Frage: Kann der Prozess mit der heutigen Streuung innerhalb der Spezifikation fertigen?
Cp betrachtet nur die Breite: Passt die Streuung in die Toleranz? Cpk betrachtet zusätzlich die Lage: Liegt der Mittelwert zentriert oder rückt er an eine der Grenzen?
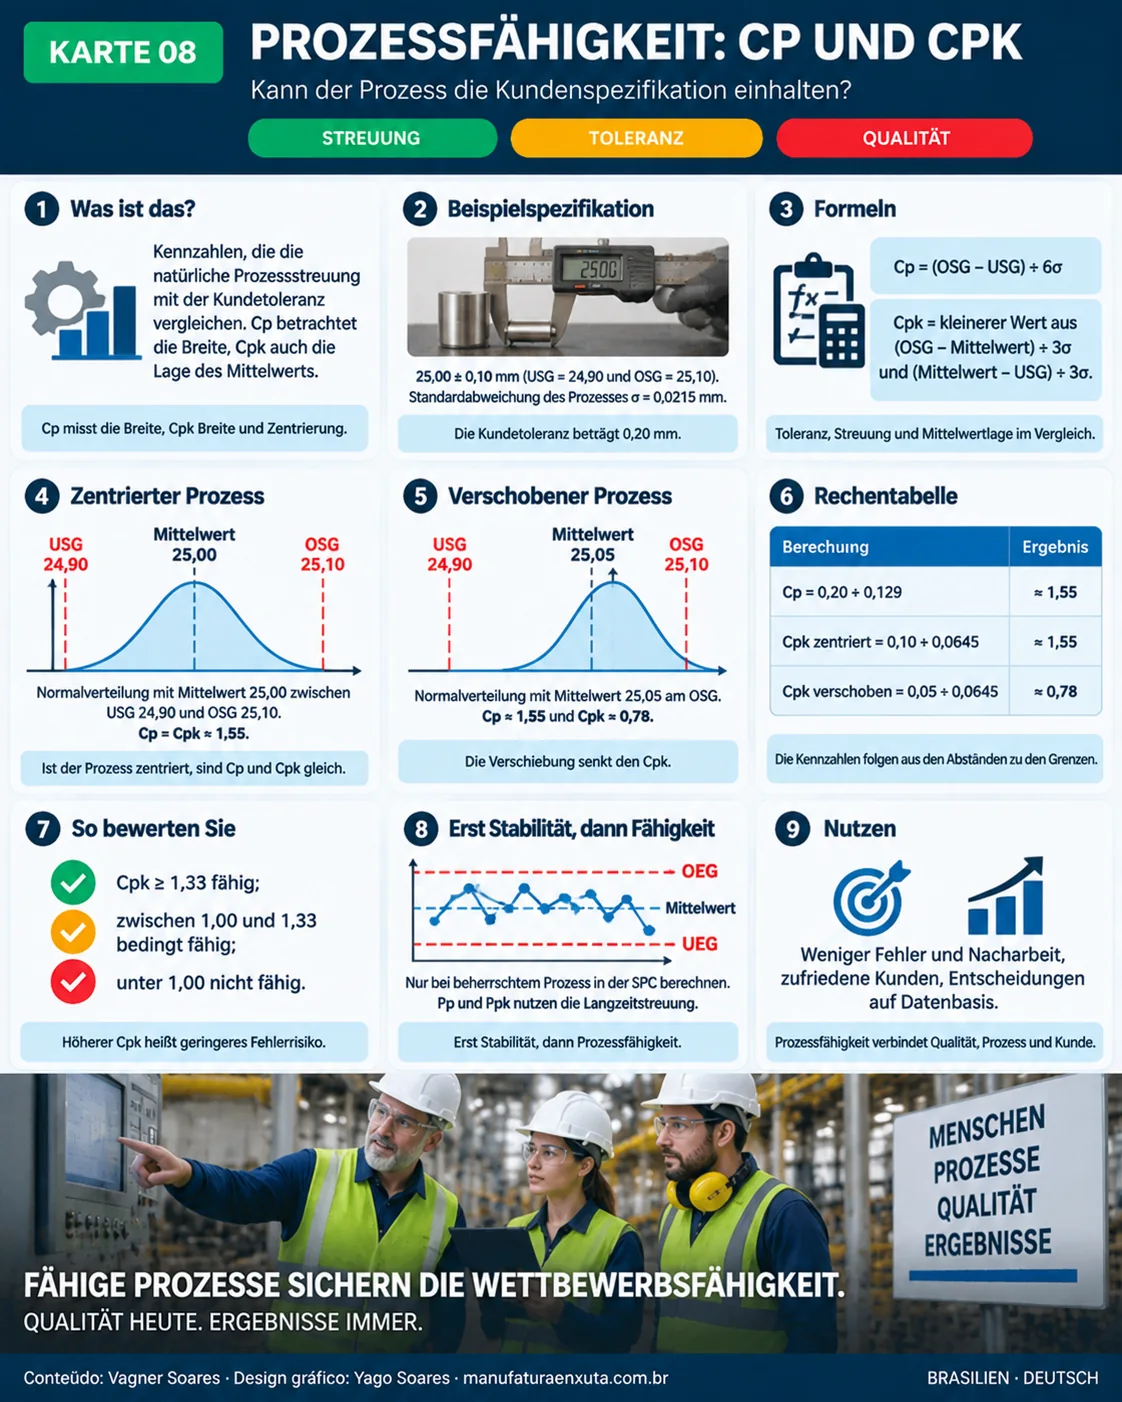
Mindmap: Cp und Cpk
Die Mindmap vereint die Beispielspezifikation, die Formeln, Diagramme des zentrierten und des verschobenen Prozesses, die Berechnungen und die Bewertungsregel.
Formeln
Cp = (OSG − USG) ÷ 6σ
Cpk = min[(OSG − Mittelwert) ÷ 3σ, (Mittelwert − USG) ÷ 3σ]
OSG und USG sind die obere und die untere Spezifikationsgrenze; σ ist die Standardabweichung des Prozesses. Bei einer stabilen Regelkarte lässt sich σ als R̄ ÷ d2 schätzen, wie im Beitrag zu SPC und Regelkarten gezeigt.
Rechenbeispiel: eine Welle 25,00 ± 0,10 mm
Die Spezifikation lautet 25,00 ± 0,10 mm (USG 24,90, OSG 25,10), die Standardabweichung des Prozesses beträgt 0,0215 mm.
| Fall | Mittelwert | Cp | Cpk |
|---|---|---|---|
| Zentrierter Prozess | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Verschobener Mittelwert | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
Cp ändert sich nicht, weil die Streuung gleich bleibt. Cpk halbiert sich, weil der Mittelwert zur oberen Grenze gewandert ist. In der Praxis liefert der verschobene Prozess etwa 1 % Teile über 25,10 mm, während der zentrierte bei wenigen Teilen pro Million bleibt.
So bewerten Sie das Ergebnis
| Cpk | Bewertung |
|---|---|
| ≥ 1,33 | Fähiger Prozess mit geringem Fehlerrisiko |
| 1,00 bis 1,33 | Bedingt fähiger Prozess: Er erfüllt die Spezifikation, muss aber überwacht und verbessert werden |
| < 1,00 | Nicht fähig: hohes Risiko für Teile außerhalb der Spezifikation |
Ein Mindestwert von 1,33 ist eine gängige vertragliche Referenz, besonders in der Automobilindustrie, die bei Erstuntersuchungen und bei besonderen Merkmalen oft höhere Werte verlangt. Maßgeblich ist immer die Kundenforderung. Ist Cp hoch und Cpk niedrig, liegt das Problem in der Zentrierung, und eine Verstellung behebt es; sind beide niedrig, liegt es an der Streuung, und der Prozess muss verbessert werden, etwa mit einem Six-Sigma-Projekt.
Erst Stabilität, dann Fähigkeit
Cp und Cpk haben nur bei einem stabilen Prozess ohne besondere Ursachen Aussagekraft. Zeigt die Regelkarte Punkte außerhalb der Eingriffsgrenzen, repräsentiert σ den Prozess nicht, und die Kennzahl führt in die Irre. Die richtige Reihenfolge: zuerst mit SPC stabilisieren, dann die Fähigkeit messen. Das NIST e-Handbook behandelt Definitionen und Anwendungsbedingungen.
Cp und Cpk oder Pp und Ppk?
Cp und Cpk verwenden die kurzfristige Standardabweichung innerhalb der Untergruppen. Pp und Ppk verwenden die langfristige Gesamtstandardabweichung aller Daten. Liegt Ppk deutlich unter Cpk, verschiebt sich der Prozess im Zeitverlauf, zwischen Schichten, Chargen oder Rüstungen, und diese Quellen sollten untersucht werden.
So wenden Sie es an
- Die Spezifikationsgrenzen des kritischen Merkmals festlegen.
- Das Messsystem validieren.
- Ausreichend Daten aus einem stabilen Prozess erfassen, zum Beispiel 25 Untergruppen mit je 5 Teilen.
- Mittelwert, Standardabweichung, Cp und Cpk berechnen.
- Handeln: den Prozess zentrieren, wenn Cpk < Cp; die Streuung verringern, wenn beide niedrig sind; mit SPC überwachen.
Häufige Fehler
- Die Fähigkeit aus zu wenigen Daten berechnen.
- Die Zentrierung ignorieren und nur auf Cp schauen.
- Cp mit Cpk verwechseln.
- Mit einem instabilen Prozess rechnen.
- Maßnahmen ergreifen, ohne die Ursache der Streuung zu analysieren.
Häufige Fragen
Worin unterscheiden sich Cp und Cpk?
Cp vergleicht die Breite der Toleranz mit der Streuung; Cpk berücksichtigt zusätzlich, wo der Mittelwert relativ zu den Grenzen liegt.
Wie berechnet man Cpk?
Man berechnet (OSG − Mittelwert) ÷ 3σ und (Mittelwert − USG) ÷ 3σ und nimmt den kleineren Wert.
Was ist ein guter Cpk-Wert?
Ein Cpk von mindestens 1,33 ist die gängigste Referenz; unter 1,00 ist der Prozess nicht fähig.
Warum sank Cpk, während Cp gleich blieb?
Weil sich der Mittelwert verschoben hat; die Streuung ist unverändert, aber der Prozess ist näher an eine Grenze gerückt.
Darf ich Cpk bei einem instabilen Prozess berechnen?
Das sollten Sie nicht. Stabilisieren Sie den Prozess zuerst mit SPC; erst dann spiegelt die Kennzahl die Realität wider.
Quellen
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. Southfield: AIAG.
Zu viel Streuung? Gehen Sie der Ursache nach.
Laden Sie das kostenlose E-Book „Problemlösungs-Toolkit“ herunter, mit PDCA, A3, 5 Why und Ishikawa.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.