Cosa sono Cp e Cpk
Cp e Cpk sono indici di capacità: confrontano la variazione naturale di un processo con la tolleranza del cliente. Rispondono a una domanda semplice: con la variazione di oggi, il processo può produrre entro la specifica?
Il Cp guarda solo l'ampiezza: la variazione sta dentro la tolleranza? Il Cpk guarda anche la posizione: la media è centrata o si avvicina a uno dei limiti?
Formule
Cp = (USL − LSL) ÷ 6σ
Cpk = min[(USL − media) ÷ 3σ, (media − LSL) ÷ 3σ]
USL e LSL sono i limiti di specifica superiore e inferiore; σ è la deviazione standard del processo. Con una carta di controllo stabile, σ può essere stimata come R̄ ÷ d2, come mostra l'articolo su SPC e carte di controllo.
Esempio numerico: un albero da 25,00 ± 0,10 mm
La specifica è 25,00 ± 0,10 mm (LSL 24,90; USL 25,10) e la deviazione standard del processo è 0,0215 mm. Esempio illustrativo.
| Caso | Media | Cp | Cpk |
|---|---|---|---|
| Processo centrato | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Media spostata | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
Dettaglio del calcolo: 6σ = 6 × 0,0215 = 0,129 mm e 3σ = 3 × 0,0215 = 0,0645 mm. Per il processo spostato, la distanza dal limite superiore è 25,10 − 25,05 = 0,05 mm e quella dal limite inferiore è 25,05 − 24,90 = 0,15 mm; il Cpk prende la minore, quindi 0,05 ÷ 0,0645 ≈ 0,78.
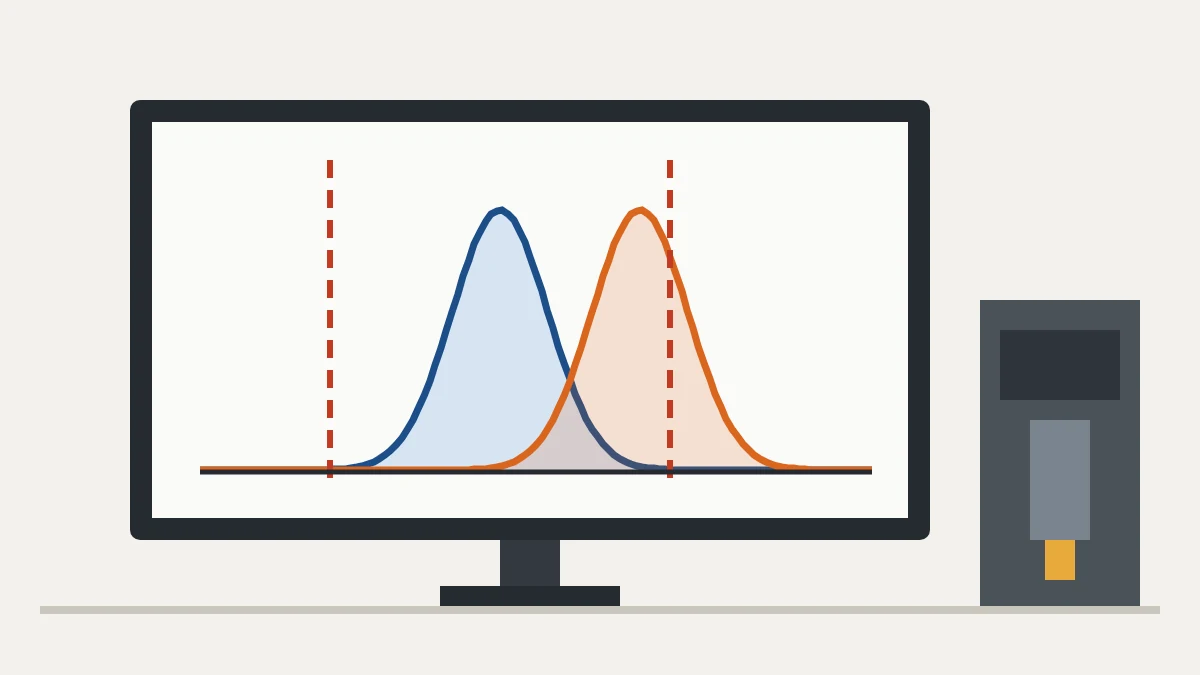
Il Cp non cambia, perché la variazione è la stessa. Il Cpk si dimezza, perché la media si è avvicinata al limite superiore. In pratica il processo spostato produce circa l'1% di pezzi sopra 25,10 mm, mentre quello centrato resta a poche parti per milione.
Come interpretarlo
| Cpk | Lettura |
|---|---|
| ≥ 1,33 | Processo capace, basso rischio di difetti |
| da 1,00 a 1,33 | Processo marginale: rispetta la specifica ma richiede monitoraggio e miglioramento |
| < 1,00 | Non capace: alto rischio di pezzi fuori specifica |
Un minimo di 1,33 è un riferimento contrattuale comune, soprattutto nell'automotive, che spesso chiede valori più alti negli studi iniziali e per le caratteristiche critiche. Prevale sempre il requisito del cliente. Quando il Cp è alto e il Cpk basso, il problema è la centratura e una regolazione lo risolve; quando entrambi sono bassi, il problema è la variazione, che richiede un miglioramento del processo, per esempio un progetto Six Sigma.
Stabilità prima della capacità
Cp e Cpk hanno senso solo per un processo stabile, senza cause speciali. Se la carta di controllo mostra punti fuori controllo, σ non rappresenta il processo e l'indice inganna. L'ordine giusto è stabilizzare prima con l'SPC e poi misurare la capacità. Il NIST e-Handbook tratta le definizioni e le condizioni d'uso.
Cp e Cpk o Pp e Ppk?
Cp e Cpk usano la deviazione standard a breve termine, entro i sottogruppi. Pp e Ppk usano la deviazione standard complessiva, a lungo termine, di tutti i dati. Se il Ppk è molto inferiore al Cpk, il processo si sposta nel tempo, tra turni, lotti o attrezzaggi, e quelle fonti vanno indagate. Un istogramma dei dati aiuta a vedere dispersione e centratura.
Come applicarlo
- Definite i limiti di specifica della caratteristica critica.
- Convalidate il sistema di misura.
- Raccogliete dati sufficienti da un processo stabile, per esempio 25 sottogruppi da 5 pezzi.
- Calcolate media, deviazione standard, Cp e Cpk.
- Agite: centrate il processo se Cpk < Cp; riducete la variazione se entrambi sono bassi; monitorate con l'SPC.
Errori comuni
- Calcolare la capacità con troppo pochi dati.
- Ignorare la centratura e guardare solo il Cp.
- Confondere Cp e Cpk.
- Calcolare su un processo instabile.
- Agire senza analizzare la causa della variazione.
Prossimo passo: scegliete una caratteristica critica con la sua specifica e raccogliete 25 sottogruppi da 5 pezzi. Verificate prima la stabilità sulla carta di controllo, poi calcolate Cp e Cpk. Gli strumenti di base sono nell'articolo sui 7 strumenti della qualità.
Domande frequenti
Qual è la differenza tra Cp e Cpk?
Il Cp confronta l'ampiezza della tolleranza con la variazione; il Cpk tiene conto anche di dove si trova la media rispetto ai limiti.
Come si calcola il Cpk?
Calcolate (USL − media) ÷ 3σ e (media − LSL) ÷ 3σ e prendete il valore minore.
Qual è un buon Cpk?
Un Cpk di almeno 1,33 è il riferimento più comune; sotto 1,00 il processo non è capace.
Perché il Cpk è sceso mentre il Cp è rimasto uguale?
Perché la media si è spostata; la variazione è invariata, ma il processo si è avvicinato a un limite.
Posso calcolare il Cpk su un processo instabile?
Non dovreste. Stabilizzate prima il processo con l'SPC; solo allora l'indice riflette la realtà.
Fonti
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.