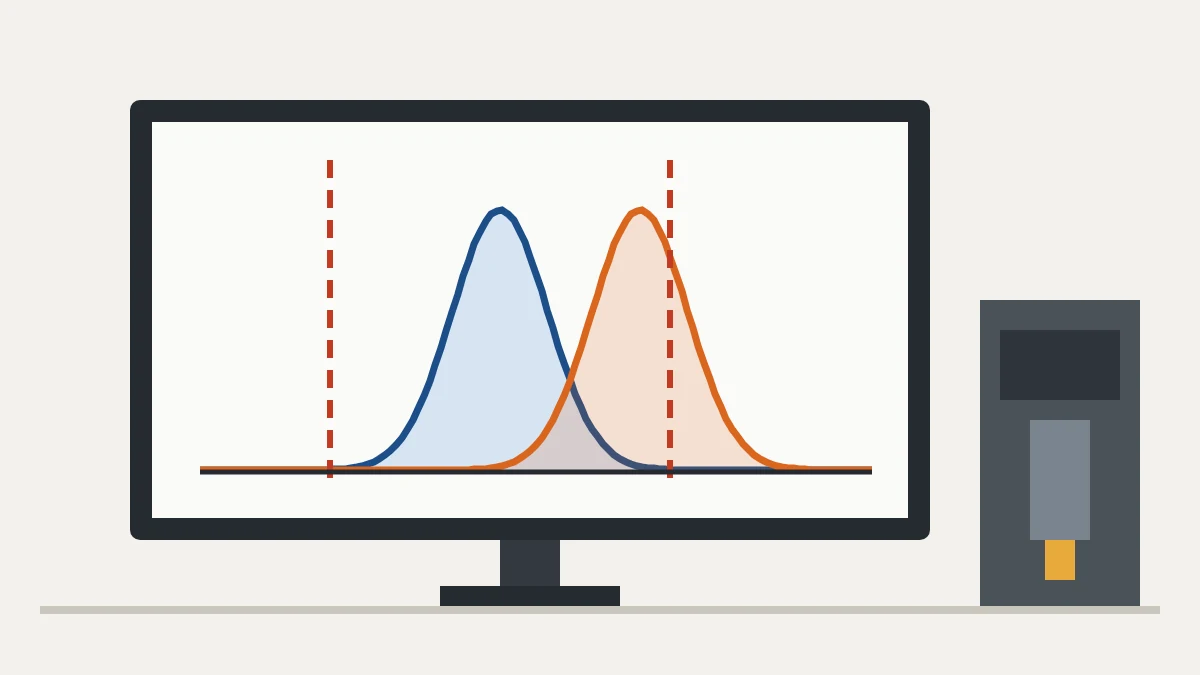
Qué son Cp y Cpk
Cp y Cpk son índices de capacidad: comparan la variación natural del proceso con la tolerancia del cliente. Responden a una pregunta simple: con la variación que tiene hoy, ¿el proceso puede producir dentro de la especificación?
El Cp mira solo el ancho: ¿cabe la variación dentro de la tolerancia? El Cpk mira también la posición: ¿la media está bien centrada o pegada a uno de los límites?
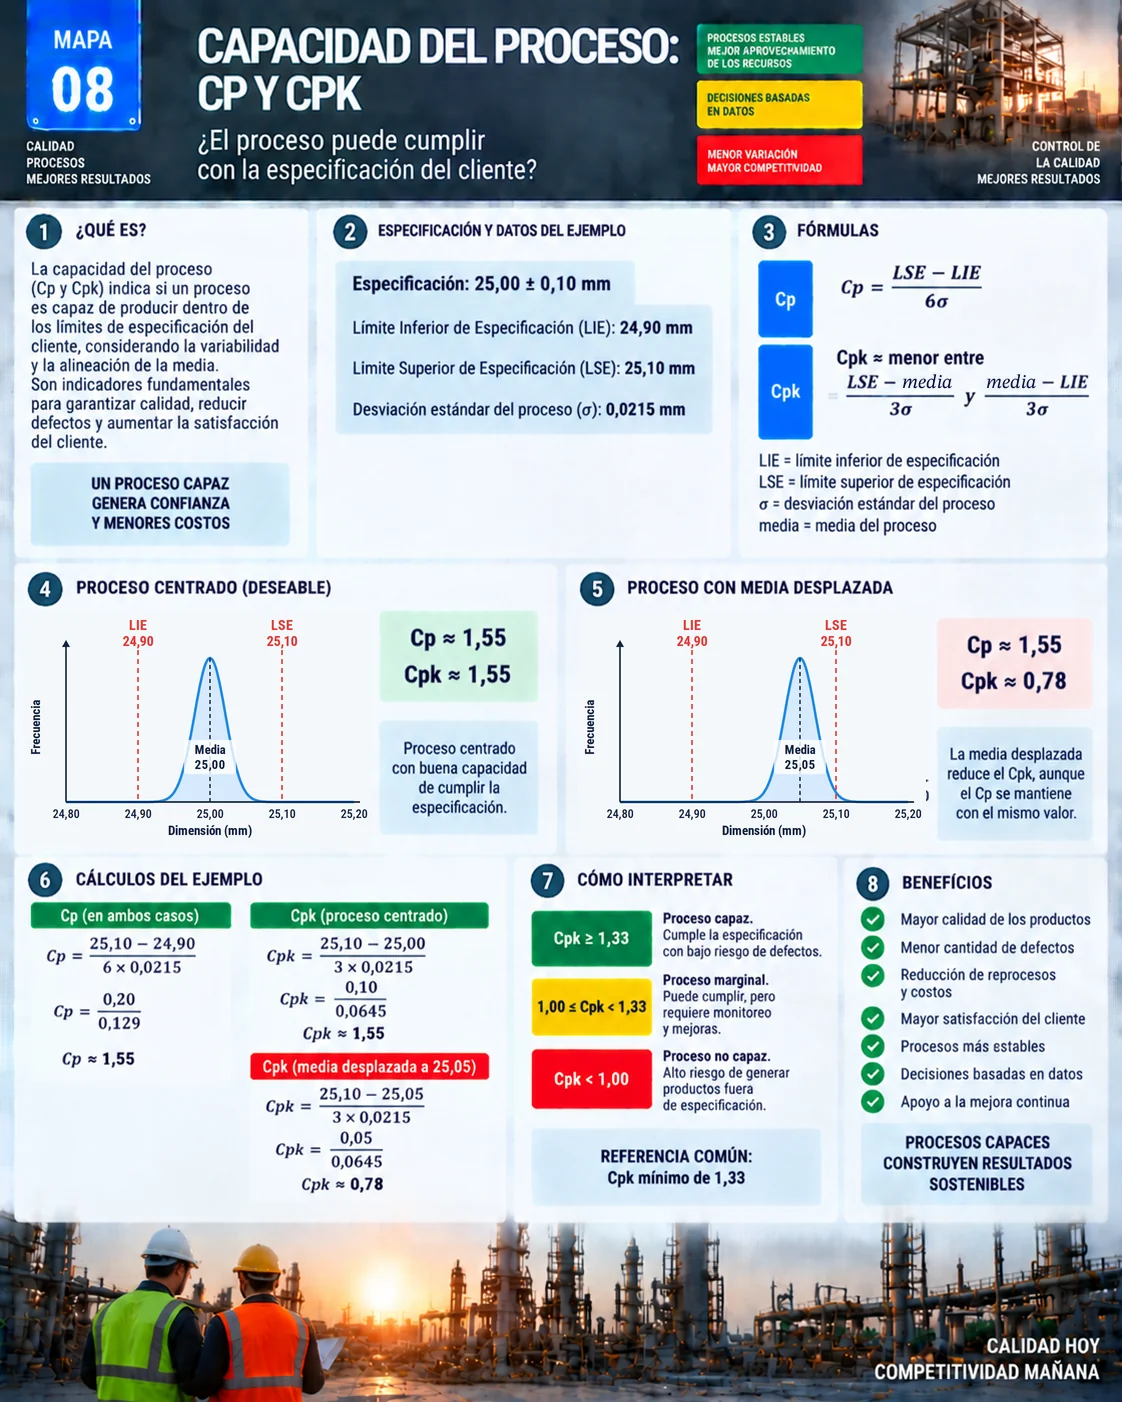
Mapa visual de Cp y Cpk
El mapa reúne la especificación del ejemplo, las fórmulas, los gráficos del proceso centrado y desplazado, los cálculos y la regla de interpretación.
Fórmulas
Cp = (LSE − LIE) ÷ 6σ
Cpk = mínimo entre (LSE − media) ÷ 3σ y (media − LIE) ÷ 3σ
LSE y LIE son los límites superior e inferior de especificación; σ es la desviación estándar del proceso. Con el gráfico de control estable, σ se estima con R̄ ÷ d2, como se explica en el artículo de control estadístico de procesos.
Ejemplo resuelto: eje de 25,00 ± 0,10 mm
La especificación es 25,00 ± 0,10 mm (LIE 24,90 y LSE 25,10) y la desviación estándar del proceso es 0,0215 mm.
| Situación | Media | Cp | Cpk |
|---|---|---|---|
| Proceso centrado | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Media desplazada | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
El Cp no cambia porque la variación es la misma. El Cpk cae a la mitad porque la media se acercó al límite superior. En la práctica, el proceso desplazado produce cerca del 1% de piezas por encima de 25,10 mm, mientras que el centrado queda en pocas piezas por millón.
Cómo interpretarlo
| Cpk | Lectura |
|---|---|
| ≥ 1,33 | Proceso capaz, con bajo riesgo de defectos |
| Entre 1,00 y 1,33 | Proceso marginal: cumple, pero requiere seguimiento y mejora |
| < 1,00 | Proceso no capaz: alto riesgo de producir fuera de especificación |
La referencia mínima de 1,33 es habitual en contratos, sobre todo en el sector automotriz, que suele pedir valores mayores en estudios iniciales y características críticas. Siempre manda el requisito del cliente. Si el Cp es alto y el Cpk bajo, el problema es de centrado y se corrige con un ajuste; si ambos son bajos, el problema es de variación y pide mejorar el proceso, por ejemplo con un proyecto Six Sigma.
Estabilidad antes que capacidad
Solo tiene sentido calcular Cp y Cpk de un proceso estable, sin causas especiales. Si el gráfico de control muestra puntos fuera de control, la σ no representa al proceso y el índice engaña. El orden correcto es estabilizar con CEP y después medir la capacidad. El e-Handbook del NIST explica las definiciones y condiciones de uso.
¿Cp y Cpk o Pp y Ppk?
Cp y Cpk usan la desviación estándar de corto plazo, dentro de los subgrupos. Pp y Ppk usan la desviación estándar de todos los datos, de largo plazo. Si el Ppk queda muy por debajo del Cpk, el proceso cambia con el tiempo, entre turnos, lotes o cambios de formato, y conviene investigar esas fuentes.
Cómo aplicarlo
- Define los límites de especificación de la característica crítica.
- Valida el sistema de medición.
- Reúne datos suficientes de un proceso estable, por ejemplo 25 subgrupos de 5 piezas.
- Calcula media, desviación estándar, Cp y Cpk.
- Actúa: centra si Cpk < Cp; reduce la variación si ambos son bajos; sigue con CEP.
Errores comunes
- Calcular la capacidad con pocos datos.
- Ignorar el centrado y mirar solo el Cp.
- Confundir Cp con Cpk.
- Calcular con un proceso inestable.
- Actuar sin analizar la causa de la variación.
Preguntas frecuentes
¿Qué diferencia hay entre Cp y Cpk?
El Cp compara el ancho de la tolerancia con la variación; el Cpk considera además la posición de la media respecto a los límites.
¿Cómo se calcula el Cpk?
Calcula (LSE − media) ÷ 3σ y (media − LIE) ÷ 3σ y usa el menor valor.
¿Qué valor de Cpk es bueno?
Un Cpk de al menos 1,33 es la referencia más común; por debajo de 1,00 el proceso no es capaz.
¿Por qué bajó el Cpk y el Cp no?
Porque la media se desplazó; la variación sigue igual, pero el proceso quedó más cerca de un límite.
¿Se puede calcular el Cpk con el proceso inestable?
No debería. Primero estabiliza el proceso con CEP; solo entonces el índice representa la realidad.
Fuentes
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Control estadístico de la calidad. México: Limusa Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. Southfield: AIAG.
¿Demasiada variación? Ataca la causa.
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.