Ce que sont le Cp et le Cpk
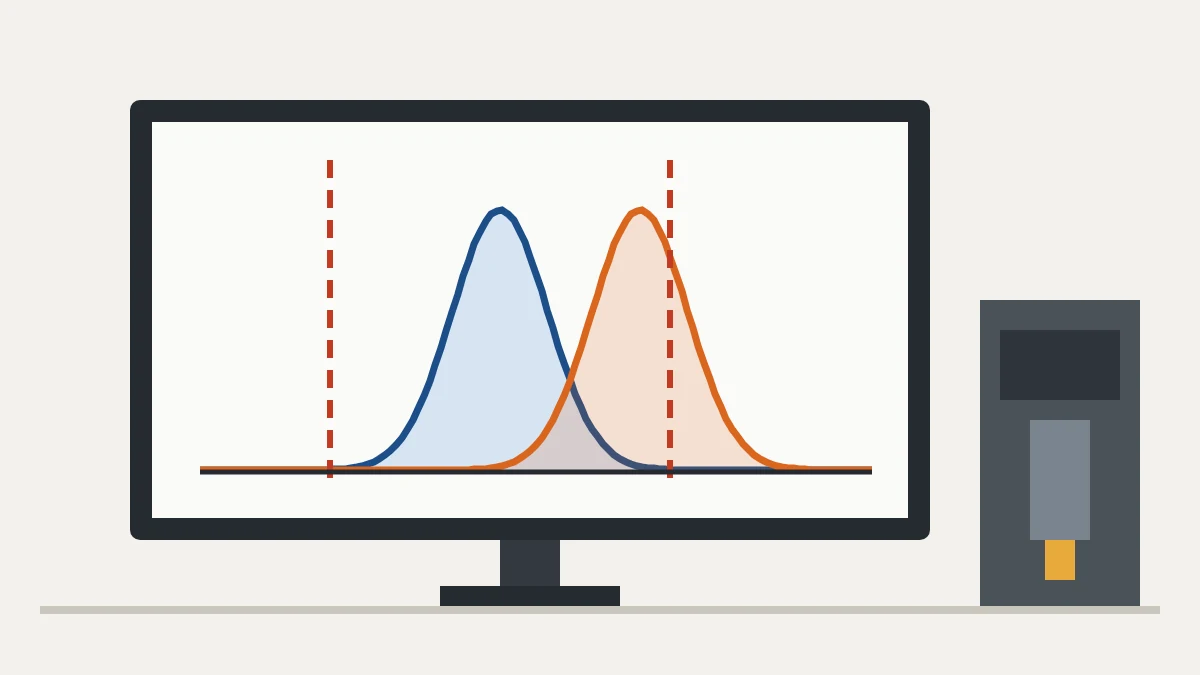
Le Cp et le Cpk sont des indices de capabilité : ils comparent la variation naturelle d'un processus à la tolérance du client. Ils répondent à une question simple : avec la variation d'aujourd'hui, le processus peut-il produire dans la spécification ?
Le Cp ne regarde que la largeur : la variation tient-elle dans la tolérance ? Le Cpk regarde aussi la position : la moyenne est-elle centrée, ou se rapproche-t-elle d'une limite ?
Formules
Cp = (USL − LSL) ÷ 6σ
Cpk = min[(USL − moyenne) ÷ 3σ, (moyenne − LSL) ÷ 3σ]
USL et LSL sont les limites de spécification supérieure et inférieure ; σ est l'écart-type du processus. Avec une carte de contrôle stable, σ peut être estimé par R̄ ÷ d2, comme le montre l'article sur la MSP et les cartes de contrôle.
Exemple chiffré : un arbre de 25,00 ± 0,10 mm
La spécification est 25,00 ± 0,10 mm (LSL 24,90 ; USL 25,10) et l'écart-type du processus est de 0,0215 mm. Exemple illustratif.
| Cas | Moyenne | Cp | Cpk |
|---|---|---|---|
| Processus centré | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Moyenne décalée | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
Détail du calcul : 6σ = 6 × 0,0215 = 0,129 mm et 3σ = 3 × 0,0215 = 0,0645 mm. Pour le processus décalé, la distance à la limite supérieure est 25,10 − 25,05 = 0,05 mm et la distance à la limite inférieure est 25,05 − 24,90 = 0,15 mm ; le Cpk retient la plus petite, d'où 0,05 ÷ 0,0645 ≈ 0,78.
Le Cp ne change pas, car la variation est la même. Le Cpk est divisé par deux, car la moyenne s'est rapprochée de la limite supérieure. En pratique, le processus décalé fait environ 1 % de pièces au-dessus de 25,10 mm, tandis que le processus centré reste à quelques pièces par million.
Comment l'interpréter
| Cpk | Lecture |
|---|---|
| ≥ 1,33 | Processus capable, faible risque de défauts |
| 1,00 à 1,33 | Processus marginal : il respecte la spécification mais demande surveillance et amélioration |
| < 1,00 | Non capable : risque élevé de pièces hors spécification |
Un minimum de 1,33 est une référence contractuelle courante, notamment dans l'automobile, qui exige souvent des valeurs plus élevées dans les études initiales et pour les caractéristiques critiques. L'exigence du client prévaut toujours. Quand le Cp est élevé et le Cpk bas, le problème est le centrage et un réglage le corrige ; quand les deux sont bas, le problème est la variation, qui appelle une amélioration du processus, par exemple un projet Six Sigma.
La stabilité avant la capabilité
Le Cp et le Cpk n'ont de sens que pour un processus stable, sans causes spéciales. Si la carte de contrôle montre des points hors contrôle, σ ne représente pas le processus et l'indice induit en erreur. Le bon ordre est de stabiliser d'abord avec la MSP, puis de mesurer la capabilité. Le NIST e-Handbook présente les définitions et les conditions d'emploi.
Cp et Cpk ou Pp et Ppk ?
Le Cp et le Cpk utilisent l'écart-type à court terme, intra-sous-groupe. Le Pp et le Ppk utilisent l'écart-type global, à long terme, de toutes les données. Si le Ppk est nettement inférieur au Cpk, le processus se décale dans le temps, entre équipes, lots ou réglages, et ces sources méritent d'être étudiées. Un histogramme des données aide à visualiser la dispersion et le centrage.
Comment l'appliquer
- Définissez les limites de spécification de la caractéristique critique.
- Validez le système de mesure.
- Recueillez assez de données d'un processus stable, par exemple 25 sous-groupes de 5 pièces.
- Calculez la moyenne, l'écart-type, le Cp et le Cpk.
- Agissez : centrez le processus si Cpk < Cp ; réduisez la variation si les deux sont bas ; surveillez avec la MSP.
Erreurs fréquentes
- Calculer la capabilité avec trop peu de données.
- Ignorer le centrage et ne regarder que le Cp.
- Confondre Cp et Cpk.
- Calculer sur un processus instable.
- Agir sans analyser la cause de la variation.
Prochaine étape : choisissez une caractéristique critique avec sa spécification et recueillez 25 sous-groupes de 5 pièces. Vérifiez d'abord la stabilité sur la carte de contrôle, puis calculez le Cp et le Cpk. Les outils de base se trouvent dans l'article sur les 7 outils de la qualité.
Questions fréquentes
Quelle différence entre Cp et Cpk ?
Le Cp compare la largeur de la tolérance à la variation ; le Cpk tient aussi compte de la position de la moyenne par rapport aux limites.
Comment calcule-t-on le Cpk ?
Calculez (USL − moyenne) ÷ 3σ et (moyenne − LSL) ÷ 3σ, puis retenez la plus petite valeur.
Quel est un bon Cpk ?
Un Cpk d'au moins 1,33 est la référence la plus courante ; en dessous de 1,00, le processus n'est pas capable.
Pourquoi le Cpk a-t-il baissé alors que le Cp est resté identique ?
Parce que la moyenne s'est décalée ; la variation est inchangée, mais le processus s'est rapproché d'une limite.
Peut-on calculer le Cpk sur un processus instable ?
Il ne faut pas. Stabilisez d'abord le processus avec la MSP ; ce n'est qu'alors que l'indice reflète la réalité.
Sources
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.