Czym są Cp i Cpk
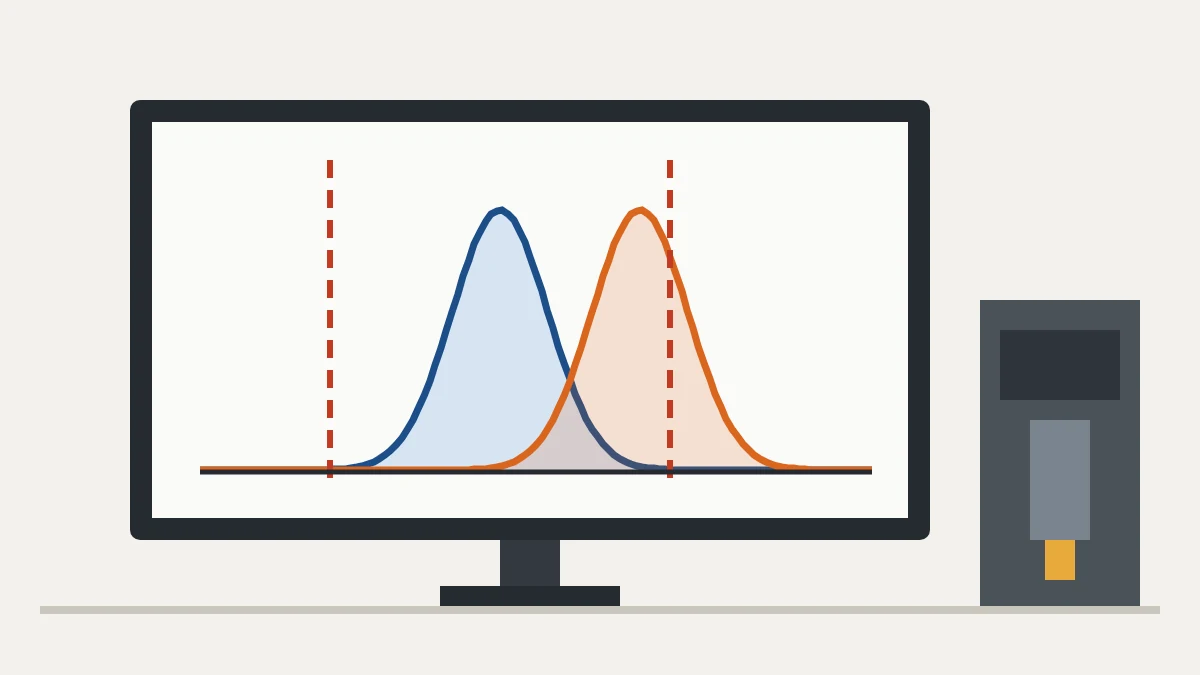
Cp i Cpk to wskaźniki zdolności: porównują naturalną zmienność procesu z tolerancją klienta. Odpowiadają na proste pytanie: przy dzisiejszej zmienności, czy proces może produkować w granicach specyfikacji?
Cp patrzy tylko na szerokość: czy zmienność mieści się w tolerancji? Cpk patrzy także na położenie: czy średnia jest wycentrowana, czy zbliża się do jednej z granic?
Wzory
Cp = (USL − LSL) ÷ 6σ
Cpk = min[(USL − średnia) ÷ 3σ, (średnia − LSL) ÷ 3σ]
USL i LSL to górna i dolna granica specyfikacji; σ to odchylenie standardowe procesu. Przy stabilnej karcie kontrolnej σ można oszacować jako R̄ ÷ d2, jak pokazuje artykuł o SPC i kartach kontrolnych.
Przykład liczbowy: wałek 25,00 ± 0,10 mm
Specyfikacja to 25,00 ± 0,10 mm (LSL 24,90; USL 25,10), a odchylenie standardowe procesu wynosi 0,0215 mm. Przykład poglądowy.
| Przypadek | Średnia | Cp | Cpk |
|---|---|---|---|
| Proces wycentrowany | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Przesunięta średnia | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
Szczegóły obliczeń: 6σ = 6 × 0,0215 = 0,129 mm, a 3σ = 3 × 0,0215 = 0,0645 mm. Dla procesu przesuniętego odległość do górnej granicy to 25,10 − 25,05 = 0,05 mm, a do dolnej 25,05 − 24,90 = 0,15 mm; Cpk bierze mniejszą, stąd 0,05 ÷ 0,0645 ≈ 0,78.
Cp się nie zmienia, bo zmienność jest ta sama. Cpk spada o połowę, bo średnia przesunęła się w stronę górnej granicy. W praktyce proces przesunięty wytwarza około 1% części powyżej 25,10 mm, podczas gdy wycentrowany pozostaje na kilku częściach na milion.
Jak to interpretować
| Cpk | Odczyt |
|---|---|
| ≥ 1,33 | Proces zdolny, małe ryzyko wad |
| od 1,00 do 1,33 | Proces graniczny: spełnia specyfikację, ale wymaga monitorowania i doskonalenia |
| < 1,00 | Niezdolny: duże ryzyko części poza specyfikacją |
Minimum 1,33 to częsty odnośnik kontraktowy, zwłaszcza w motoryzacji, która często wymaga wyższych wartości w badaniach wstępnych i dla cech krytycznych. Zawsze rozstrzyga wymaganie klienta. Gdy Cp jest wysokie, a Cpk niskie, problemem jest wycentrowanie i naprawia je regulacja; gdy oba są niskie, problemem jest zmienność, która wymaga doskonalenia procesu, np. projektu Six Sigma.
Stabilność przed zdolnością
Cp i Cpk mają sens tylko dla procesu stabilnego, bez przyczyn specjalnych. Jeśli karta kontrolna pokazuje punkty poza kontrolą, σ nie reprezentuje procesu, a wskaźnik wprowadza w błąd. Właściwa kolejność to najpierw ustabilizować proces za pomocą SPC, a potem mierzyć zdolność. NIST e-Handbook omawia definicje i warunki stosowania.
Cp i Cpk czy Pp i Ppk?
Cp i Cpk używają krótkoterminowego odchylenia standardowego wewnątrz podgrup. Pp i Ppk używają całkowitego, długoterminowego odchylenia standardowego wszystkich danych. Jeśli Ppk jest wyraźnie niższe od Cpk, proces przesuwa się w czasie, między zmianami, partiami lub przezbrojeniami, i warto zbadać te źródła. Histogram danych pomaga zobaczyć rozrzut i wycentrowanie.
Jak to zastosować
- Zdefiniuj granice specyfikacji cechy krytycznej.
- Zwaliduj system pomiarowy.
- Zbierz dość danych ze stabilnego procesu, np. 25 podgrup po 5 sztuk.
- Oblicz średnią, odchylenie standardowe, Cp i Cpk.
- Działaj: wycentruj proces, jeśli Cpk < Cp; zmniejsz zmienność, jeśli oba są niskie; monitoruj za pomocą SPC.
Częste błędy
- Obliczanie zdolności na zbyt małej ilości danych.
- Ignorowanie wycentrowania i patrzenie tylko na Cp.
- Mylenie Cp z Cpk.
- Obliczanie dla procesu niestabilnego.
- Działanie bez analizy przyczyny zmienności.
Następny krok: wybierz cechę krytyczną wraz ze specyfikacją i zbierz 25 podgrup po 5 sztuk. Najpierw sprawdź stabilność na karcie kontrolnej, potem oblicz Cp i Cpk. Podstawowe narzędzia znajdziesz w artykule o 7 narzędziach jakości.
Najczęściej zadawane pytania
Czym różni się Cp od Cpk?
Cp porównuje szerokość tolerancji ze zmiennością; Cpk uwzględnia także położenie średniej względem granic.
Jak oblicza się Cpk?
Oblicz (USL − średnia) ÷ 3σ oraz (średnia − LSL) ÷ 3σ i weź mniejszą wartość.
Jakie Cpk jest dobre?
Cpk co najmniej 1,33 to najczęstszy odnośnik; poniżej 1,00 proces jest niezdolny.
Dlaczego Cpk spadło, a Cp pozostało takie samo?
Bo średnia się przesunęła; zmienność jest niezmieniona, ale proces zbliżył się do jednej z granic.
Czy mogę obliczać Cpk dla procesu niestabilnego?
Nie powinieneś. Najpierw ustabilizuj proces za pomocą SPC; dopiero wtedy wskaźnik odzwierciedla rzeczywistość.
Źródła
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.