Cp ve Cpk nedir
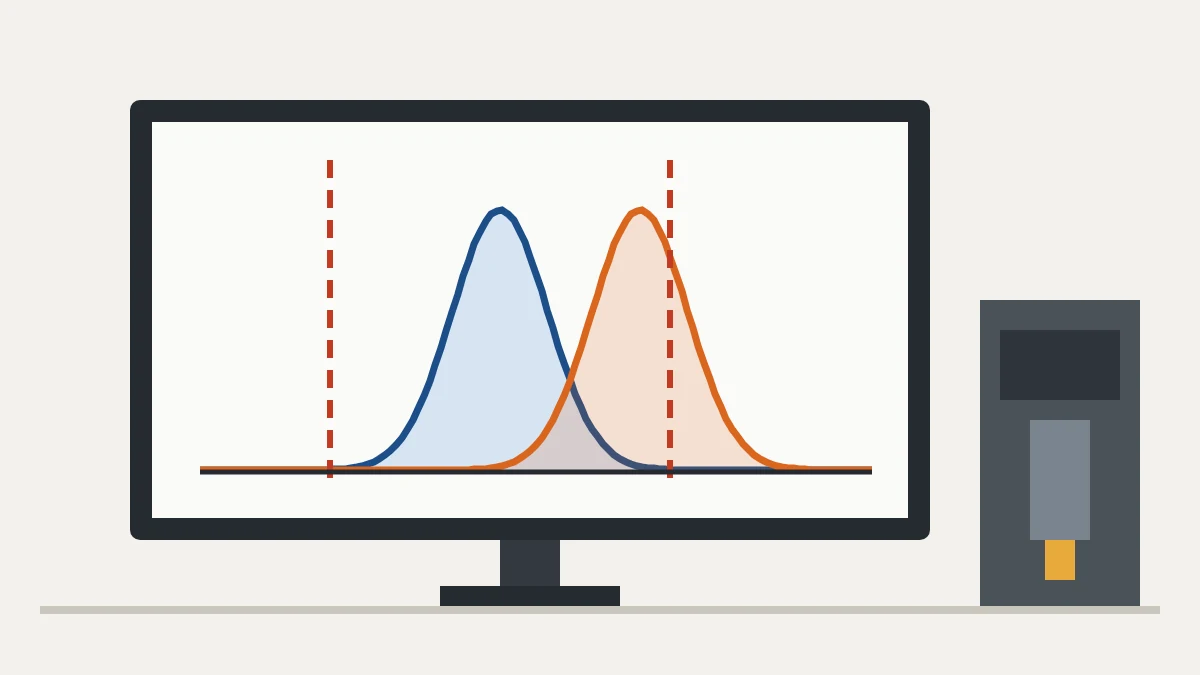
Cp ve Cpk yeterlilik indeksleridir: bir sürecin doğal değişkenliğini müşterinin toleransıyla karşılaştırırlar. Basit bir soruyu yanıtlarlar: bugünkü değişkenlikle süreç spesifikasyon içinde üretebilir mi?
Cp yalnızca genişliğe bakar: değişkenlik toleransın içine sığıyor mu? Cpk konuma da bakar: ortalama ortalanmış mı, yoksa sınırlardan birine mi yaklaşıyor?
Formüller
Cp = (USL − LSL) ÷ 6σ
Cpk = min[(USL − ortalama) ÷ 3σ, (ortalama − LSL) ÷ 3σ]
USL ve LSL üst ve alt spesifikasyon sınırlarıdır; σ sürecin standart sapmasıdır. Kararlı bir kontrol kartıyla σ, SPC ve kontrol kartları makalesinde gösterildiği gibi R̄ ÷ d2 ile tahmin edilebilir.
Sayısal örnek: 25,00 ± 0,10 mm'lik bir mil
Spesifikasyon 25,00 ± 0,10 mm'dir (LSL 24,90; USL 25,10) ve sürecin standart sapması 0,0215 mm'dir. Açıklayıcı örnek.
| Durum | Ortalama | Cp | Cpk |
|---|---|---|---|
| Ortalanmış süreç | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Kaymış ortalama | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
Hesabın ayrıntısı: 6σ = 6 × 0,0215 = 0,129 mm ve 3σ = 3 × 0,0215 = 0,0645 mm. Kaymış süreçte üst sınıra uzaklık 25,10 − 25,05 = 0,05 mm, alt sınıra uzaklık 25,05 − 24,90 = 0,15 mm'dir; Cpk küçük olanı alır, dolayısıyla 0,05 ÷ 0,0645 ≈ 0,78.
Cp değişmez, çünkü değişkenlik aynıdır. Cpk yarıya iner, çünkü ortalama üst sınıra doğru kaymıştır. Uygulamada kaymış süreç parçaların yaklaşık %1'ini 25,10 mm'nin üzerinde üretirken, ortalanmış süreç milyonda birkaç parçada kalır.
Nasıl yorumlanır
| Cpk | Yorum |
|---|---|
| ≥ 1,33 | Yeterli süreç, düşük hata riski |
| 1,00 ile 1,33 arası | Sınırda süreç: spesifikasyonu karşılıyor ama izleme ve iyileştirme gerektiriyor |
| < 1,00 | Yetersiz: spesifikasyon dışı parça riski yüksek |
En az 1,33, özellikle otomotivde yaygın bir sözleşme referansıdır; otomotiv çoğu zaman ilk çalışmalarda ve kritik karakteristikler için daha yüksek değerler ister. Müşteri gereksinimi her zaman belirleyicidir. Cp yüksek, Cpk düşükse sorun ortalamadır ve bir ayar düzeltir; ikisi de düşükse sorun değişkenliktir ve bir Altı Sigma projesi gibi süreç iyileştirmesi gerektirir.
Yeterlilikten önce kararlılık
Cp ve Cpk yalnızca özel nedenleri olmayan, kararlı bir süreç için anlamlıdır. Kontrol kartında kontrol dışı noktalar varsa σ süreci temsil etmez ve indeks yanıltır. Doğru sıra, önce SPC ile kararlı hale getirmek, sonra yeterliliği ölçmektir. NIST e-Handbook tanımları ve kullanım koşullarını ele alır.
Cp ve Cpk mı, Pp ve Ppk mı?
Cp ve Cpk kısa vadeli, alt grup içi standart sapmayı kullanır. Pp ve Ppk tüm verinin genel, uzun vadeli standart sapmasını kullanır. Ppk, Cpk'nın belirgin biçimde altındaysa süreç zaman içinde, vardiyalar, partiler ya da setup'lar arasında kayıyordur ve bu kaynaklar araştırılmaya değerdir. Verilerin histogramı dağılımı ve ortalamayı görmeye yardım eder.
Nasıl uygulanır
- Kritik karakteristiğin spesifikasyon sınırlarını tanımlayın.
- Ölçüm sistemini doğrulayın.
- Kararlı bir süreçten yeterli veri toplayın, örneğin 5'er parçalık 25 alt grup.
- Ortalamayı, standart sapmayı, Cp'yi ve Cpk'yı hesaplayın.
- Harekete geçin: Cpk < Cp ise süreci ortalayın; ikisi de düşükse değişkenliği azaltın; SPC ile izleyin.
Sık yapılan hatalar
- Yeterliliği çok az veriyle hesaplamak.
- Ortalamayı göz ardı edip yalnızca Cp'ye bakmak.
- Cp ile Cpk'yı karıştırmak.
- Kararsız bir süreç üzerinde hesaplamak.
- Değişkenliğin nedenini analiz etmeden harekete geçmek.
Sonraki adım: spesifikasyonuyla birlikte bir kritik karakteristik seçin ve 5'er parçalık 25 alt grup toplayın. Önce kontrol kartında kararlılığı doğrulayın, sonra Cp ve Cpk'yı hesaplayın. Temel araçlar 7 temel kalite aracı makalesinde.
Sık sorulan sorular
Cp ile Cpk arasındaki fark nedir?
Cp tolerans genişliğini değişkenlikle karşılaştırır; Cpk ayrıca ortalamanın sınırlara göre nerede durduğunu da hesaba katar.
Cpk nasıl hesaplanır?
(USL − ortalama) ÷ 3σ ve (ortalama − LSL) ÷ 3σ değerlerini hesaplayın ve küçük olanı alın.
İyi bir Cpk kaçtır?
En az 1,33 olan Cpk en yaygın referanstır; 1,00'ın altında süreç yetersizdir.
Cp aynı kalırken Cpk neden düştü?
Çünkü ortalama kaydı; değişkenlik aynı ama süreç sınırlardan birine yaklaştı.
Kararsız bir süreçte Cpk hesaplanabilir mi?
Hesaplamamalısınız. Önce süreci SPC ile kararlı hale getirin; indeks ancak o zaman gerçeği yansıtır.
Kaynaklar
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
Aksi belirtilmedikçe kaynaklar İngilizcedir.

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.