O que são Cp e Cpk
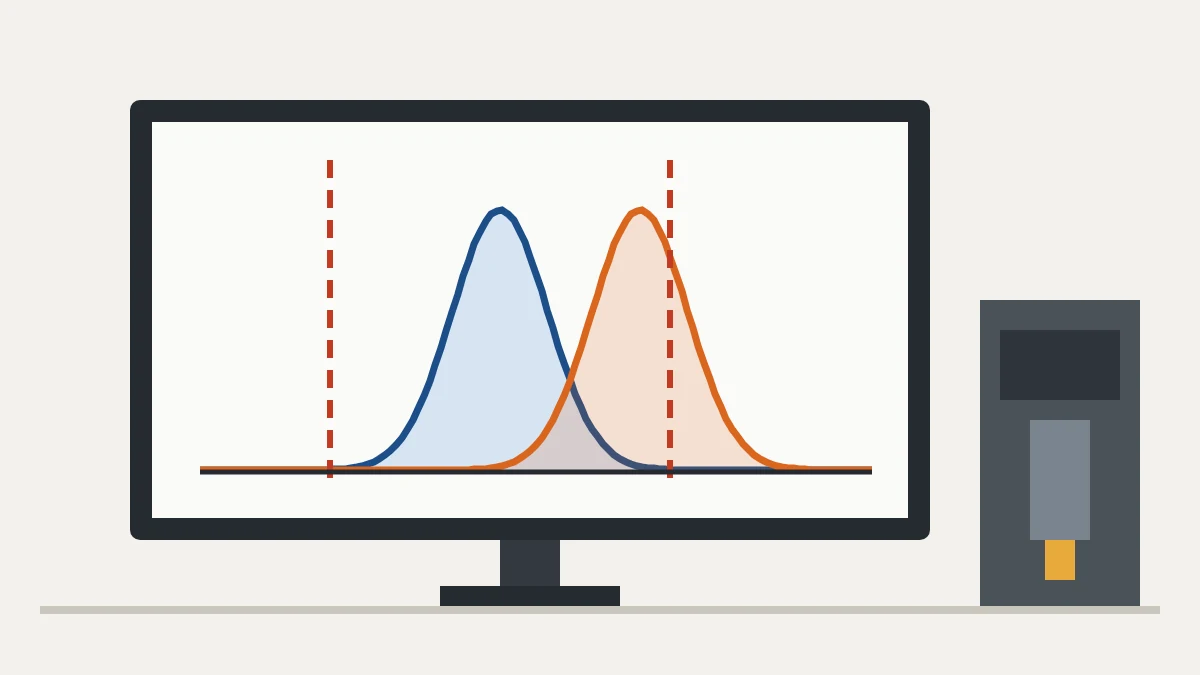
Cp e Cpk são índices de capabilidade: comparam a variação natural do processo com a tolerância do cliente. Respondem a uma pergunta simples: com a variação que tem hoje, o processo consegue produzir dentro da especificação?
O Cp olha só a largura: cabe a variação dentro da tolerância? O Cpk olha também a posição: a média está bem centrada ou encostada em um dos limites?
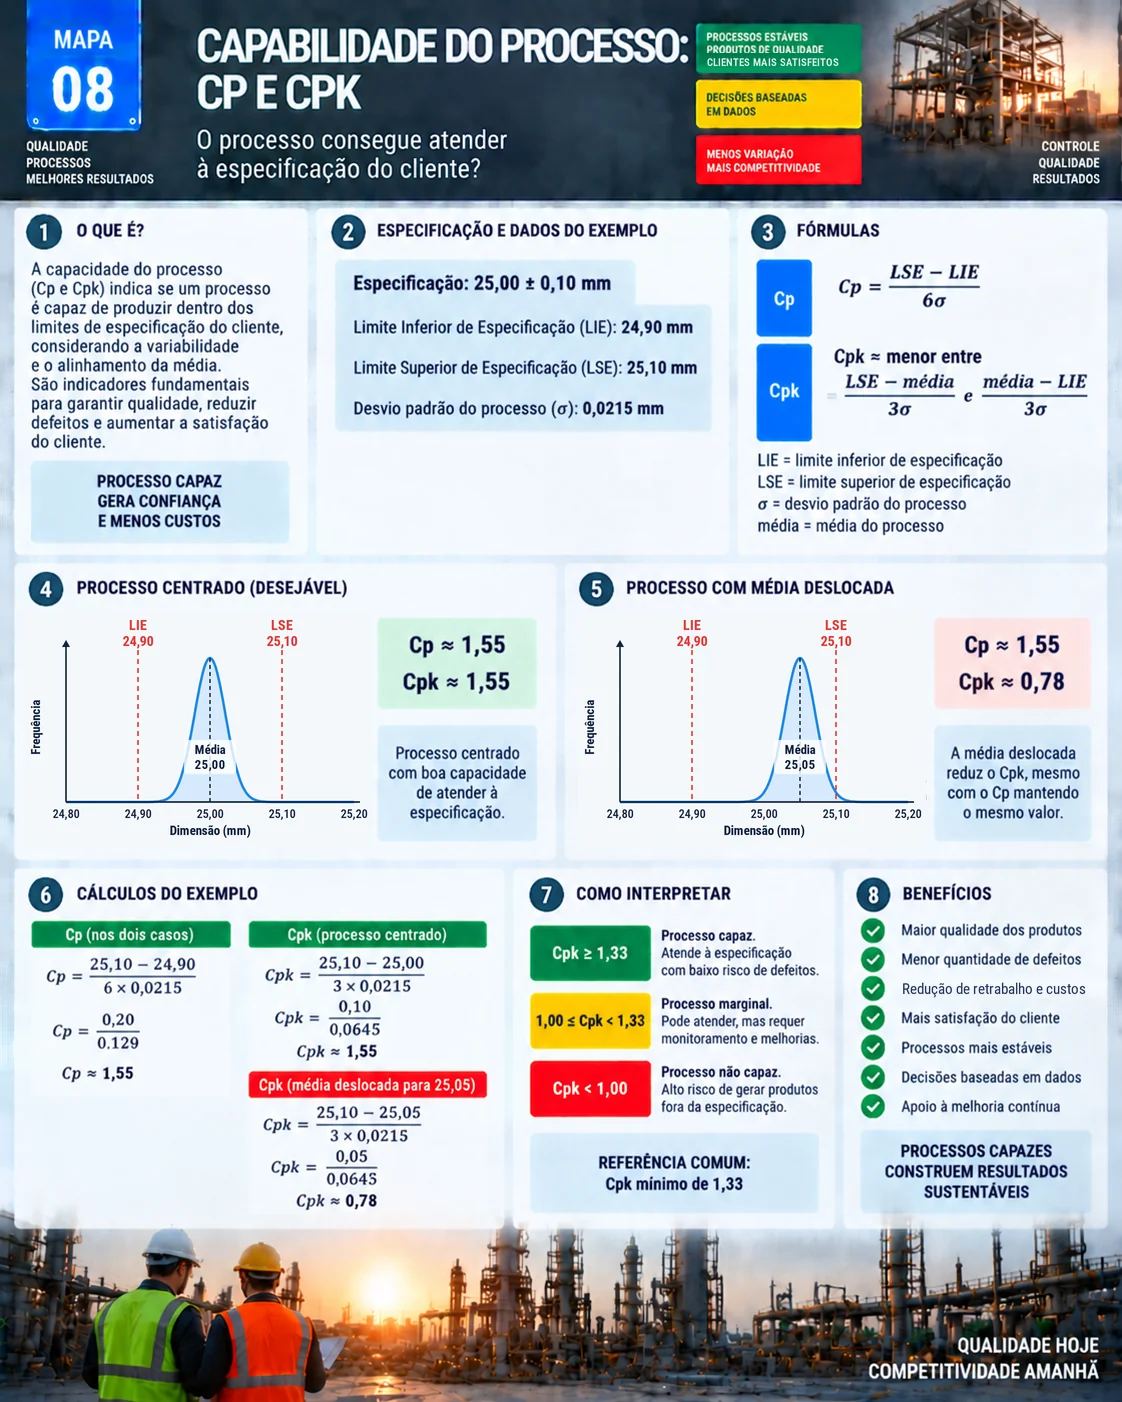
Mapa visual de Cp e Cpk
O mapa reúne a especificação do exemplo, as fórmulas, os gráficos do processo centrado e deslocado, os cálculos e a regra de interpretação.
Fórmulas
Cp = (LSE − LIE) ÷ 6σ
Cpk = menor entre (LSE − média) ÷ 3σ e (média − LIE) ÷ 3σ
LSE e LIE são os limites superior e inferior de especificação; σ é o desvio padrão do processo. Com a carta de controle estável, σ pode ser estimado por R̄ ÷ d2, como mostrado no artigo de CEP e cartas de controle.
Exemplo resolvido: eixo de 25,00 ± 0,10 mm
A especificação é 25,00 ± 0,10 mm (LIE 24,90 e LSE 25,10) e o desvio padrão do processo é 0,0215 mm.
| Situação | Média | Cp | Cpk |
|---|---|---|---|
| Processo centrado | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Média deslocada | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
O Cp não muda, porque a variação é a mesma. O Cpk cai pela metade porque a média encostou no limite superior. Na prática, o processo deslocado passa a produzir cerca de 1% das peças acima de 25,10 mm, enquanto o centrado fica na casa de poucas peças por milhão.
Como interpretar
| Cpk | Leitura |
|---|---|
| ≥ 1,33 | Processo capaz, com baixo risco de defeitos |
| Entre 1,00 e 1,33 | Processo marginal: atende, mas pede monitoramento e melhoria |
| < 1,00 | Processo não capaz: alto risco de produzir fora da especificação |
A referência mínima de 1,33 é comum em contratos, especialmente no setor automotivo, que costuma pedir valores maiores em estudos iniciais e características críticas. Sempre vale o requisito do cliente. Quando Cp é alto e Cpk é baixo, o problema é centralização, resolvido com ajuste; quando os dois são baixos, o problema é variação, que pede melhoria no processo, como em um projeto Six Sigma.
Estabilidade antes da capabilidade
Só faz sentido calcular Cp e Cpk de um processo estável, sem causas especiais. Se a carta de controle mostra pontos fora de controle, o σ não representa o processo e o índice engana. A ordem correta é: estabilizar com CEP, depois medir capabilidade. O e-Handbook do NIST traz as definições e as condições de uso.
Cp e Cpk ou Pp e Ppk?
Cp e Cpk usam o desvio padrão de curto prazo, dentro dos subgrupos. Pp e Ppk usam o desvio padrão de todos os dados, de longo prazo. Se Ppk fica bem abaixo de Cpk, o processo muda ao longo do tempo, entre turnos, lotes ou setups, e vale investigar essas fontes.
Como aplicar
- Defina os limites de especificação da característica crítica.
- Valide o sistema de medição.
- Colete dados suficientes de um processo estável, por exemplo 25 subgrupos de 5 peças.
- Calcule média, desvio padrão, Cp e Cpk.
- Atue: centralize se Cpk < Cp; reduza variação se ambos forem baixos; monitore com CEP.
Erros comuns
- Calcular capabilidade com poucos dados.
- Ignorar a centralização e olhar só o Cp.
- Confundir Cp com Cpk.
- Calcular com processo instável.
- Agir sem analisar a causa da variação.
Perguntas frequentes
Qual a diferença entre Cp e Cpk?
Cp compara a largura da tolerância com a variação; Cpk considera também a posição da média em relação aos limites.
Como calcular o Cpk?
Calcule (LSE − média) ÷ 3σ e (média − LIE) ÷ 3σ e use o menor valor.
Qual valor de Cpk é bom?
Um Cpk de pelo menos 1,33 é a referência mais comum; abaixo de 1,00 o processo não é capaz.
Por que o Cpk caiu e o Cp não?
Porque a média se deslocou; a variação continua a mesma, mas o processo ficou mais perto de um limite.
Posso calcular Cpk com o processo instável?
Não deveria. Primeiro estabilize o processo com CEP; só então o índice representa a realidade.
Fontes
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introdução ao Controle Estatístico da Qualidade. Rio de Janeiro: LTC.
- AIAG. Statistical Process Control (SPC) Reference Manual. Southfield: AIAG.
Encontrou variação demais? Ataque a causa.
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.