Cp và Cpk là gì
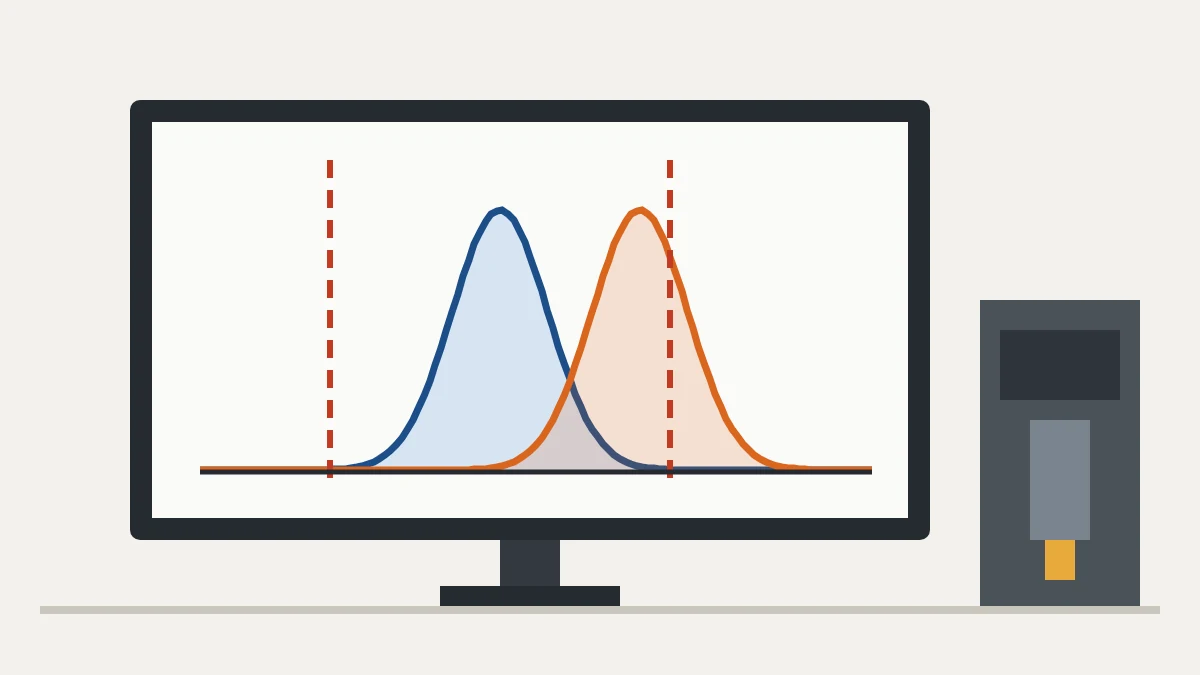
Cp và Cpk là các chỉ số năng lực: chúng so sánh biến động tự nhiên của quy trình với dung sai của khách hàng. Chúng trả lời một câu hỏi đơn giản: với mức biến động hiện nay, quy trình có thể sản xuất trong đặc tính kỹ thuật hay không?
Cp chỉ nhìn vào độ rộng: biến động có nằm gọn trong dung sai không? Cpk còn nhìn vào vị trí: giá trị trung bình có đúng tâm, hay đang sát một trong hai giới hạn?
Công thức
Cp = (USL − LSL) ÷ 6σ
Cpk = min[(USL − trung bình) ÷ 3σ, (trung bình − LSL) ÷ 3σ]
USL và LSL là giới hạn đặc tính kỹ thuật trên và dưới; σ là độ lệch chuẩn của quy trình. Với biểu đồ kiểm soát ổn định, σ có thể ước lượng bằng R̄ ÷ d2, như trình bày trong bài SPC và biểu đồ kiểm soát.
Ví dụ có số liệu: một trục 25,00 ± 0,10 mm
Đặc tính kỹ thuật là 25,00 ± 0,10 mm (LSL 24,90; USL 25,10) và độ lệch chuẩn của quy trình là 0,0215 mm. Ví dụ minh họa.
| Trường hợp | Trung bình | Cp | Cpk |
|---|---|---|---|
| Quy trình đúng tâm | 25,00 | 0,20 ÷ 0,129 ≈ 1,55 | 0,10 ÷ 0,0645 ≈ 1,55 |
| Trung bình bị lệch | 25,05 | ≈ 1,55 | 0,05 ÷ 0,0645 ≈ 0,78 |
Chi tiết phép tính: 6σ = 6 × 0,0215 = 0,129 mm và 3σ = 3 × 0,0215 = 0,0645 mm. Với quy trình bị lệch, khoảng cách đến giới hạn trên là 25,10 − 25,05 = 0,05 mm và đến giới hạn dưới là 25,05 − 24,90 = 0,15 mm; Cpk lấy giá trị nhỏ hơn, nên 0,05 ÷ 0,0645 ≈ 0,78.
Cp không đổi vì biến động như nhau. Cpk giảm một nửa vì trung bình đã dịch về phía giới hạn trên. Trong thực tế, quy trình bị lệch tạo ra khoảng 1% chi tiết vượt 25,10 mm, trong khi quy trình đúng tâm chỉ ở mức vài phần triệu.
Cách diễn giải
| Cpk | Cách đọc |
|---|---|
| ≥ 1,33 | Quy trình có năng lực, rủi ro lỗi thấp |
| 1,00 đến 1,33 | Quy trình ở mức ranh giới: đạt đặc tính kỹ thuật nhưng cần theo dõi và cải tiến |
| < 1,00 | Không đủ năng lực: rủi ro cao có chi tiết ngoài đặc tính kỹ thuật |
Mức tối thiểu 1,33 là tham chiếu hợp đồng phổ biến, nhất là trong ngành ô tô, nơi thường yêu cầu giá trị cao hơn ở các nghiên cứu ban đầu và với đặc tính quan trọng. Yêu cầu của khách hàng luôn quyết định. Khi Cp cao mà Cpk thấp, vấn đề là căn tâm và một lần điều chỉnh sẽ khắc phục; khi cả hai đều thấp, vấn đề là biến động, cần cải tiến quy trình, chẳng hạn một dự án Six Sigma.
Ổn định trước năng lực
Cp và Cpk chỉ có ý nghĩa với quy trình ổn định, không có nguyên nhân đặc biệt. Nếu biểu đồ kiểm soát có điểm ngoài kiểm soát, σ không đại diện cho quy trình và chỉ số sẽ gây hiểu lầm. Thứ tự đúng là ổn định hóa bằng SPC trước, rồi mới đo năng lực. NIST e-Handbook trình bày các định nghĩa và điều kiện sử dụng.
Cp và Cpk hay Pp và Ppk?
Cp và Cpk dùng độ lệch chuẩn ngắn hạn, trong nội bộ nhóm con. Pp và Ppk dùng độ lệch chuẩn tổng thể, dài hạn, của toàn bộ dữ liệu. Nếu Ppk thấp hơn Cpk rõ rệt, quy trình đang dịch chuyển theo thời gian, giữa các ca, lô hoặc lần setup, và những nguồn đó đáng được điều tra. Biểu đồ cột của dữ liệu giúp thấy độ phân tán và độ căn tâm.
Cách áp dụng
- Xác định các giới hạn đặc tính kỹ thuật của đặc tính quan trọng.
- Xác nhận hệ thống đo.
- Thu thập đủ dữ liệu từ quy trình ổn định, ví dụ 25 nhóm con, mỗi nhóm 5 chi tiết.
- Tính trung bình, độ lệch chuẩn, Cp và Cpk.
- Hành động: căn tâm quy trình nếu Cpk < Cp; giảm biến động nếu cả hai đều thấp; theo dõi bằng SPC.
Lỗi thường gặp
- Tính năng lực với quá ít dữ liệu.
- Bỏ qua độ căn tâm và chỉ nhìn vào Cp.
- Nhầm Cp với Cpk.
- Tính trên một quy trình không ổn định.
- Hành động mà không phân tích nguyên nhân của biến động.
Bước tiếp theo: chọn một đặc tính quan trọng cùng đặc tính kỹ thuật của nó và thu thập 25 nhóm con, mỗi nhóm 5 chi tiết. Trước hết kiểm tra tính ổn định trên biểu đồ kiểm soát, rồi tính Cp và Cpk. Các công cụ cơ bản có trong bài 7 công cụ chất lượng cơ bản.
Câu hỏi thường gặp
Khác nhau giữa Cp và Cpk là gì?
Cp so sánh độ rộng của dung sai với biến động; Cpk còn tính đến vị trí của giá trị trung bình so với các giới hạn.
Cpk được tính như thế nào?
Tính (USL − trung bình) ÷ 3σ và (trung bình − LSL) ÷ 3σ rồi lấy giá trị nhỏ hơn.
Cpk bao nhiêu là tốt?
Cpk tối thiểu 1,33 là tham chiếu phổ biến nhất; dưới 1,00 quy trình không đủ năng lực.
Vì sao Cpk giảm trong khi Cp giữ nguyên?
Vì giá trị trung bình đã bị lệch; biến động không đổi nhưng quy trình đã tiến gần một giới hạn.
Có thể tính Cpk trên quy trình không ổn định không?
Không nên. Hãy ổn định quy trình bằng SPC trước; chỉ khi đó chỉ số mới phản ánh đúng thực tế.
Nguồn tham khảo
- NIST/SEMATECH e-Handbook of Statistical Methods. What is Process Capability? https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
- AIAG. Statistical Process Control (SPC) Reference Manual. 2nd ed.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.