Mide poco, pero lo que cambia la decisión
En la producción esbelta, un indicador existe para provocar acción. Si nadie cambia lo que hace al ver el número, es decoración. La pregunta correcta antes de incluir un indicador es: ¿qué decisión apoya y quién la toma?
Este artículo no repite fórmulas. Cada indicador tiene un texto propio con el cálculo, y aquí encuentras el enlace. El foco es armar el panel: qué seis indicadores forman el núcleo, qué medir en cada nivel y cómo evitar los vicios más comunes.
El panel esencial: seis indicadores
| Indicador | Qué pregunta responde | Dónde aprender el cálculo |
|---|---|---|
| OEE | ¿Cuánto del tiempo planificado se convierte en pieza buena, al ritmo ideal? | OEE |
| FPY | ¿Cuántas piezas salen buenas, sin retrabajo, en la primera pasada? | FPY y RTY |
| Lead time | ¿Cuánto tiempo tarda el producto desde la entrada hasta la entrega? | Lead time |
| Takt time | ¿Cuál es el ritmo que exige el cliente? | Takt time |
| WIP | ¿Cuánto material hay en proceso, detenido o en espera? | VSM |
| Entrega a tiempo | ¿El cliente recibe cuando se acordó? | Se explica abajo |
Los seis cubren las cuatro dimensiones que importan: equipo (OEE), calidad (FPY), flujo (lead time y WIP) y cliente (takt y entrega a tiempo). Si uno de ellos empeora sin que puedas explicarlo, mira los otros: están conectados entre sí.
Cómo se conectan los indicadores
El takt es la referencia: define la cadencia que la fábrica debe seguir para atender la demanda. El OEE muestra cuánto del tiempo del equipo produce realmente de acuerdo con esa cadencia. El FPY revela cuánto de ese esfuerzo se pierde en retrabajo y desecho.
El WIP y el lead time van juntos: más material en proceso significa más espera, y más espera significa más tiempo hasta el cliente. Reducir el WIP es, en general, el camino más corto para reducir el lead time. Esto es coherente con el pensamiento de flujo continuo y de producción pull.
La entrega a tiempo es el resultado final que ve el cliente. Es la proporción de pedidos entregados dentro de la fecha acordada. En un ejemplo ilustrativo, si 47 de 50 pedidos del mes llegaron a tiempo, la entrega a tiempo fue de 94%. La cuenta es simple. Lo que cambia el resultado es el flujo que hay detrás.
Qué medir en cada nivel
El mismo indicador no sirve para todos. La frecuencia y el detalle cambian según quién actúa.
Nivel 1: empresa o fábrica
Quién decide: dirección y gerencia. Frecuencia: mensual o semanal. Indicadores: entrega a tiempo, lead time total, FPY consolidado y costo de la calidad. El objetivo es saber si el sistema cumple con el cliente y si el rumbo es el correcto. El Hoshin Kanri conecta este nivel con los demás.
Nivel 2: línea o celda
Quién decide: supervisor e ingeniería. Frecuencia: diaria. Indicadores: OEE por equipo crítico, WIP entre puestos, FPY por etapa y cumplimiento del plan. El objetivo es encontrar el cuello de botella y las pérdidas del día. La teoría de restricciones ayuda a decidir dónde actuar primero.
Nivel 3: puesto de trabajo y turno
Quién decide: operador y líder de equipo. Frecuencia: hora a hora. Indicadores: piezas producidas frente a la meta por hora, paradas con su motivo y defectos del puesto. El objetivo es reaccionar en el mismo turno, sin esperar un informe. Aquí entran el tablero y el andon.
Despliegue: del número de la fábrica al puesto
Un buen panel es un árbol. El indicador de arriba se explica con los de abajo. Si la entrega a tiempo de la fábrica cae, el nivel 2 responde con el OEE del cuello de botella y el WIP anterior a él. El nivel 3 responde con las paradas de la hora y los desvíos del puesto.
- Cada indicador de nivel superior debe tener, en el nivel inferior, al menos un indicador que lo explique.
- Todos los niveles usan la misma definición de cálculo. La divergencia de método destruye la confianza.
- Cada indicador tiene responsable, meta y una acción definida para cuando se salga de la meta.
Vicios comunes en la medición
- Optimizar lo local y perder lo global. Elevar el OEE de una máquina que no es el cuello de botella solo produce inventario. Mide el OEE donde limita el flujo.
- Eficiencia por encima de todo. Buscar una utilización alta en toda la fábrica infla el WIP. En producción pull, un equipo detenido por falta de pedidos puede ser la decisión correcta.
- Indicador sin acción. Si el desvío no genera un plan, como el 5W2H, el número solo adorna.
- Medir lo fácil. El dato difícil de recolectar suele ser el más útil, y el error de medición debe probarse.
- Metas contradictorias. Exigir volumen y calidad sin equilibrio genera atajos.
Cómo mostrar el panel
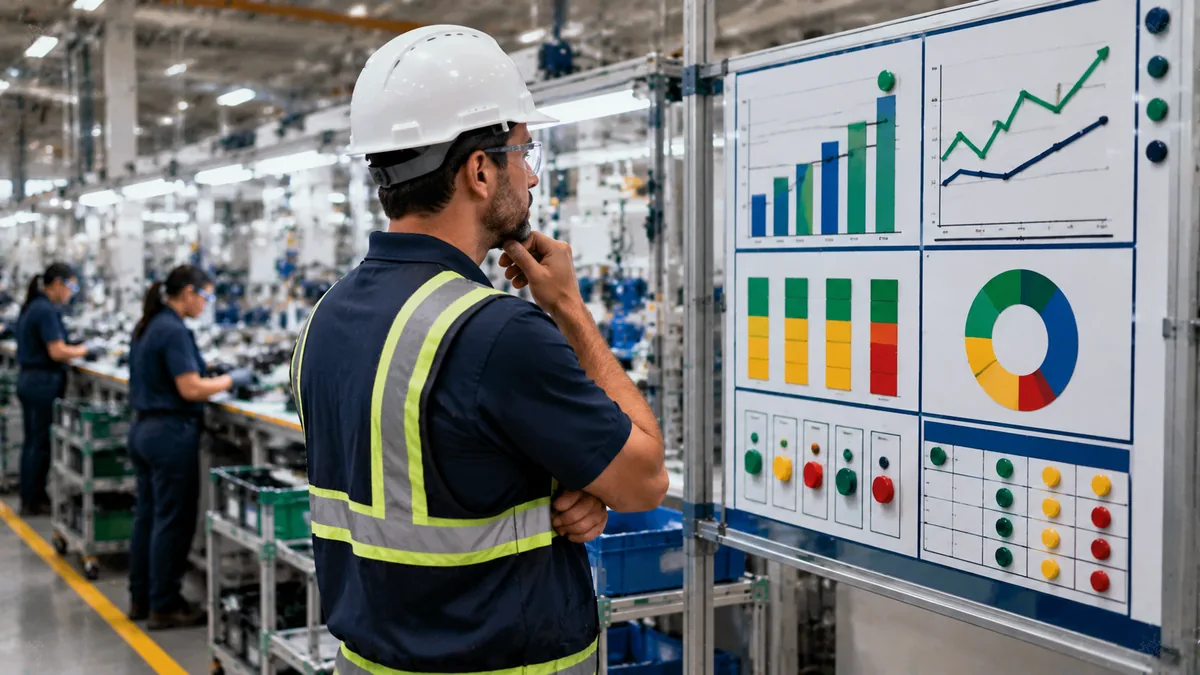
Un panel solo funciona si se ve. En el piso de planta, prefiere tableros simples junto al puesto, con colores para dentro y fuera de la meta, actualizados a mano o de forma digital por quien hace el trabajo. Para ideas prácticas, consulta gestión visual con tableros e indicadores y 10 ideas para mejorar la gestión visual.
La calidad pesa en este panel por razones prácticas. El defecto genera retrabajo, que consume capacidad y alarga el lead time. La conexión está en cómo la calidad afecta la eficiencia.
Próximo paso
Elige una línea y arma un panel mínimo de una hoja con cinco números: takt, OEE del cuello de botella, FPY, WIP entre los dos puestos principales y entrega a tiempo de los últimos pedidos. Llénalo durante dos semanas, siempre con las mismas personas y con la misma definición. Al final, reúne al equipo y pregunta qué desvío se repitió más.
Ese desvío es el primer proyecto de mejora. Resuelve la causa, actualiza el estándar y solo entonces agrega otro indicador.
Preguntas frecuentes
¿Cuáles son los principales indicadores de la producción esbelta?
Los más usados son OEE, FPY, lead time, takt time, WIP y entrega a tiempo. Juntos cubren equipo, calidad, flujo y cliente.
¿Cuántos indicadores debo seguir por nivel?
Pocos: de tres a cinco por nivel suele ser suficiente. Cada uno necesita responsable, meta y una acción definida para el desvío.
¿Qué es el WIP y por qué medirlo?
El WIP es el material en proceso, entre la entrada y la salida de la línea. Cuanto mayor, más espera y más lead time. Medirlo muestra dónde se traba el flujo.
¿Un OEE alto significa una fábrica esbelta?
No necesariamente. Un OEE alto en una máquina que no es el cuello de botella genera inventario. Interpreta el OEE junto con el WIP, el lead time y la entrega a tiempo.
Sigue estudiando
Fuentes
- LIKER, J. O Modelo Toyota. Porto Alegre: Bookman.
- ROTHER, M.; SHOOK, J. Aprendendo a Enxergar. São Paulo: Lean Institute Brasil.
- Lean Enterprise Institute. Takt Time. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. https://www.lean.org/lexicon-terms/cycle-time/
Para seguir estudiando: fuentes y enlaces fiables
- ASQ: Quality Resources (en inglés)
- Lean Enterprise Institute: What is Lean? (en inglés)
- Wikipedia: Indicador clave de rendimiento
- Wikipedia: Lean manufacturing
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres medir lo que realmente importa?
Descarga el e-book gratuito sobre indicadores de desempeño y da seguimiento a las pérdidas de tu operación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.