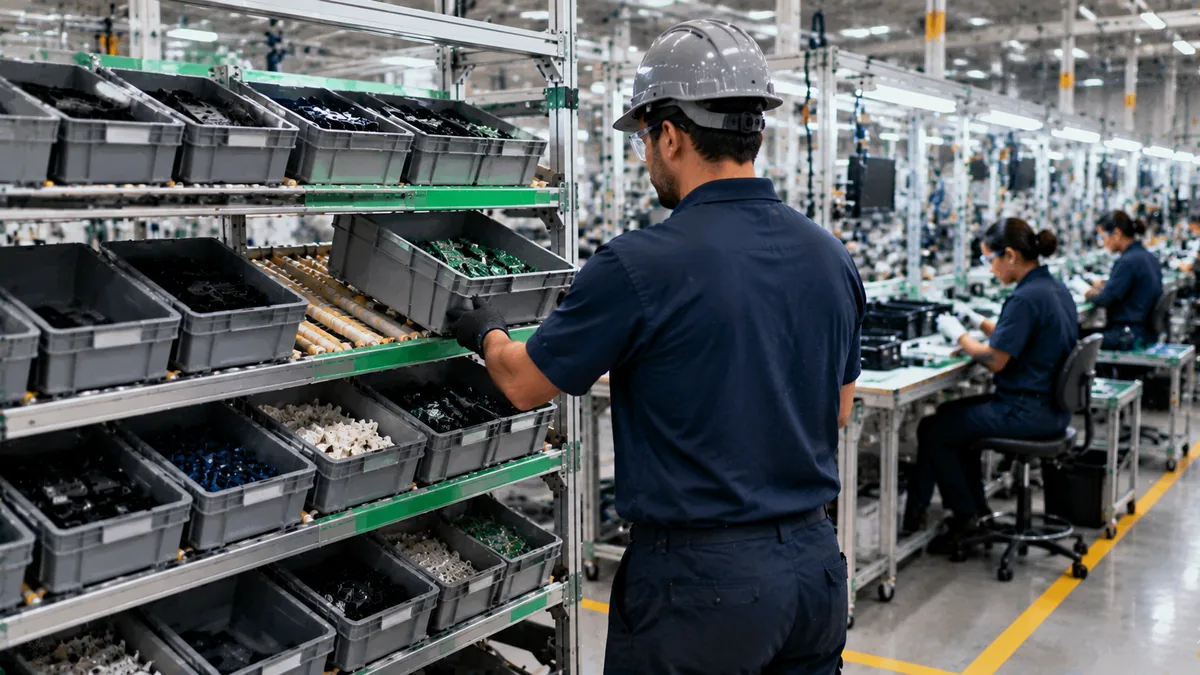
Qué es la producción pull
En la producción pull, el proceso solo produce cuando el proceso siguiente consume y envía la señal. La orden nace al final de la cadena, a partir del uso real, y avanza hacia atrás. Nadie produce por pronóstico ni por el deseo de la máquina.
Taiichi Ohno desarrolló esta lógica en Toyota a partir de los años 1950, inspirado en los supermercados, donde el cliente se lleva lo que necesita y el estante se repone. Es la base del just in time.
En una fábrica con sistema push, cada proceso trabaja para cumplir su propia programación. El resultado típico es conocido: el sector de maquinado entrega a tiempo y el ensamble espera otro componente. En el sistema pull, el proceso final define el ritmo y los anteriores lo acompañan. La prioridad pasa a ser el flujo del producto, y no la ocupación de las máquinas.
Pull vs push
| Aspecto | Push | Pull |
|---|---|---|
| Disparador de la producción | Programación y pronóstico | Consumo del cliente interno |
| Inventario en proceso | Crece sin límite | Limitado por regla |
| Problema en un puesto | Queda oculto por el inventario | Aparece rápido, porque el flujo se detiene |
| Control | Orden de producción central | Señal local (tarjeta, espacio, contenedor) |
| Lead time | Largo y variable | Corto y más estable |
| Reacción a los cambios | Lenta, exige reprogramar todo | Rápida, el consumo ajusta el ritmo |
El sistema pull no elimina la planificación. Limita lo que la planificación puede acumular entre los procesos. Para la comparación directa, lee kanban vs producción pull.
Mira el efecto en la rutina. En el sistema push, el líder pasa el día apagando incendios creados por exceso y falta al mismo tiempo. En el pull, el límite de inventario convierte la falta de un componente en un evento visible, que moviliza al equipo de inmediato.
Prerrequisitos para aplicar pull
Aplicar pull sin preparación genera faltantes de piezas y corridas. Tres condiciones antes de empezar:
- Demanda nivelada: los picos y valles obligan a tener inventarios grandes. La nivelación por volumen y mezcla está en heijunka.
- Lotes pequeños y cambios rápidos: sin esto, el proceso produce en lotes grandes y el sistema se traba. Consulta SMED.
- Calidad estable: con poco inventario, una pieza mala detiene al cliente interno. La inspección en el origen y el poka-yoke son esenciales.
Si el proceso falla con frecuencia, empieza también por el mantenimiento y el estándar. El flujo pull expone los problemas, no los resuelve.
Un cuarto punto suele olvidarse: el estándar de trabajo. Cuando cada turno ejecuta a su manera, el tiempo de reposición varía y el supermercado se vuelve inestable. Consulta el trabajo estandarizado antes de definir cantidades. Por último, evalúa la confiabilidad del proveedor interno o externo. Si se atrasa con frecuencia, el inventario de seguridad será mayor y la ganancia, menor.
Pasos para adoptarla
- Mapea el flujo de valor y elige una familia de productos. La guía está en VSM.
- Define dónde es posible el flujo continuo y dónde hará falta un supermercado entre procesos.
- Arma el supermercado: un lugar con espacio definido para cada ítem, cantidad máxima e identificación.
- Elige la señal de reposición: tarjeta kanban, espacio marcado o contenedor vacío. La técnica completa está en la guía práctica de kanban.
- Dimensiona el inventario del supermercado. El cálculo del número de tarjetas está en dimensionamiento de kanban.
- Define el punto de reposición: el nivel en que se envía la señal al proceso proveedor, considerando el tiempo de reposición.
- Capacita y da reglas claras: sin tarjeta o señal, no se produce.
- Da seguimiento y ajusta: reduce la cantidad de señales a medida que se resuelvan los problemas.
Supermercado y punto de reposición en la práctica
El supermercado funciona como memoria del consumo. El proceso cliente retira el ítem. El espacio vacío o la tarjeta liberada avisa al proveedor. El proveedor produce solo lo que se retiró.
El punto de reposición debe cubrir lo que el cliente consume durante el tiempo de reposición. Un contenedor que tarda una hora en reponerse exige que la señal salga cuando todavía haya al menos una hora de consumo en el supermercado. Este razonamiento vale para tarjeta, línea pintada o dos cajas.
Dos ejemplos simples ayudan. En el primero, el supermercado tiene dos cajas de cada ítem: cuando la primera se vacía, el operador envía la señal y el proveedor produce, mientras el cliente consume la segunda. En el segundo, una franja pintada limita la cantidad máxima en el estante: si la franja está llena, el proveedor no produce. En ambos, la regla es visible y no depende de una orden de producción.
Errores comunes
- Empezar por todo el sistema: empieza por una familia, aprende y expande.
- Ignorar la variación de la demanda: sin nivelación, el supermercado se vacía o se desborda.
- Exceso de tarjetas: esconden los problemas, igual que en el sistema push.
- Producir sin señal: una excepción abre el camino a todas.
- Sin disciplina de revisión: el sistema envejece y pierde adherencia a la demanda real.
Otro error es usar el sistema pull para ítems de baja rotación, que quedan detenidos en el supermercado. Para esos, evalúa producir bajo pedido. Y recuerda que el sistema pull no sustituye la gestión: alguien debe seguir los faltantes y los excesos cada semana y ajustar las cantidades.
Próximo paso
Elige un par de procesos con problemas de inventario o de faltantes. Dibuja el flujo actual en una hoja, define un supermercado con cantidad máxima y una señal de reposición simple. Ejecútalo durante dos semanas y mide el inventario en proceso y los faltantes.
Registra los problemas que surjan. Muestran qué hay que resolver antes de ampliar el sistema.
Preguntas frecuentes
¿Qué es la producción pull?
Es el sistema en el que cada proceso produce solo cuando el proceso siguiente consume y envía la señal, evitando producir por pronóstico o por una programación aislada.
¿Cuál es la diferencia entre producción pull y push?
En el sistema push, la programación define qué producir. En el pull, el consumo real dispara la producción y el inventario entre procesos queda limitado.
¿Todo proceso puede funcionar con pull?
No. Los ítems de demanda muy irregular, de baja rotación o bajo pedido pueden exigir otras reglas, como la producción bajo pedido.
¿Kanban y producción pull son lo mismo?
No. El kanban es una de las herramientas para señalar la reposición. La producción pull es la lógica, y puede usar tarjetas, espacios marcados o contenedores.
¿Cuál es el primer paso para adoptar la producción pull?
Mapear el flujo de valor de una familia de productos y definir un supermercado con regla de reposición entre dos procesos.
También te puede interesar
Fuentes
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- SMALLEY, A. Criando o Sistema Puxado Nivelado. Lean Institute Brasil.
- Lean Enterprise Institute. Supermarket (glossário). https://www.lean.org/lexicon-terms/supermarket/
- Lean Enterprise Institute. Just-in-Time (glossário). https://www.lean.org/lexicon-terms/just-in-time/
¿Quieres una producción pull de verdad?
Descarga el e-book gratuito sobre producción pull, con kanban, supermercado y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.