Qué es dimensionar el kanban
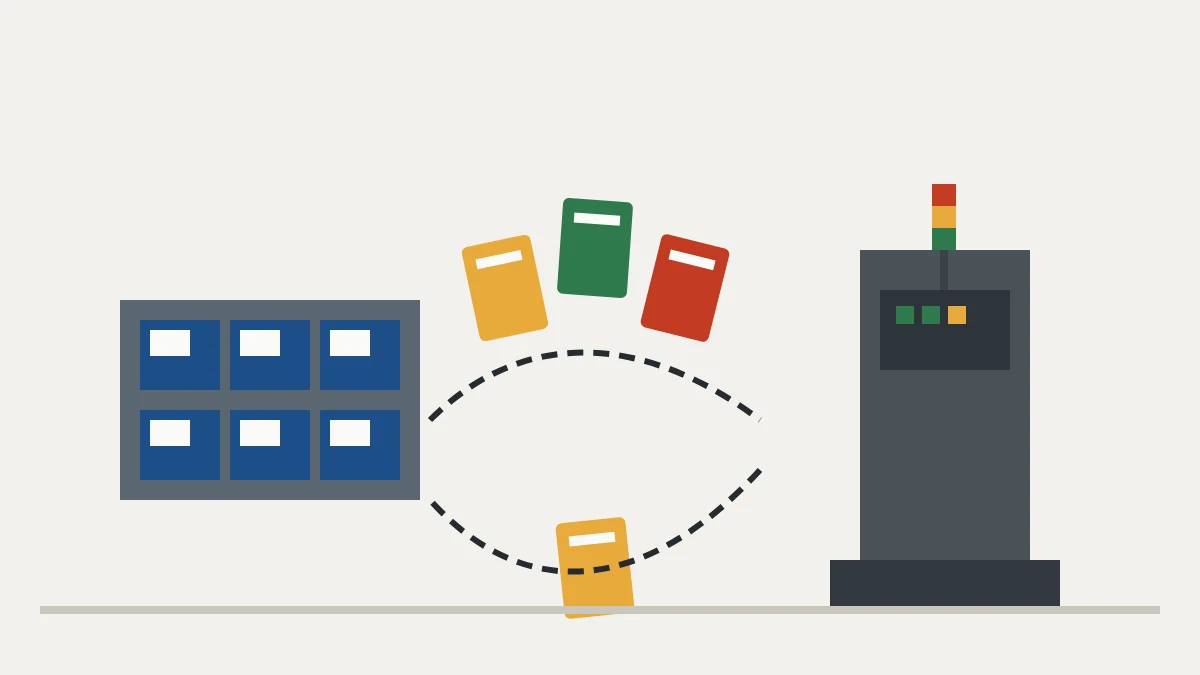
Dimensionar el kanban es definir cuántas tarjetas circulan entre el puesto cliente, el supermercado y el puesto proveedor. Cada tarjeta autoriza reponer un contenedor. Con pocas tarjetas la línea se detiene; con demasiadas, sobra inventario y se esconden los problemas.
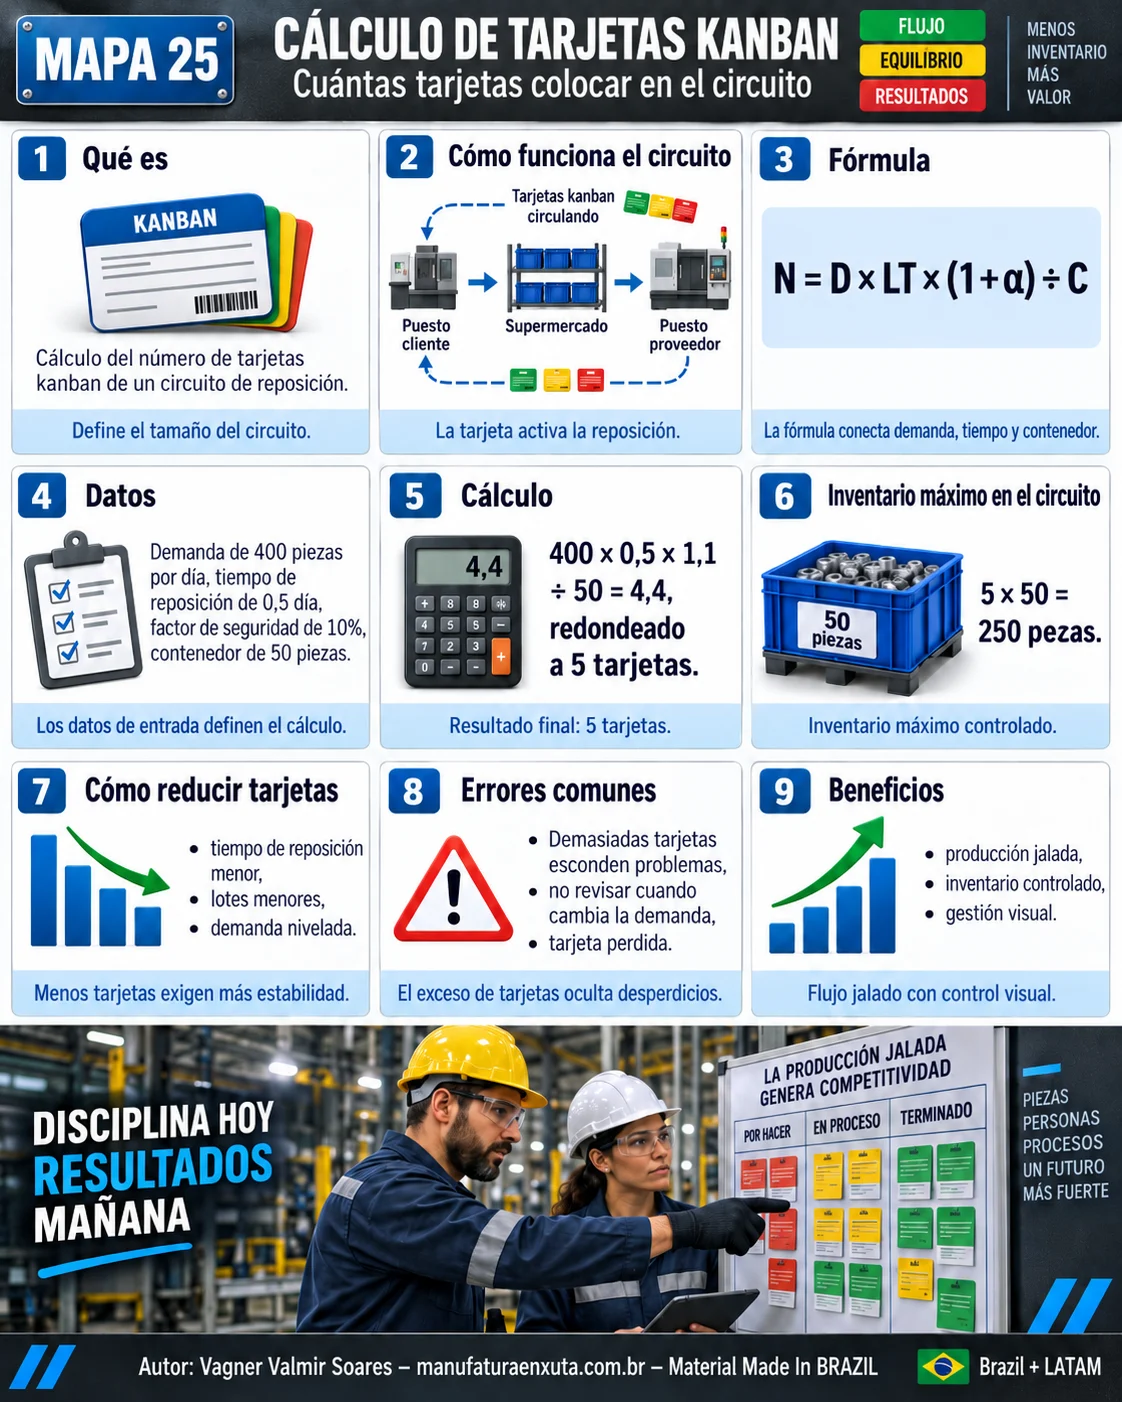
Mapa visual del cálculo de tarjetas kanban
El mapa muestra el circuito, la fórmula y el cálculo del ejemplo.
La fórmula
N = D × LT × (1 + α) ÷ C
| Símbolo | Significado |
|---|---|
| N | Número de tarjetas |
| D | Demanda promedio por periodo |
| LT | Tiempo de reposición, en la misma unidad |
| α | Factor de seguridad |
| C | Piezas por contenedor |
Ejemplo resuelto
| Dato | Valor |
|---|---|
| Demanda | 400 piezas por día |
| Tiempo de reposición | 0,5 día |
| Factor de seguridad | 10% |
| Contenedor | 50 piezas |
N = 400 × 0,5 × 1,1 ÷ 50 = 4,4, redondeado a 5 tarjetas. Redondea siempre hacia arriba: 4 tarjetas no cubrirían la demanda durante la reposición.
Inventario máximo en el circuito = 5 × 50 = 250 piezas, poco más de medio día de demanda.
Cómo reducir el número de tarjetas
- Menor tiempo de reposición: abastecimiento más frecuente y rutas cortas.
- Lotes más pequeños: contenedores menores, posibles con SMED.
- Demanda nivelada: con heijunka el factor de seguridad puede bajar.
Retirar tarjetas poco a poco es una forma clásica del Lean de exponer problemas.
Errores comunes
- Calcular una vez y no revisar cuando cambia la demanda.
- Usar un factor de seguridad alto para compensar un proceso inestable.
- Mezclar unidades de tiempo.
- Tarjetas perdidas sin control.
Preguntas frecuentes
¿Cómo se calcula el número de tarjetas kanban?
Con N = D × LT × (1 + α) ÷ C, redondeando hacia arriba.
¿Qué es el factor de seguridad?
Una holgura porcentual para cubrir variaciones de demanda y de reposición.
¿Cuántas tarjetas en el ejemplo?
400 × 0,5 × 1,1 ÷ 50 = 4,4, es decir, 5 tarjetas.
¿Por qué redondear hacia arriba?
Porque con menos tarjetas la línea se queda sin material durante la reposición.
¿Cuándo revisar el número de tarjetas?
Cuando cambien la demanda, el tiempo de reposición o el tamaño del contenedor.
Fuentes
- MONDEN, Y. El sistema de producción Toyota. Barcelona: Price Waterhouse / IESE.
- OHNO, T. El sistema de producción Toyota: más allá de la producción a gran escala. Barcelona: Gestión 2000.
- SMALLEY, A. Creando el sistema pull nivelado. Lean Enterprise Institute.
¿Quieres una producción pull de verdad?
Descarga el e-book gratuito de producción pull, con kanban, supermercados y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.