Messen Sie wenig, aber das, was Entscheidungen verändert
In der schlanken Produktion existiert eine Kennzahl, um Handeln auszulösen. Wenn niemand etwas anders macht, nachdem er die Zahl gesehen hat, ist sie Dekoration. Die richtige Frage, bevor Sie eine Kennzahl aufnehmen, lautet: Welche Entscheidung stützt sie, und wer trifft sie?
Dieser Artikel wiederholt keine Formeln. Jede Kennzahl hat einen eigenen Text mit der Berechnung, und hier finden Sie den Link. Der Schwerpunkt liegt darauf, die Kennzahlentafel aufzubauen: welche sechs Kennzahlen den Kern bilden, was auf jeder Ebene zu messen ist und wie Sie typische Fehler vermeiden.
Die Kerntafel: sechs Kennzahlen
| Kennzahl | Welche Frage sie beantwortet | Wo Sie die Berechnung lernen |
|---|---|---|
| OEE | Wie viel der geplanten Zeit wird im idealen Rhythmus zu Gutteilen? | OEE |
| FPY | Wie viele Teile kommen im ersten Durchlauf ohne Nacharbeit gut heraus? | FPY und RTY |
| Durchlaufzeit | Wie lange braucht das Produkt vom Eingang bis zur Lieferung? | Durchlaufzeit |
| Taktzeit | Welchen Rhythmus verlangt der Kunde? | Taktzeit |
| WIP | Wie viel Material ist in Bearbeitung, steht still oder wartet? | Wertstromanalyse |
| Termintreue | Erhält der Kunde die Ware zum vereinbarten Termin? | Unten erklärt |
Die sechs decken die vier Dimensionen ab, auf die es ankommt: Anlage (OEE), Qualität (FPY), Fluss (Durchlaufzeit und WIP) und Kunde (Takt und Termintreue). Verschlechtert sich eine davon ohne erkennbaren Grund, schauen Sie auf die anderen: Sie hängen miteinander zusammen.
Wie die Kennzahlen zusammenhängen
Der Takt ist die Referenz: Er legt den Rhythmus fest, den die Fabrik einhalten muss, um den Bedarf zu decken. Die OEE zeigt, wie viel der Anlagenzeit tatsächlich nach diesem Rhythmus produziert. Der FPY zeigt, wie viel dieses Aufwands durch Nacharbeit und Ausschuss verloren geht.
WIP und Durchlaufzeit gehören zusammen: Mehr Material in Bearbeitung bedeutet mehr Wartezeit, und mehr Wartezeit bedeutet mehr Zeit bis zum Kunden. Den WIP zu senken ist in der Regel der kürzeste Weg, die Durchlaufzeit zu senken. Das passt zum Denken in Fließfertigung und Pull-Produktion.
Die Termintreue ist das Endergebnis, das der Kunde sieht. Sie ist der Anteil der Aufträge, die innerhalb des vereinbarten Datums geliefert werden. In einem illustrativen Beispiel: Kamen 47 von 50 Aufträgen des Monats rechtzeitig an, lag die Termintreue bei 94 %. Die Rechnung ist einfach. Das Ergebnis verändert der Fluss dahinter.
Was auf jeder Ebene zu messen ist
Dieselbe Kennzahl passt nicht für alle. Häufigkeit und Detailgrad ändern sich mit dem, der handelt.
Ebene 1: Unternehmen oder Werk
Wer entscheidet: Geschäftsleitung und Management. Häufigkeit: monatlich oder wöchentlich. Kennzahlen: Termintreue, gesamte Durchlaufzeit, konsolidierter FPY und Qualitätskosten. Ziel ist zu wissen, ob das System an den Kunden liefert und der Kurs stimmt. Hoshin Kanri verbindet diese Ebene mit den anderen.
Ebene 2: Linie oder Zelle
Wer entscheidet: Schichtleiter und Technik. Häufigkeit: täglich. Kennzahlen: OEE je kritischer Anlage, WIP zwischen den Stationen, FPY je Schritt und Planerfüllung. Ziel ist, den Engpass und die Verluste des Tages zu finden. Die Engpasstheorie hilft zu entscheiden, wo man zuerst ansetzt.
Ebene 3: Arbeitsplatz und Schicht
Wer entscheidet: Mitarbeiter und Teamleiter. Häufigkeit: stündlich. Kennzahlen: produzierte Teile gegen das Stundenziel, Stillstände mit Grund und Fehler des Arbeitsplatzes. Ziel ist, noch in derselben Schicht zu reagieren, ohne auf einen Bericht zu warten. Hier kommen die Tafel und das Andon ins Spiel.
Herunterbrechen: von der Werkszahl zum Arbeitsplatz
Eine gute Kennzahlentafel ist ein Baum. Die Kennzahl oben wird durch die darunter erklärt. Sinkt die Termintreue des Werks, antwortet Ebene 2 mit der OEE des Engpasses und dem WIP davor. Ebene 3 antwortet mit den Stillständen der Stunde und den Abweichungen am Arbeitsplatz.
- Jede Kennzahl der oberen Ebene sollte auf der unteren Ebene mindestens eine Kennzahl haben, die sie erklärt.
- Alle Ebenen verwenden dieselbe Berechnungsdefinition. Abweichende Methoden zerstören das Vertrauen.
- Jede Kennzahl hat einen Verantwortlichen, ein Ziel und eine festgelegte Maßnahme für den Fall, dass sie das Ziel verfehlt.
Typische Fehler beim Messen
- Lokal optimieren und das Ganze verlieren. Die OEE einer Maschine zu erhöhen, die nicht der Engpass ist, erzeugt nur Bestand. Messen Sie die OEE dort, wo sie den Fluss begrenzt.
- Effizienz über alles. Hohe Auslastung in der ganzen Fabrik anzustreben bläht den WIP auf. In der Pull-Produktion kann eine Anlage, die mangels Auftrag steht, die richtige Entscheidung sein.
- Kennzahl ohne Maßnahme. Wenn die Abweichung keinen Plan auslöst, etwa mit der 5W2H-Methode, ist die Zahl nur Zierde.
- Messen, was einfach ist. Die schwer zu erhebenden Daten sind oft die nützlichsten, und der Messfehler muss geprüft werden.
- Widersprüchliche Ziele. Menge und Qualität ohne Ausgleich einzufordern erzeugt Abkürzungen.
So zeigen Sie die Kennzahlentafel
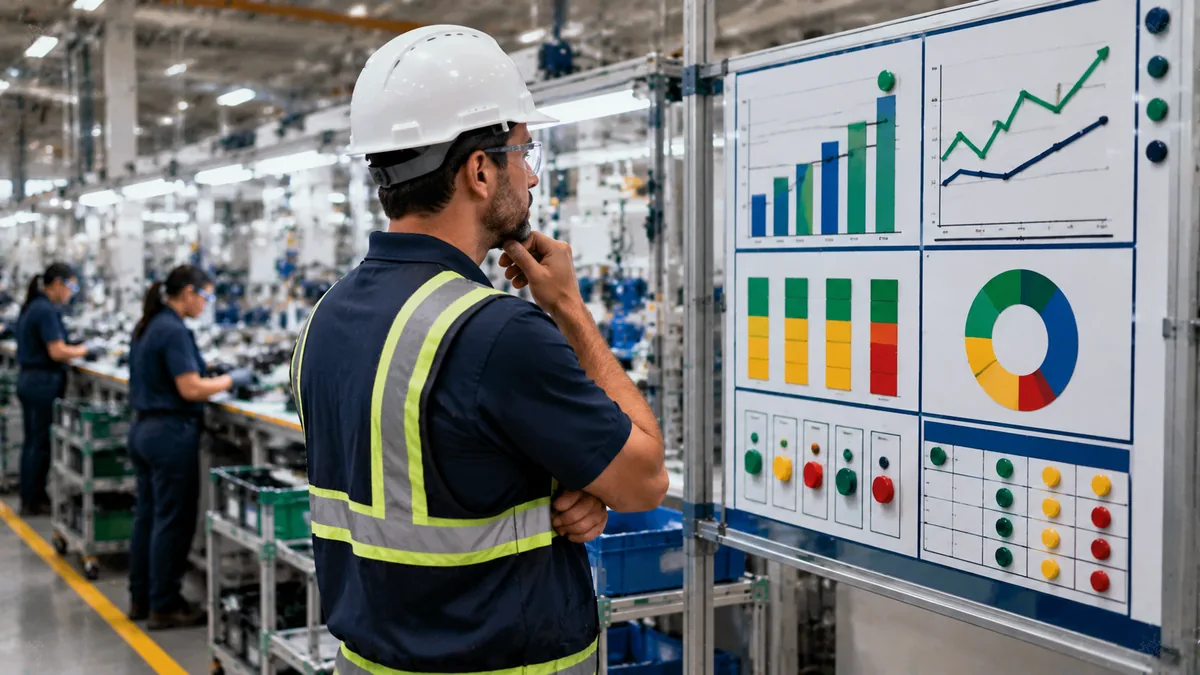
Eine Tafel funktioniert nur, wenn man sie sieht. In der Fertigung sind einfache Tafeln neben dem Arbeitsplatz zu bevorzugen, mit Farben für innerhalb und außerhalb des Ziels, von Hand oder digital aktualisiert von denen, die die Arbeit machen. Praktische Ideen finden Sie unter Visuelles Management mit Tafeln und Kennzahlen und 10 Ideen für besseres visuelles Management in der Produktion.
Die Qualität hat aus praktischen Gründen Gewicht in dieser Tafel. Fehler erzeugen Nacharbeit, die Kapazität verbraucht und die Durchlaufzeit verlängert. Den Zusammenhang zeigt wie die Qualität die Effizienz beeinflusst.
Nächster Schritt
Wählen Sie eine Linie und bauen Sie eine minimale Tafel auf einem Blatt mit fünf Zahlen: Takt, OEE des Engpasses, FPY, WIP zwischen den beiden wichtigsten Stationen und Termintreue der letzten Aufträge. Füllen Sie sie zwei Wochen lang aus, immer von denselben Personen, mit derselben Definition. Versammeln Sie danach das Team und fragen Sie, welche Abweichung sich am häufigsten wiederholt hat.
Diese Abweichung ist das erste Verbesserungsprojekt. Beheben Sie die Ursache, aktualisieren Sie den Standard und fügen Sie erst dann eine weitere Kennzahl hinzu.
Häufige Fragen
Was sind die wichtigsten Kennzahlen der schlanken Produktion?
Am häufigsten genutzt werden OEE, FPY, Durchlaufzeit, Taktzeit, WIP und Termintreue. Zusammen decken sie Anlage, Qualität, Fluss und Kunde ab.
Wie viele Kennzahlen sollte ich je Ebene verfolgen?
Wenige: Drei bis fünf je Ebene reichen meist aus. Jede braucht einen Verantwortlichen, ein Ziel und eine festgelegte Maßnahme bei Abweichung.
Was ist WIP und warum sollte man ihn messen?
WIP ist das Material in Bearbeitung zwischen Eingang und Ausgang der Linie. Je größer, desto mehr Wartezeit und Durchlaufzeit. Ihn zu messen zeigt, wo der Fluss stockt.
Bedeutet hohe OEE eine schlanke Fabrik?
Nicht unbedingt. Hohe OEE an einer Maschine, die nicht der Engpass ist, erzeugt Bestand. Interpretieren Sie die OEE zusammen mit WIP, Durchlaufzeit und Termintreue.
Weiterführende Artikel
Quellen
- LIKER, J. O Modelo Toyota. Porto Alegre: Bookman.
- ROTHER, M.; SHOOK, J. Aprendendo a Enxergar. São Paulo: Lean Institute Brasil.
- Lean Enterprise Institute. Takt Time. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. https://www.lean.org/lexicon-terms/cycle-time/
Möchten Sie messen, was wirklich zählt?
Laden Sie das kostenlose E-Book über Leistungskennzahlen herunter und verfolgen Sie die Verluste Ihres Betriebs.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.