Die richtige Frage: Werkzeug oder System
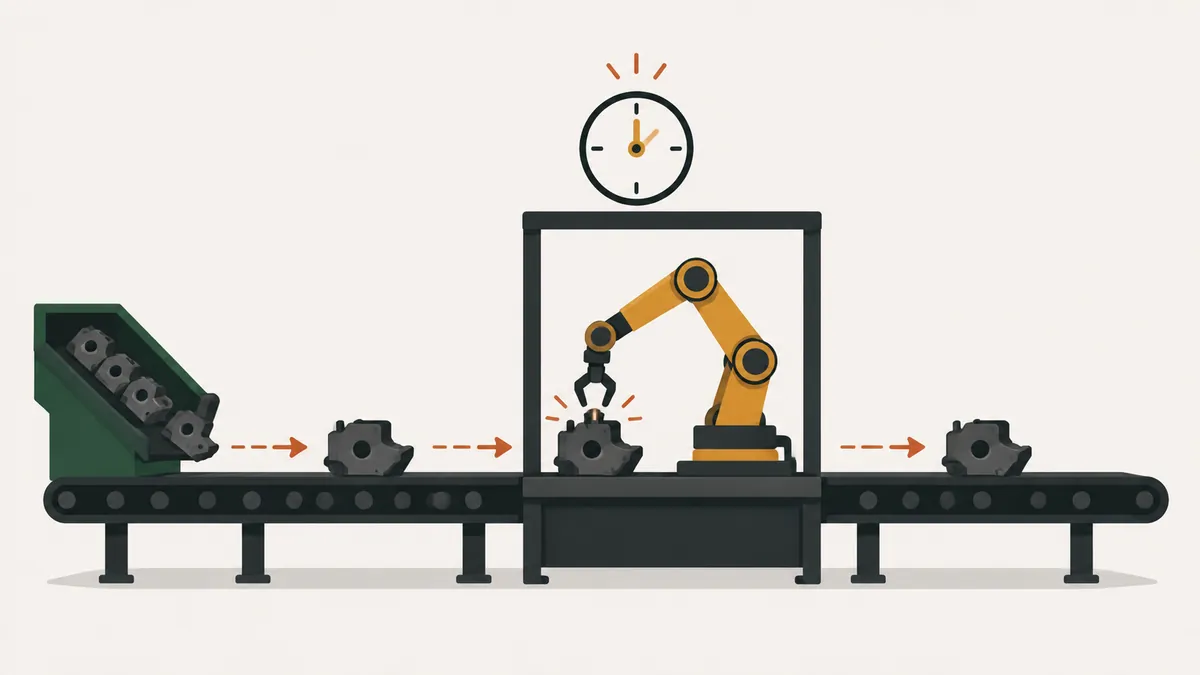
Viele behandeln Kanban und Pull-Produktion als Synonyme. Das sind sie nicht. Pull-Produktion ist das Prinzip: Arbeit gelangt erst in den Prozess, wenn weiter hinten ein Verbrauchssignal vorliegt. Kanban ist eine Möglichkeit, dieses Signal zu übermitteln, mit Karten und begrenzten Mengen.
„Kanban oder Pull-Produktion“ zu sagen, ist, als würde man fragen: „Hammer oder Hausbau?“ Die nützliche Frage lautet anders: Welcher Pull-Mechanismus passt zu meinem Produkt und zu meinem Bedarf? Zum Prinzip siehe Just-in-Time. Zum Mechanismus der Kanban-Leitfaden.
Push versus Pull in einer Zeile
In der Push-Produktion gibt die zentrale Planung Aufträge auf Basis einer Prognose frei, und jeder Bereich gibt weiter, was er gefertigt hat. In der Pull-Produktion löst der Verbrauch den Nachschub aus. Klassische MRP und Produktionsplanung (PCP) planen und schieben; Kanban füllt auf und zieht. Viele Fabriken kombinieren beides.
Der Unterschied zeigt sich, wenn etwas schiefgeht. Im Push-System lässt eine stehende Maschine den Bestand davor anwachsen und dahinter fehlen, und der Mangel fällt erst Tage später auf. Im Pull-System steht der nachfolgende Arbeitsplatz sofort still, weil er kein Signal erhalten hat, und das Problem wird zum unmittelbaren Thema. Pull tauscht Bequemlichkeit gegen schnelle Information.
Kanban: Pull per Karte an jedem Punkt
Jeder Arbeitsplatz hat einen Supermarkt und Karten, die steuern, was aufgefüllt werden darf. Das funktioniert gut bei repetitiven Artikeln, kleinen Losen, stabilem Fluss und nahem Lieferanten. Es verlangt Disziplin, Nivellierung und verlässliche Prozesse. Die Details der Berechnung finden Sie unter Kanban-Dimensionierung.
Es ist auch ein Lernsystem: Die Kartenanzahl ist ein Hebel, um Probleme aufzudecken, wie die 4 goldenen Regeln des Kanban zeigen. Den detaillierten Kartenmechanismus finden Sie unter So funktioniert Kanban.
Alternativen, um die Produktion zu ziehen
CONWIP
CONWIP (Constant Work in Process) hält die Gesamtmenge der Arbeit in der gesamten Linie konstant, nicht an jedem Arbeitsplatz. Ein neues Los kommt erst hinein, wenn ein anderes hinausgeht. Es eignet sich, wenn der Mix stark schwankt und ein Supermarkt für jeden Artikel schwer zu halten ist. Die Sichtbarkeit je Arbeitsplatz ist geringer.
Nachschub per Bestellpunkt
Fällt der Bestand auf ein berechnetes Niveau, wird ein Nachschubauftrag ausgelöst. Das ist Pull durch Verbrauch, aber ohne Karte. Man findet es in Lagern und bei zugekauften Artikeln. Siehe Bestellpunkt und optimale Bestellmenge.
Trommel-Puffer-Seil
Stammt aus der Theory of Constraints. Die Engpassressource ist die Trommel und gibt den Takt vor. Der Puffer ist ein Schutzbestand vor dem Engpass. Das Seil ist das Signal, das am Linienanfang Material im Takt des Engpasses freigibt. Es funktioniert gut, wenn es einen klaren und stabilen Engpass gibt.
Keine dieser Alternativen macht einen stabilen Prozess entbehrlich. Sie verändern nur, wo die Bestandsgrenze liegt und wie das Signal wandert. Wer CONWIP in einem chaotischen Prozess einsetzt, bekommt chaotische Warteschlangen innerhalb der Grenze, nur kleinere.
Vergleichstabelle
| Kriterium | Kanban | CONWIP | Bestellpunkt | Trommel-Puffer-Seil |
|---|---|---|---|---|
| Wo der Bestand begrenzt wird | An jedem Arbeitsplatz | In der gesamten Linie | Am Artikel, über das Nachschubniveau | Im Puffer vor dem Engpass |
| Bedarfsart | Stabil und repetitiv | Gemischter Mix | Kontinuierlicher Verbrauch, Artikel mit hoher Umschlagshäufigkeit | Beliebig, mit klarem Engpass |
| Artikelvielfalt | Niedrig bis mittel | Hoch | Mittel bis hoch | Hoch |
| Sichtbarkeit | Hoch, per Karte | Mittel | Niedrig, abhängig vom System | Mittel, am Engpass |
| Erforderliche Disziplin | Sehr hoch | Mittel | Mittel | Hoch am Engpass |
| Einsatzbeispiel | Repetitive Montage | Linie mit unterschiedlichen Arbeitsplänen | Lager, Einkauf | Fabrik mit einer kritischen Ressource |
Auswahlkriterien
- Stabilität des Bedarfs: Stabiler Bedarf spricht für Kanban; schwankender Bedarf verlangt zuvor Nivellierung oder einen anderen Mechanismus.
- Artikelvielfalt: Viele Varianten machen einen Supermarkt je Artikel unpraktikabel.
- Vorhandensein eines Engpasses: Begrenzt eine Ressource alles, greift Trommel-Puffer-Seil genau diesen Punkt an.
- Wiederbeschaffungszeit: Lange Durchlaufzeiten verlangen einen höheren Sicherheitsbestand oder vorausschauende Planung.
- Reifegrad der Fertigung: Kanban verlangt Standards, Disziplin und verlässliche Prozesse.
- Kosten des Stillstands: Ist ein Stopp teuer, braucht das System klar definierte Puffer.
Ein Artikel mit hoher Umschlagshäufigkeit und geringer Vielfalt passt gut zu Kanban. Ein Artikel mit niedrigem Umschlag und hoher Vielfalt tendiert zum Bestellpunkt oder zur Auftragsfertigung.
Weisen mehrere Kriterien auf unterschiedliche Mechanismen, teilen Sie das Portfolio auf. A-Artikel mit hohem Umschlag erhalten den strengsten Mechanismus. C-Artikel mit niedrigem Umschlag bekommen den einfachsten.
Lesen Sie die Tabelle als Ausgangspunkt, nicht als starre Regel. Ein Artikel kann von einem Mechanismus zum anderen wechseln, wenn sich sein Bedarf ändert. Ein neues Produkt mit unsicherem Bedarf beginnt mit dem Bestellpunkt; wird es zur Routine und stabilisiert sich, wechselt es zu Kanban.
Hybride Systeme sind normal
Die schlanke Fabrik ist nicht eindimensional. Üblich ist: Die Nivellierung bestimmt den Takt, Kanban steuert die Artikel mit hohem Umschlag in der Linie, der Bestellpunkt füllt zugekaufte Komponenten auf, und die MRP deckt teure Artikel mit langer Durchlaufzeit ab. Der Fehler ist, einen Mechanismus aus Modegründen auf alles anzuwenden.
Ein anschauliches Beispiel für eine Kombination: Ein Hersteller mechanischer Baugruppen nutzt Kanban zwischen Zerspanung und Montage für die 20 Teile mit dem höchsten Umschlag, den Bestellpunkt für zugekaufte Schrauben und Unterlegscheiben und die MRP für die geschmiedete Welle, die eine Durchlaufzeit von sechs Wochen hat. Jede Gruppe erhält die Steuerung, die zu ihrem Verhalten passt. Der Preis sind drei Betriebsregeln, und das Team muss wissen, welche für welchen Artikel gilt.
Nächster Schritt
Erstellen Sie eine Liste Ihrer Artikel und klassifizieren Sie sie nach Umschlag und Vielfalt mit der ABC-Analyse. Markieren Sie, welche stabil sind, welche unregelmäßigen Bedarf haben und wo der Engpass liegt. Wählen Sie für jede Gruppe einen Mechanismus und testen Sie ihn in einem Pilotfluss, bevor Sie ausweiten.
Häufige Fragen
Sind Kanban und Pull-Produktion dasselbe?
Nein. Pull-Produktion ist das Prinzip, aus dem Verbrauch heraus zu produzieren. Kanban ist ein Werkzeug mit Karten, um dieses Signal zu übermitteln.
Was ist CONWIP?
Ein Pull-System, das die Gesamtmenge der Arbeit in der gesamten Linie konstant hält. Ein neues Los kommt erst hinein, wenn ein anderes hinausgeht.
Wann setzt man Trommel-Puffer-Seil ein?
Wenn es einen klaren und stabilen Engpass gibt. Die Trommel gibt den Takt vor, der Puffer schützt ihn, und das Seil gibt am Eingang Material im selben Takt frei.
Kann ich Kanban mit MRP kombinieren?
Ja. Üblich ist, die MRP für teure Artikel mit langer Durchlaufzeit zu nutzen und Kanban für Artikel mit hohem Umschlag und stabilem Bedarf.
Eignet sich Kanban für stark schwankenden Bedarf?
Es tut sich schwer. In solchen Fällen empfiehlt es sich, die Produktion zuvor zu nivellieren oder CONWIP bzw. den Bestellpunkt zu nutzen.
Weiterführende Artikel
Quellen
- SMALLEY, A. Criando o Sistema Puxado Nivelado. Lean Institute Brasil.
- MONDEN, Y. Toyota Production System: An Integrated Approach to Just-in-Time. CRC Press.
- Lean Enterprise Institute. Theory of constraints (glossário Lean). https://www.lean.org/lexicon-terms/theory-of-constraints/
- Lean Enterprise Institute. Kanban (glossário Lean). https://www.lean.org/lexicon-terms/kanban/
Sie möchten eine echte Pull-Produktion?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermarkt und Nivellierung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.