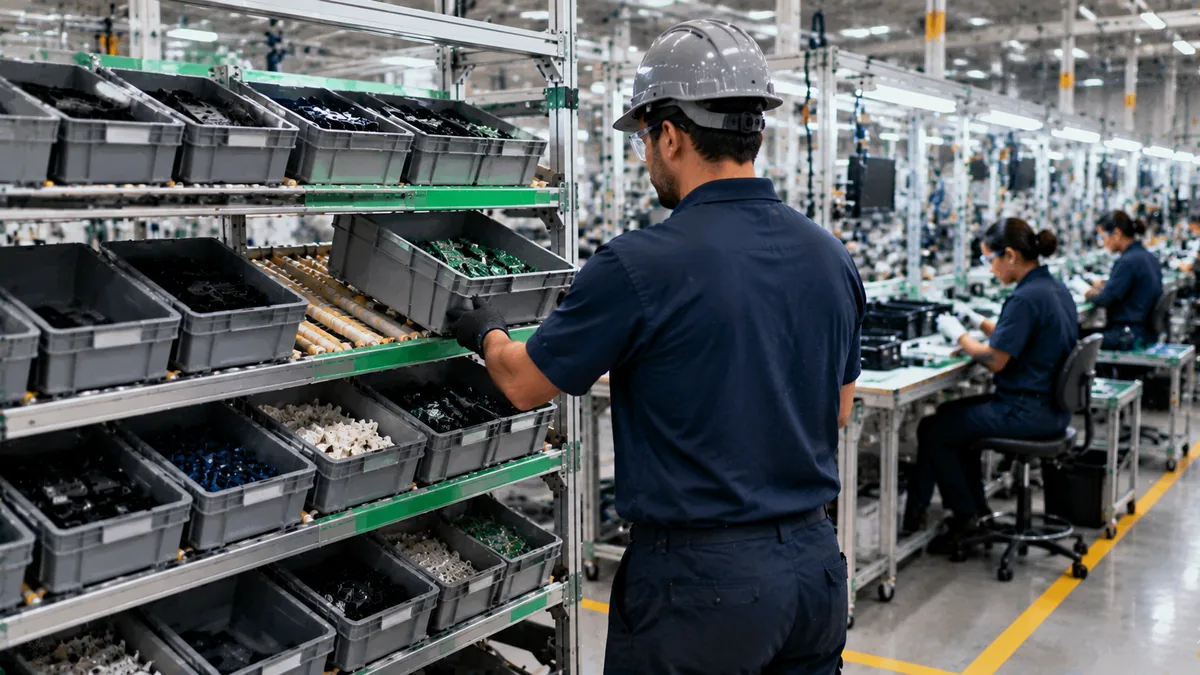
Was ist Pull-Produktion?
Bei der Pull-Produktion produziert ein Prozess erst, wenn der nachfolgende Prozess verbraucht und dies signalisiert. Der Auftrag entsteht am Ende der Kette, aus dem tatsächlichen Verbrauch, und läuft rückwärts. Niemand produziert nach Prognose oder weil die Maschine frei ist.
Taiichi Ohno entwickelte diese Logik ab den 1950er-Jahren bei Toyota, angeregt von Supermärkten, wo der Kunde mitnimmt, was er braucht, und das Regal wieder aufgefüllt wird. Sie ist die Grundlage von Just-in-Time.
In einer Push-Fabrik arbeitet jeder Prozess an seinem eigenen Plan. Das typische Ergebnis ist bekannt: Die Zerspanung liefert pünktlich, und die Montage wartet auf ein anderes Bauteil. Bei der Pull-Produktion gibt der letzte Prozess den Takt vor, und die vorgelagerten folgen. Priorität hat der Fluss des Produkts, nicht die Auslastung der Maschinen.
Pull gegenüber Push
| Aspekt | Push | Pull |
|---|---|---|
| Auslöser der Produktion | Plan und Prognose | Verbrauch des internen Kunden |
| Bestand im Prozess | Wächst ohne Grenze | Durch Regel begrenzt |
| Problem an einem Arbeitsplatz | Bleibt durch den Bestand verborgen | Zeigt sich schnell, weil der Fluss stoppt |
| Steuerung | Zentraler Fertigungsauftrag | Lokales Signal (Karte, Platz, Behälter) |
| Durchlaufzeit | Lang und schwankend | Kurz und stabiler |
| Reaktion auf Änderungen | Langsam, alles muss neu geplant werden | Schnell, der Verbrauch passt den Takt an |
Pull beseitigt die Planung nicht. Es begrenzt, was die Planung zwischen den Prozessen aufstapeln darf. Für den direkten Vergleich lesen Sie Kanban vs. Pull-Produktion.
Sehen Sie sich die Wirkung im Alltag an. Bei Push verbringt die Führungskraft den Tag damit, Brände zu löschen, die durch Überschuss und Mangel zugleich entstehen. Bei Pull macht die Bestandsgrenze aus dem Fehlen eines Bauteils ein sichtbares Ereignis, das das Team sofort mobilisiert.
Voraussetzungen für Pull
Pull ohne Vorbereitung führt zu fehlenden Teilen und Hektik. Drei Bedingungen vor dem Start:
- Geglättete Nachfrage: Spitzen und Täler erzwingen große Bestände. Die Glättung nach Menge und Mix steht unter Heijunka.
- Kleine Lose und schnelles Rüsten: Ohne beides produziert der Prozess in großen Losen, und das System klemmt. Siehe SMED.
- Stabile Qualität: Bei wenig Bestand stoppt ein schlechtes Teil den internen Kunden. Prüfung an der Quelle und Poka-Yoke sind unverzichtbar.
Fällt der Prozess häufig aus, beginnen Sie zusätzlich bei Instandhaltung und Standard. Der Pull-Fluss deckt die Probleme auf, er löst sie nicht.
Ein vierter Punkt wird oft vergessen: der Arbeitsstandard. Wenn jede Schicht anders arbeitet, schwankt die Wiederbeschaffungszeit, und der Supermarkt wird instabil. Siehe standardisierte Arbeit, bevor Sie Mengen festlegen. Prüfen Sie schließlich die Zuverlässigkeit des internen oder externen Lieferanten. Liefert er häufig verspätet, wird der Sicherheitsbestand größer und der Gewinn kleiner.
Schritte zur Einführung
- Kartieren Sie den Wertstrom und wählen Sie eine Produktfamilie. Die Anleitung steht unter VSM.
- Legen Sie fest, wo kontinuierlicher Fluss möglich ist und wo ein Supermarkt zwischen den Prozessen nötig wird.
- Richten Sie den Supermarkt ein: ein Ort mit festem Platz für jeden Artikel, Höchstmenge und Kennzeichnung.
- Wählen Sie das Nachschubsignal: Kanban-Karte, markierter Platz oder leerer Behälter. Die vollständige Technik steht im praktischen Kanban-Leitfaden.
- Dimensionieren Sie den Bestand des Supermarkts. Die Berechnung der Kartenanzahl steht unter Kanban-Dimensionierung.
- Legen Sie den Nachschubpunkt fest: den Füllstand, bei dem das Signal an den Lieferprozess geht, unter Berücksichtigung der Wiederbeschaffungszeit.
- Schulen Sie und geben Sie klare Regeln vor: Ohne Karte oder Signal wird nicht produziert.
- Beobachten und anpassen: Reduzieren Sie die Zahl der Signale, wenn die Probleme gelöst sind.
Supermarkt und Nachschubpunkt in der Praxis
Der Supermarkt wirkt als Gedächtnis des Verbrauchs. Der Kundenprozess entnimmt den Artikel. Der leere Platz oder die freigegebene Karte meldet es dem Lieferanten. Der Lieferant produziert nur, was entnommen wurde.
Der Nachschubpunkt muss abdecken, was der Kunde während der Wiederbeschaffungszeit verbraucht. Ein Behälter, dessen Auffüllung eine Stunde dauert, verlangt, dass das Signal ausgelöst wird, solange im Supermarkt noch mindestens eine Stunde Verbrauch vorhanden ist. Diese Überlegung gilt für Karte, gemalte Linie oder zwei Kisten.
Zwei einfache Beispiele helfen. Im ersten hat der Supermarkt zwei Kisten je Artikel: Wird die erste leer, signalisiert der Bediener, und der Lieferant produziert, während der Kunde die zweite verbraucht. Im zweiten begrenzt ein aufgemalter Streifen die Höchstmenge im Regal: Ist der Streifen voll, produziert der Lieferant nicht. In beiden Fällen ist die Regel sichtbar und kommt ohne Fertigungsauftrag aus.
Häufige Fehler
- Mit dem gesamten System beginnen: Beginnen Sie mit einer Familie, lernen Sie und erweitern Sie dann.
- Nachfrageschwankungen ignorieren: Ohne Glättung läuft der Supermarkt leer oder über.
- Zu viele Karten: Sie verbergen Probleme, wie bei der Push-Produktion.
- Ohne Signal produzieren: Eine Ausnahme öffnet allen den Weg.
- Keine Disziplin bei der Überprüfung: Das System veraltet und verliert den Bezug zur tatsächlichen Nachfrage.
Ein weiterer Fehler ist, Pull für Artikel mit niedriger Umschlagshäufigkeit einzusetzen, die im Supermarkt liegen bleiben. Prüfen Sie dafür die Produktion auf Auftrag. Und denken Sie daran, dass das Pull-System die Führung nicht ersetzt: Jemand muss Fehlmengen und Überbestände jede Woche verfolgen und die Mengen anpassen.
Nächster Schritt
Wählen Sie ein Prozesspaar mit Bestandsproblem oder Teilemangel. Zeichnen Sie den aktuellen Fluss auf ein Blatt, definieren Sie einen Supermarkt mit Höchstmenge und ein einfaches Nachschubsignal. Lassen Sie es zwei Wochen laufen und messen Sie den Bestand im Prozess und die Fehlmengen.
Halten Sie die auftretenden Probleme fest. Sie zeigen, was gelöst werden muss, bevor Sie das System ausweiten.
Häufige Fragen
Was ist Pull-Produktion?
Es ist das System, in dem jeder Prozess nur produziert, wenn der nachfolgende Prozess verbraucht und dies signalisiert, statt nach Prognose oder isoliertem Plan zu produzieren.
Was ist der Unterschied zwischen Pull- und Push-Produktion?
Bei Push bestimmt der Plan, was produziert wird. Bei Pull löst der tatsächliche Verbrauch die Produktion aus, und der Bestand zwischen den Prozessen ist begrenzt.
Kann jeder Prozess auf Pull umgestellt werden?
Nein. Artikel mit sehr unregelmäßiger Nachfrage, niedriger Umschlagshäufigkeit oder Einzelfertigung können andere Regeln erfordern, etwa die Produktion auf Auftrag.
Sind Kanban und Pull-Produktion dasselbe?
Nein. Kanban ist eines der Werkzeuge, um den Nachschub zu signalisieren. Die Pull-Produktion ist die Logik und kann Karten, markierte Plätze oder Behälter nutzen.
Was ist der erste Schritt zur Einführung der Pull-Produktion?
Den Wertstrom einer Produktfamilie kartieren und zwischen zwei Prozessen einen Supermarkt mit Nachschubregel festlegen.
Weiterlesen
Quellen
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- SMALLEY, A. Criando o Sistema Puxado Nivelado. Lean Institute Brasil.
- Lean Enterprise Institute. Supermarket (glossário). https://www.lean.org/lexicon-terms/supermarket/
- Lean Enterprise Institute. Just-in-Time (glossário). https://www.lean.org/lexicon-terms/just-in-time/
Zum Weiterlernen: verlässliche Quellen und Links
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten echte Pull-Produktion?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermarkt und Produktionsglättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.