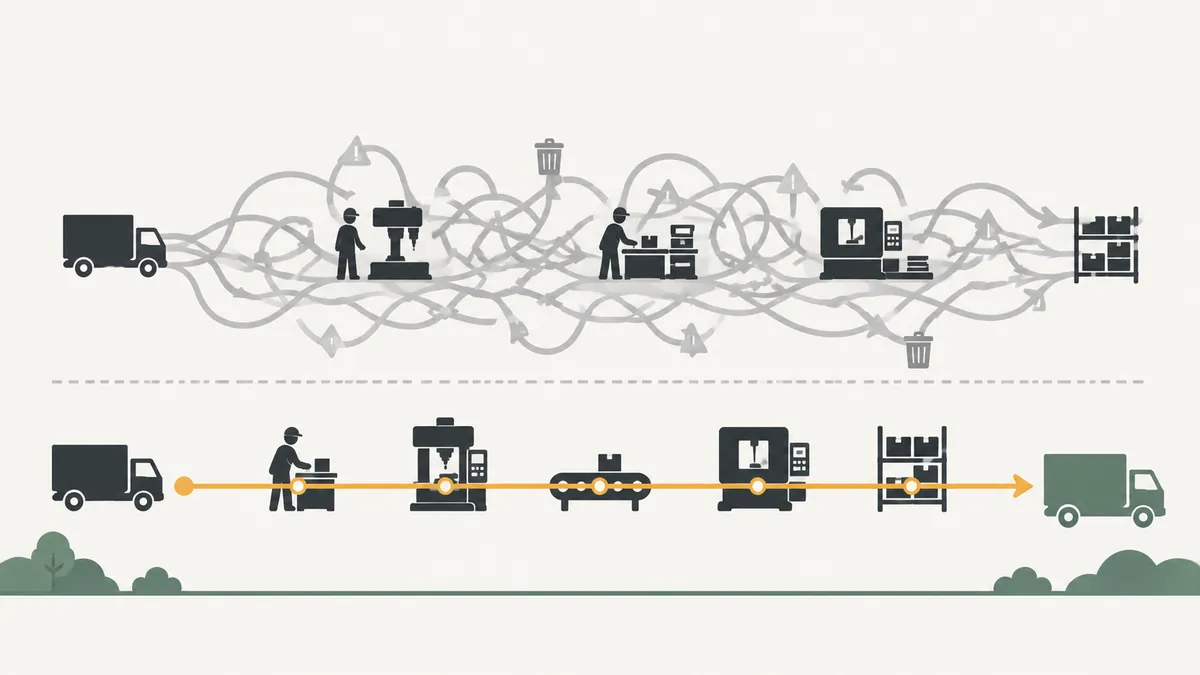
Dez cenários, uma lógica
Eliminar desperdício não é cortar custo no escuro. É identificar a perda, achar a causa e aplicar uma contramedida que impeça a volta. Os dez casos abaixo seguem sempre essa sequência.
Aviso importante: todos os cenários são ilustrativos. Foram montados para ensinar o raciocínio e não descrevem empresas reais nem resultados medidos. Adapte a causa à sua realidade antes de copiar a contramedida.
Se precisar revisar as categorias de perda, consulte os 7 desperdícios do Lean.
Visão geral dos dez cenários
| # | Cenário | Desperdício | Contramedida principal |
|---|---|---|---|
| 1 | Peças viajam entre prédios | Transporte | Aproximar processos em células |
| 2 | Semiacabado empilhado entre postos | Estoque | Limitar o estoque e puxar a produção |
| 3 | Operador busca ferramenta | Movimentação | Organizar o posto com 5S |
| 4 | Máquina aguardando setup demorado | Espera | Reduzir o tempo de troca |
| 5 | Lotes grandes por conveniência | Superprodução | Produzir conforme a demanda |
| 6 | Acabamento além da exigência | Superprocessamento | Alinhar com a especificação |
| 7 | Defeito descoberto no fim da linha | Defeitos | Prevenir na origem |
| 8 | Sugestões que não recebem resposta | Talento não utilizado | Rito de resposta rápida |
| 9 | Relatório conferido três vezes | Superprocessamento | Eliminar conferências redundantes |
| 10 | Paradas de máquina sem registro | Espera | Registrar e tratar a causa |
Cenários 1 a 5: fluxo físico
1. Peças viajam entre prédios
Desperdício: transporte. Causa: layout organizado por departamentos, não por produto. Contramedida: reorganizar em células, como em arranjo físico por produto.
2. Semiacabado empilhado entre postos
Desperdício: estoque. Causa: cada posto produz no seu ritmo, sem sinal de consumo. Contramedida: definir limite de peças entre postos e usar kanban para autorizar a produção.
3. Operador busca ferramenta
Desperdício: movimentação. Causa: ferramentas sem endereço fixo. Contramedida: sombra de ferramenta e posição definida no posto, base do 5S.
4. Máquina aguardando setup demorado
Desperdício: espera. Causa: tarefas de preparação feitas com a máquina parada. Contramedida: separar o que pode ser feito com a máquina rodando, conforme o método de troca rápida.
5. Lotes grandes por conveniência
Desperdício: superprodução. Causa: setup caro estimula lote grande. Contramedida: reduzir o setup, depois diminuir o lote e produzir no ritmo do takt time.
Cenários 6 a 10: informação e pessoas
6. Acabamento além da exigência
Desperdício: superprocessamento. Causa: hábito antigo sem revisão da especificação. Contramedida: confirmar com o cliente o que ele valoriza e reescrever a instrução de trabalho.
7. Defeito descoberto no fim da linha
Desperdício: defeitos. Causa: inspeção só no final. Contramedida: dispositivos de prevenção, como no poka-yoke, e parada da linha quando surge a anomalia, princípio do jidoka.
8. Sugestões que não recebem resposta
Desperdício: talento não utilizado. Causa: nenhum responsável pela triagem. Contramedida: um quadro de ideias com dono e prazo de resposta de poucos dias.
9. Relatório conferido três vezes
Desperdício: superprocessamento administrativo. Causa: desconfiança do dado de origem. Contramedida: corrigir a fonte e manter uma única conferência.
10. Paradas de máquina sem registro
Desperdício: espera. Causa: ninguém anota motivo nem duração. Contramedida: folha simples de apontamento e análise semanal com os 5 Porquês.
O padrão por trás dos dez cenários
Releia os casos e note três repetições:
- A contramedida quase nunca é comprar equipamento. Ela é mudar método, layout ou regra.
- A causa raiz fica em uma decisão antiga, não no operador.
- Sem padrão e sem acompanhamento, o desperdício volta em poucos meses.
Por isso, depois de aplicar a contramedida, escreva o novo padrão e escolha um indicador simples para vigiar. O trabalho padronizado é o lugar onde o ganho fica registrado.
Há ainda um quarto ponto: quase todo cenário começa com alguém dizendo que aquilo sempre foi assim. A pergunta que destrava o raciocínio é simples: quem se beneficia dessa etapa? Se a resposta for ninguém, a etapa é candidata a sair do processo.
Outro cuidado é não confundir ocupação com produtividade. Um posto sempre ocupado pode estar produzindo estoque, retrabalho ou documentos que ninguém lê. O que importa é o fluxo de produto que o cliente aceita, no prazo combinado.
Como escolher por onde começar
Nem todo desperdício merece ataque imediato. Uma ordem prática:
- Liste as perdas observadas no fluxo.
- Dê nota de 1 a 5 para impacto no cliente e outra de 1 a 5 para facilidade de resolver.
- Multiplique as duas notas. Uma perda com impacto 4 e facilidade 5 vale 20 pontos.
- Comece pelas de maior pontuação e programe as demais.
Esse cálculo é um critério de apoio, não uma ciência exata. Serve para a equipe discutir prioridades com os mesmos números. Veja a técnica de Pareto se houver dados de frequência.
Um exemplo numérico ilustrativo ajuda. Suponha três perdas: estoque entre postos (impacto 3, facilidade 4), defeito no fim da linha (impacto 5, facilidade 2) e busca de ferramenta (impacto 2, facilidade 5). Os produtos são 12, 10 e 10. O estoque entre postos vem primeiro, e as outras duas empatam. No empate, prefira a de maior impacto no cliente, que é o defeito, mas atribua um responsável com prazo mais longo, já que a facilidade é baixa.
Não esqueça de revisar a lista a cada ciclo. Resolver uma perda muda o peso das demais.
Próximo passo
Pegue o cenário mais parecido com a sua fábrica e aplique o roteiro: perda, causa, contramedida, padrão e indicador. Faça isso em um único posto antes de espalhar para a planta.
Para ampliar o olhar, veja o artigo sobre os 8 desperdícios da manufatura e o guia de identificação de perdas.
Perguntas frequentes
Os exemplos do artigo são casos reais?
Não. São cenários ilustrativos, montados para ensinar a sequência desperdício, causa e contramedida.
Qual desperdício costuma ser o mais difícil de eliminar?
O defeito e a superprodução, porque dependem de mudar hábitos e processos, não só de reorganizar o espaço.
Preciso comprar tecnologia para eliminar desperdícios?
Na maioria dos casos, não. Método, layout e regras de trabalho resolvem boa parte das perdas.
Como evitar que o desperdício volte?
Registre o novo padrão, treine a equipe e acompanhe um indicador simples do posto.
Continue estudando
Fontes
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- WOMACK, J.; JONES, D. A Mentalidade Enxuta nas Empresas. Rio de Janeiro: Elsevier.
- Lean Enterprise Institute. Lean Lexicon: Waste. https://www.lean.org/lexicon-terms/waste/
Quer as ferramentas prontas para usar?
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.