MTMと既定時間標準法とは
既定時間標準法は、基本動作ごとに表の値を足し合わせることで、ストップウォッチを使わずに手作業の時間を見積もる手法です。最もよく知られているのがMTM(Methods-Time Measurement)で、作業を「手を伸ばす・つかむ・運ぶ・位置を決める・離す」に分解し、TMU(time measurement units)で時間を合計します。
MTMはMaynard、Stegemerten、Schwabによって開発され、1948年に発表されました。表の値はすでに標準的なペースで働く熟練作業者に対応しているため、時間研究にあるようなレイティング(ペース評価)の手順はありません。
TMUの単位と基本動作
TMUは、表に小数が出ないように選ばれた、1時間の一部です。
1 TMU = 0.00001 時間 = 0.036 秒 | 1秒 = 27.8 TMU | 100,000 TMU = 1時間
MTM-1の基本動作は次のとおりです。
- 到達(R):手をある点まで動かす。時間は距離と到達の種類で決まる。
- つかむ(G):物を握る。大きさ、形、近くに別の物があるかどうかで決まる。
- 運ぶ(M):物を別の場所へ運ぶ。距離と重さで決まる。
- 位置決め(P):物をはめ込む。すき間、対称性、扱いやすさで決まる。
- 離す(RL):手を開いて放す。
- 回す(T)、押しつける(AP)、はずす(D):抵抗やトルクを伴う動作。
- 目・体・脚の動作:視線の合わせ、かがみ、歩行、着座。
クラスと距離の組み合わせごとに、公式の表に値があります。下の例題の値は説明用です。実際の研究では、お住まいの国のMTM協会のライセンス表を使ってください。
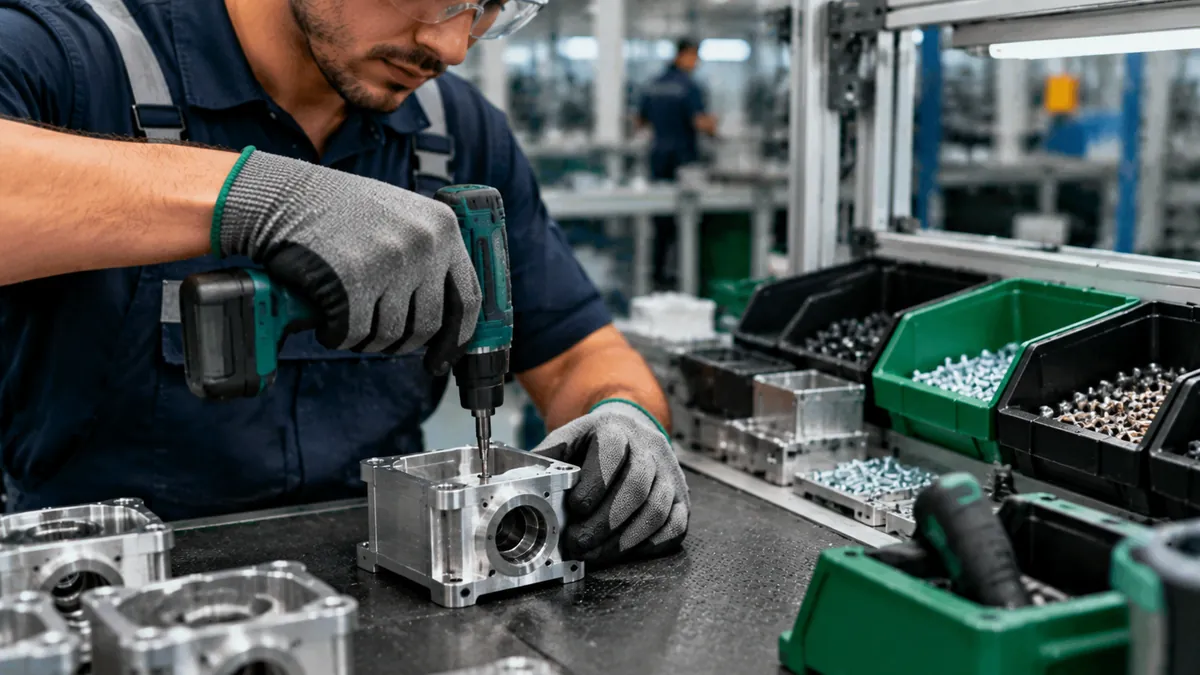
例題:ネジ4本とラベル1枚でハウジングを組み立てる
手組み立てステーションを想定した、説明用のTMU値による架空の例です。
| 要素 | 回数 | 1回あたりのTMU | TMU合計 |
|---|---|---|---|
| ハウジングに手を伸ばしてつかむ | 1 | 16 | 16 |
| 治具へ運んで位置決めする | 1 | 30 | 30 |
| ネジを取って位置決めする | 4 | 38 | 152 |
| ドライバーを取る | 1 | 14 | 14 |
| ネジを締める | 4 | 22 | 88 |
| ドライバーを戻す | 1 | 10 | 10 |
| ラベルを取って貼る | 1 | 45 | 45 |
| 組立品を箱へ運んで離す | 1 | 26 | 26 |
| 合計 | 381 |
合計の確認:16 + 30 + 152 + 14 + 88 + 10 + 45 + 26 = 381 TMU。換算すると次のとおりです。
381 TMU × 0.036 秒 = 13.7 秒(正味時間)
MTMには、用達、疲労、避けられない遅れは含まれません。余裕率を15%(例としての値で、会社ごとに決めます)とすると、
標準時間 = 13.716 秒 × 1.15 = 15.8 秒
1シフトの利用可能時間27,000秒(7.5時間)では、ステーションは27,000 ÷ 15.77 = 1,711個(整数)を作れます。1日の需要が1,500個なら、タクトタイムは27,000 ÷ 1,500 = 18秒です。標準時間15.8秒はタクトに収まり、負荷率は15.77 ÷ 18 = 87.6%になります。
MTMの種類
- MTM-1:最も詳細な基本システム。短く繰り返しの多いサイクルや、他のレベル用のデータづくりに向く。
- MTM-2:動作をより大きなまとまりにして、分析は速いが精度は下がる。
- MTM-UAS:中・大量生産向けの汎用分析システムで、欧州の自動車分野でよく使われる。
- MTM-MEK:単品生産や小ロット向け。
まとめ方が粗いレベルほど、分析は速くなり、詳細さは下がります。ロットの大きさとサイクルの長さでレベルを選びます。
MTMかストップウォッチか
| 基準 | MTM | ストップウォッチによる時間研究 |
|---|---|---|
| 工程が動いている必要 | なし。設計中のステーションにも使える | あり |
| ペース評価 | なし。時間はすでに正味時間 | あり(主観的) |
| 分析の手間 | 大きい:MTMの訓練が必要 | 中程度 |
| 導入前に方法を比較できるか | できる | できない |
| 機械時間・工程時間を含むか | 含まない。手作業のみ | 含む。サイクル全体 |
両者は補い合います。MTMは新しい方法の手作業時間を定め、時間研究は現場でそれを検証します。
手順:ステップごとの進め方
- 方法を定義する:順序、部品と工具の位置、左手と右手。
- 基本動作に、手ごとに分解する。
- 各動作のクラス、距離、重さを表から選ぶ。
- TMUを合計する。もう一方の手と同時に行われる動作は除く(長いほうが決める)。
- 秒に換算し、余裕率を加える。
- タクトと比べ、レイアウトと方法を調整して計算し直す。結果は作業組合せ票やラインバランシングに使う。
MTMは動作を一つずつ見るため、人間工学的な改善点も見つかります。遠い到達、体幹のひねり、難しい位置決めなどです。
よくある間違いと限界
- 記憶やライセンスのない表の値を使い、公式のものとして扱う。
- 余裕率を忘れる:MTMの時間は正味時間であり、標準時間ではない。
- 同時に行われる部分があるのに、両手の動作を足してしまう。
- 実際に行われていない方法を分析し、訓練なしで作業者が結果を出せると期待する。
- MTMを機械作業、頭脳作業、判断作業に当てはめる:対象は手作業の動作である。
- 実際の時間を押し上げる部品のばらつきや材料の品質を無視する。
よくある質問
MTMとは何の略ですか?
Methods-Time Measurementの略で、基本動作から手作業の時間を見積もる既定時間標準法の一つです。
1 TMUはどのくらいですか?
0.00001時間、つまり0.036秒です。したがって1秒は27.8 TMUです。
MTMにストップウォッチは必要ですか?
いいえ。時間は表から求めるので、ステーションが存在する前から時間を見積もれます。
MTMには余裕率が含まれますか?
いいえ。値は標準的なペースに対応しているので、用達、疲労、遅れの余裕を加えてください。
MTM-1とMTM-2の違いは何ですか?
MTM-1は基本動作を一つずつ分析するので詳細です。MTM-2は動作をまとめるので速く分析できますが、精度は下がります。
公式の表は誰が使えますか?
各国のMTM協会からライセンスを受けた、訓練を受けた実務者です。この記事は計算を学ぶための説明用の値だけを使っています。
参考文献
- MAYNARD, H. B.; STEGEMERTEN, G. J.; SCHWAB, J. L. Methods-Time Measurement. McGraw-Hill, 1948.
- NIEBEL, B. W.; FREIVALDS, A. Methods, Standards, and Work Design. McGraw-Hill.
- BARNES, R. M. Motion and Time Study: Design and Measurement of Work. Wiley.
- ZANDIN, K. B. MOST Work Measurement Systems. CRC Press.
特記のない限り、参考文献は英語です。

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。