MTM và các hệ thống thời gian xác định trước là gì
Hệ thống thời gian xác định trước ước tính thời gian của một công việc thủ công bằng cách cộng các giá trị trong bảng cho từng động tác cơ bản, không dùng đồng hồ bấm giờ. MTM (Methods-Time Measurement) là hệ thống được biết đến nhiều nhất: công việc được chia thành với tay, nắm, di chuyển, định vị và thả, rồi cộng thời gian theo TMU (time measurement units).
MTM do Maynard, Stegemerten và Schwab phát triển và được công bố năm 1948. Giá trị trong bảng đã tương ứng với người vận hành có tay nghề ở nhịp độ bình thường, nên không có bước đánh giá nhịp độ như trong nghiên cứu thời gian.
Đơn vị TMU và các động tác cơ bản
TMU là một phần của giờ, được chọn để bảng không phải dùng số thập phân:
1 TMU = 0,00001 giờ = 0,036 giây | 1 giây = 27,8 TMU | 100.000 TMU = 1 giờ
Trong MTM-1, các động tác cơ bản là:
- Với tới (R): đưa tay đến một điểm. Thời gian phụ thuộc vào khoảng cách và kiểu với tới.
- Nắm (G): cầm lấy vật. Phụ thuộc vào kích thước, hình dạng và việc có vật khác ở gần hay không.
- Di chuyển (M): mang vật sang chỗ khác, theo khoảng cách và trọng lượng.
- Định vị (P): lắp vật vào đúng chỗ, theo khe hở, tính đối xứng và độ dễ xử lý.
- Thả (RL): mở tay và buông.
- Xoay (T), ép (AP) và tháo ra (D): các động tác có lực cản hoặc mô-men.
- Động tác của mắt, thân và chân: tập trung nhìn, cúi người, đi, ngồi.
Mỗi tổ hợp giữa loại và khoảng cách có một giá trị trong bảng chính thức. Các giá trị trong ví dụ dưới đây chỉ mang tính minh họa; với nghiên cứu thực tế, hãy dùng bảng có bản quyền của hiệp hội MTM ở nước bạn.
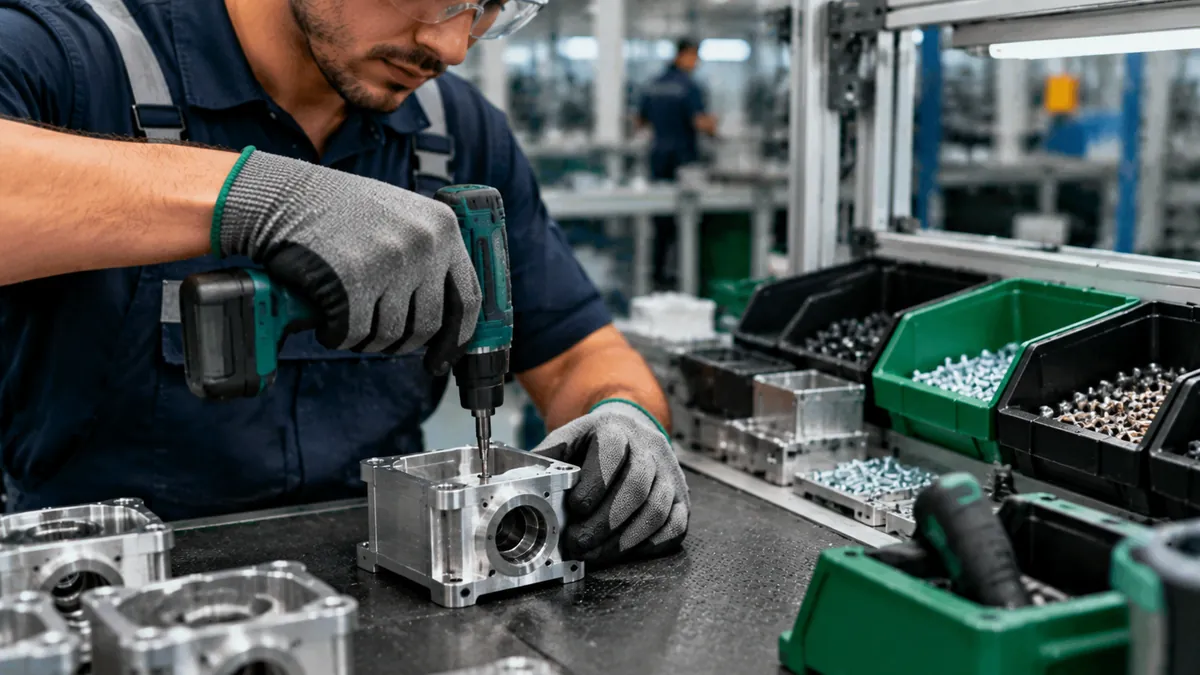
Ví dụ: lắp một vỏ máy với 4 vít và một nhãn
Ví dụ giả định với giá trị TMU minh họa cho một trạm lắp ráp thủ công:
| Thành phần | Số lần | TMU mỗi lần | TMU tổng |
|---|---|---|---|
| Với tay lấy và nắm vỏ máy | 1 | 16 | 16 |
| Di chuyển và định vị vào đồ gá | 1 | 30 | 30 |
| Lấy và định vị vít | 4 | 38 | 152 |
| Lấy tua vít | 1 | 14 | 14 |
| Siết vít | 4 | 22 | 88 |
| Đặt tua vít lại | 1 | 10 | 10 |
| Lấy và dán nhãn | 1 | 45 | 45 |
| Chuyển cụm lắp vào hộp và thả | 1 | 26 | 26 |
| Tổng | 381 |
Tổng đã kiểm tra: 16 + 30 + 152 + 14 + 88 + 10 + 45 + 26 = 381 TMU. Quy đổi:
381 TMU × 0,036 giây = 13,7 giây (thời gian bình thường)
MTM không bao gồm nhu cầu cá nhân, mệt mỏi và các độ trễ không tránh khỏi. Với phần cho phép 15% (số ví dụ; mỗi công ty tự quy định):
thời gian chuẩn = 13,716 giây × 1,15 = 15,8 giây
Trong 27.000 giây khả dụng mỗi ca (7,5 giờ), trạm làm được 27.000 ÷ 15,77 = 1.711 chi tiết nguyên. Với nhu cầu 1.500 chi tiết mỗi ngày, takt time là 27.000 ÷ 1.500 = 18 giây. Thời gian chuẩn 15,8 giây nằm trong takt, với mức tải 15,77 ÷ 18 = 87,6%.
Các biến thể của MTM
- MTM-1: hệ thống cơ bản, chi tiết nhất. Phù hợp với chu kỳ ngắn, lặp lại và để xây dựng dữ liệu cho các cấp khác.
- MTM-2: gộp các động tác thành khối lớn hơn, phân tích nhanh hơn nhưng độ chính xác thấp hơn.
- MTM-UAS: hệ thống phân tích phổ quát cho sản xuất loạt vừa và lớn, phổ biến trong ngành ô tô châu Âu.
- MTM-MEK: dành cho sản xuất đơn chiếc và loạt nhỏ.
Cấp càng gộp thì phân tích càng nhanh và càng ít chi tiết. Chọn cấp theo quy mô loạt và độ dài chu kỳ.
MTM hay đồng hồ bấm giờ?
| Tiêu chí | MTM | Nghiên cứu bằng đồng hồ bấm giờ |
|---|---|---|
| Cần quy trình đang chạy | Không, dùng được cho trạm còn đang thiết kế | Có |
| Đánh giá nhịp độ | Không, thời gian đã là bình thường | Có, mang tính chủ quan |
| Công sức phân tích | Cao: cần được đào tạo MTM | Trung bình |
| So sánh phương pháp trước khi áp dụng | Có | Không |
| Bao gồm thời gian máy và quy trình | Không, chỉ công việc thủ công | Có, toàn bộ chu kỳ |
Hai cách bổ trợ cho nhau: MTM xác lập thời gian thủ công của phương pháp mới; nghiên cứu thời gian xác nhận nó tại xưởng.
Cách áp dụng, từng bước
- Xác định phương pháp: trình tự, vị trí linh kiện và dụng cụ, tay trái và tay phải.
- Chia thành các động tác cơ bản, từng tay một.
- Chọn loại, khoảng cách và trọng lượng của từng động tác trong bảng.
- Cộng TMU, loại bỏ các động tác diễn ra đồng thời với động tác của tay kia (động tác dài hơn quyết định).
- Quy đổi sang giây và cộng phần cho phép.
- So sánh với takt, điều chỉnh bố trí và phương pháp rồi tính lại. Dùng kết quả trong bảng kết hợp công việc chuẩn và trong cân bằng chuyền.
Vì MTM xem xét từng động tác, nó cũng chỉ ra những cải thiện về công thái học: với tay xa, xoay thân và định vị khó.
Lỗi thường gặp và giới hạn
- Dùng giá trị theo trí nhớ hoặc từ bảng không có bản quyền rồi coi là chính thức.
- Quên phần cho phép: thời gian MTM là thời gian bình thường, không phải thời gian chuẩn.
- Cộng động tác của cả hai tay trong khi một phần diễn ra đồng thời.
- Phân tích một phương pháp không phải là phương pháp đang thực hành rồi mong người vận hành đạt kết quả mà không được đào tạo.
- Áp dụng MTM cho công việc máy, trí óc hay ra quyết định: hệ thống này chỉ bao gồm động tác thủ công.
- Bỏ qua sự biến động của chi tiết và chất lượng vật liệu, vốn làm tăng thời gian thực tế.
Câu hỏi thường gặp
MTM là viết tắt của gì?
Methods-Time Measurement, một hệ thống thời gian xác định trước dùng để ước tính thời gian thủ công từ các động tác cơ bản.
1 TMU bằng bao nhiêu?
0,00001 giờ, tức 0,036 giây. Như vậy 1 giây bằng 27,8 TMU.
Dùng MTM có cần đồng hồ bấm giờ không?
Không. Thời gian lấy từ bảng, nên có thể ước tính thời gian của một trạm trước khi trạm đó tồn tại.
MTM có bao gồm phần cho phép không?
Không. Giá trị tương ứng nhịp độ bình thường; cần cộng thêm phần cho phép cho nhu cầu cá nhân, mệt mỏi và độ trễ.
MTM-1 khác MTM-2 thế nào?
MTM-1 phân tích từng động tác cơ bản và chi tiết hơn. MTM-2 gộp các động tác, nhanh hơn nhưng kém chính xác hơn.
Ai được dùng bảng chính thức?
Những người hành nghề đã được đào tạo và cấp phép bởi hiệp hội MTM của nước mình. Bài viết này chỉ dùng giá trị minh họa để dạy cách tính.
Nguồn tham khảo
- MAYNARD, H. B.; STEGEMERTEN, G. J.; SCHWAB, J. L. Methods-Time Measurement. McGraw-Hill, 1948.
- NIEBEL, B. W.; FREIVALDS, A. Methods, Standards, and Work Design. McGraw-Hill.
- BARNES, R. M. Motion and Time Study: Design and Measurement of Work. Wiley.
- ZANDIN, K. B. MOST Work Measurement Systems. CRC Press.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.


