- Ce que signifient muda, mura et muri
- Les 3 M côte à côte
- Muda de type 1 et de type 2
- Comment les trois s'alimentent
- Exemple chiffré : une semaine irrégulière
- Muda, mura et muri dans d'autres contextes
- Repérer chaque M dans votre zone
- Les contre-mesures typiques pour chaque M
- Erreurs courantes
- Questions fréquentes
Ce que signifient muda, mura et muri
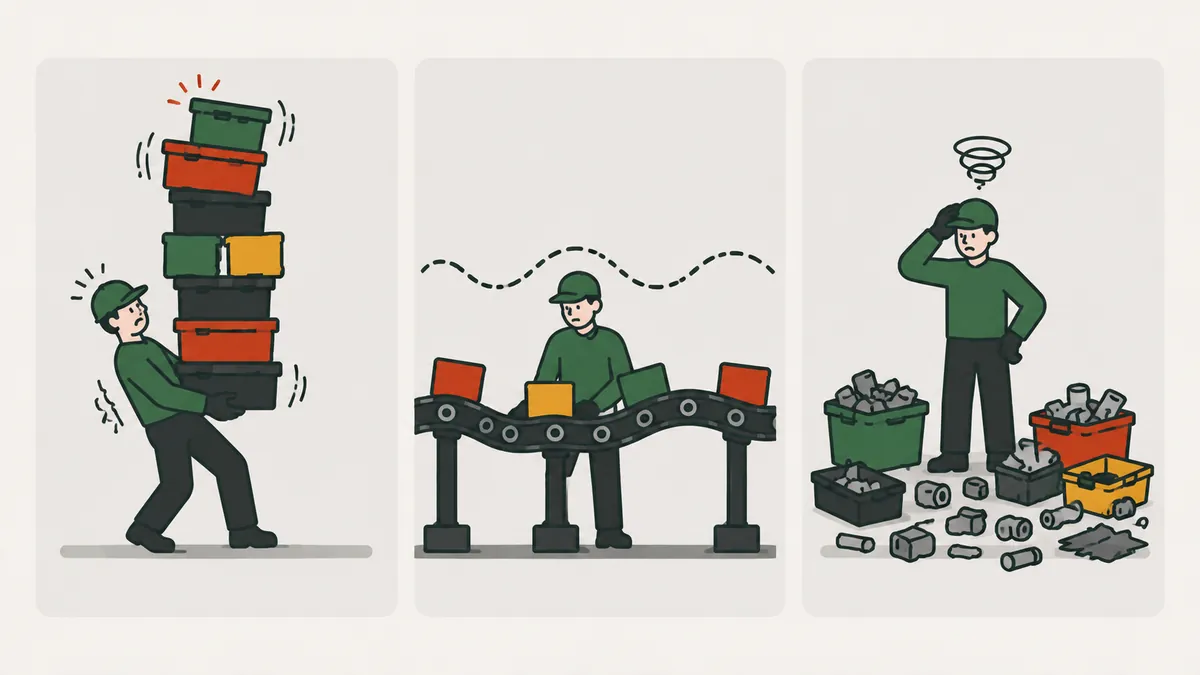
Muda, mura et muri sont trois mots japonais utilisés dans le Système de production Toyota pour les trois sortes de pertes qui gênent le bon travail : le gaspillage, l'irrégularité et la surcharge. Les praticiens du Lean les appellent les 3 M.
Si vous ne connaissez que le muda, vous ne voyez qu'un tiers du tableau. Les trois vont ensemble, et supprimer seulement le gaspillage visible déplace souvent la perte ailleurs dans le processus. Ce guide définit chaque terme, montre comment l'un alimente l'autre, déroule un exemple chiffré et propose par où commencer.
Les 3 M côte à côte
| Terme | Sens | À quoi ça ressemble | Exemple |
|---|---|---|---|
| Muda | Gaspillage : toute activité qui consomme des ressources sans créer de valeur pour le client | Attente, stock dormant, reprises, mouvements inutiles | Pièces déplacées plusieurs fois entre les opérations |
| Mura | Irrégularité : variation du volume ou du rythme de travail | Jours de pointe suivis de jours creux, files d'attente qui apparaissent et disparaissent | Début de mois lent et coup de collier à la fin |
| Muri | Surcharge : pousser les personnes ou les équipements au-delà de leurs limites naturelles | Heures supplémentaires récurrentes, machines au-dessus de la vitesse nominale, postures pénibles | Équipement poussé pour rattraper un démarrage tardif |
Chaque M a un symptôme différent, donc une contre-mesure différente. Un tableau d'objectifs quotidiens ne corrige pas la surcharge, et une campagne 5S ne corrige pas des commandes qui arrivent par vagues.
Muda de type 1 et de type 2
Le Lean Enterprise Institute (LEI) répartit le muda en deux groupes pour aider à prioriser.
- Type 1 : activités sans valeur ajoutée qui ne peuvent pas être supprimées tout de suite. L'exemple classique est la reprise après une cabine de peinture, nécessaire tant que le processus de peinture ne livre pas la finition seul.
- Type 2 : activités qui peuvent être supprimées rapidement par le kaizen, comme déplacer des produits et des stocks plusieurs fois entre les étapes.
Le type 2 est le gain rapide. Le type 1 demande un projet et un investissement. Les catégories classiques de gaspillage, comme l'attente, le transport et la surproduction, sont traitées dans les 7 gaspillages du lean. Beaucoup d'auteurs en listent huit, en ajoutant le talent inexploité. C'est une façon pratique d'organiser la liste, pas une règle unique.
Comment les trois s'alimentent
Les 3 M forment une boucle. Une demande irrégulière (mura) crée des semaines de course, avec des heures supplémentaires et des machines poussées (muri). La surcharge cause des pannes, des erreurs et des reprises, qui sont du gaspillage (muda). Et pour se protéger des à-coups, l'usine constitue des stocks, qui sont aussi du muda.
C'est pourquoi s'attaquer seulement au muda donne souvent des résultats éphémères. Retirer du gaspillage d'un processus irrégulier et surchargé crée de nouveaux problèmes ailleurs. Le bon geste est souvent de commencer par le mura et de lisser la charge avec le heijunka, car cela réduit en même temps la surcharge et une bonne part du gaspillage.
Le muri n'est pas qu'une question de machines. Chez les personnes, il se manifeste par une précipitation constante, un effort physique répétitif, des postures pénibles et des journées prolongées, avec des conséquences sur la sécurité, la qualité et le turnover. Sur les équipements, il se manifeste par une marche au-dessus de la vitesse nominale, une maintenance différée et des réglages improvisés pour rattraper le temps perdu. Dans les deux cas, le coût arrive plus tard, sous forme de blessure, de défaut ou de panne, et il ne tombe presque jamais dans les comptes du jour où la pression a été appliquée.
Le mura, lui, vient de causes bien connues : commandes regroupées en fin de mois par les objectifs commerciaux, grands lots qui libèrent le travail par vagues, ruptures de matière qui retardent le démarrage et absentéisme sans plan de remplacement. Parler de ce schéma avec les ventes et la planification est en général plus efficace que d'adapter l'usine à chaque pic.
Exemple chiffré : une semaine irrégulière
Exemple illustratif. Une cellule fabrique 100 unités par jour sur un poste de 8 heures, soit 12,5 unités par heure (100 ÷ 8). Les commandes de la semaine totalisent 500 unités, à livrer vendredi, mais elles arrivent de façon irrégulière. La production suit les commandes au fil de l'eau.
| Jour | Commandes | Charge / capacité | Heures sup. (muri) | Capacité inutilisée (muda) |
|---|---|---|---|---|
| Lundi | 160 | 160 % | 4,8 h | 0,0 h |
| Mardi | 140 | 140 % | 3,2 h | 0,0 h |
| Mercredi | 100 | 100 % | 0,0 h | 0,0 h |
| Jeudi | 60 | 60 % | 0,0 h | 3,2 h |
| Vendredi | 40 | 40 % | 0,0 h | 4,8 h |
| Semaine | 500 | moyenne de 100 par jour | 8,0 h | 8,0 h |
Le calcul : lundi, (160 − 100) ÷ 12,5 = 4,8 h d'heures supplémentaires. Mardi, (140 − 100) ÷ 12,5 = 3,2 h. Jeudi, (100 − 60) ÷ 12,5 = 3,2 h d'inactivité. Vendredi, (100 − 40) ÷ 12,5 = 4,8 h d'inactivité. La même semaine porte 8,0 h de surcharge et 8,0 h de capacité inutilisée. Le rapport entre le pic (160) et la moyenne (100) est de 1,6.
Lisser : si les commandes sont lancées en atelier à raison de 100 unités par jour, les heures supplémentaires tombent à 0,0 h, tout comme l'inactivité. Les commandes du lundi et du mardi attendent dans une file qui ne dépasse jamais 100 unités (60 le lundi, 100 le mardi et le mercredi, 60 le jeudi, 0 le vendredi), et tout est expédié vendredi. Le lissage ne marche que si l'échéance permet cette attente. Si le client exige le pic le jour même, la réponse est un petit stock de produits finis, dimensionné volontairement.
Muda, mura et muri dans d'autres contextes
La logique de l'exemple vaut aussi hors de la cellule de production. Trois situations illustratives :
- Usinage : l'ordonnancement lance toutes les commandes longues en début de semaine (mura). Le service fait tourner les machines à leur limite sans temps pour la maintenance de base (muri). Jeudi, une panne laisse des pièces en attente de la machine (muda).
- Expédition : tous les camions arrivent à 16 h (mura). Les préparateurs se précipitent, les erreurs de comptage augmentent, tout comme la pression sur l'équipe (muri). Les erreurs produisent des retours et des reprises (muda).
- Bureau : les demandes d'achat sont approuvées en lot le vendredi (mura). L'acheteur traite la pile dans la précipitation (muri) et refait des devis faute de données (muda).
Dans tous les cas, le point de départ est le même : mesurer le rythme du travail sur la journée et la semaine avant de chasser le gaspillage.
Repérer chaque M dans votre zone
- Muri d'abord : demandez aux opérateurs où le travail est surchargé physiquement ou mentalement. Cherchez les heures supplémentaires récurrentes, les machines au-dessus de la vitesse nominale et les plaintes de fatigue.
- Mura ensuite : relevez la production par jour, ou par heure, pendant quatre semaines. Les pics et les creux révèlent l'irrégularité des commandes, de l'ordonnancement ou des effectifs.
- Muda en dernier : observez un cycle complet sur place, lors d'un gemba walk, et marquez tout ce qui ne transforme pas le produit.
L'ordre est voulu. Le muri et le mura pointent des causes ; le muda en est en grande partie la conséquence. Le takt time aide à comparer le rythme de la demande à celui de la production.
Notez aussi ce que les chiffres ne montrent pas. Pendant la visite, demandez à chaque personne ce qui gêne son travail aujourd'hui et consignez les réponses par M. Quelques visites suffisent pour voir apparaître des régularités : le même point d'attente, la même heure de rush, le même poste toujours en retard.
Les contre-mesures typiques pour chaque M
| Perte | Ce qu'il faut attaquer | Outils courants |
|---|---|---|
| Muda | Attente, stocks, mouvements, reprises | 5S, flux continu, kanban, cartographie de la chaîne de valeur |
| Mura | Variations de volume et de mix | Heijunka, takt time, discussion avec les ventes sur le profil des commandes |
| Muri | Charge supérieure à ce que les personnes et les machines peuvent soutenir | Travail standardisé, équilibrage de ligne, ergonomie, TPM |
Le kanban aide à plafonner les stocks et à tirer le travail au rythme du client. Le travail standardisé fixe une charge qu'une personne peut tenir. C'est l'action conjointe sur les trois fronts qui conserve le gain.
Erreurs courantes
- S'attaquer au seul muda en ignorant le mura qui le produit.
- Réduire les effectifs pour supprimer le gaspillage et créer de la surcharge pour ceux qui restent.
- Confondre lissage et production pour stock. Le lissage répartit la charge ; tout tampon est dimensionné volontairement.
- Ne suivre que la moyenne mensuelle et pas la variation quotidienne.
- Considérer les heures supplémentaires comme normales alors qu'elles signalent du muri.
- Transformer le diagnostic des 3 M en audit des personnes. Le but est de voir le processus ; ceux qui le font tourner sont la meilleure source d'information et doivent se sentir en sécurité pour signaler la surcharge.
Prochaine étape : choisissez un processus et relevez la production quotidienne pendant quatre semaines. Calculez le rapport entre le pic et la moyenne : plus il est élevé, plus il y a d'irrégularité à investiguer. Demandez aux personnes qui font tourner le processus où se trouve la surcharge, et seulement ensuite listez les gaspillages. Commencez par l'irrégularité et suivez les heures supplémentaires, qui doivent baisser à mesure que la charge se lisse.
Fixez une contre-mesure par M et un indicateur pour chacune : heures supplémentaires par semaine (muri), rapport pic/moyenne (mura) et temps d'attente entre étapes (muda). Révisez chaque semaine, debout devant le tableau, et n'étendez à un autre processus que lorsque les trois indicateurs sont stables.
Questions fréquentes
Que signifient muda, mura et muri ?
Ce sont des termes japonais du Système de production Toyota : muda est le gaspillage, mura l'irrégularité et muri la surcharge. Ensemble, ce sont les 3 M.
Quelle différence entre mura et muri ?
Le mura est la variation du rythme ou du volume de travail. Le muri consiste à demander aux personnes ou aux équipements plus que leur limite naturelle. Le mura cause souvent du muri.
Quelle différence entre muda de type 1 et de type 2 ?
Le type 1 n'ajoute pas de valeur mais ne peut pas être supprimé tout de suite. Le type 2 peut l'être rapidement par le kaizen.
Par quoi commencer : muda, mura ou muri ?
Souvent par le mura, car lisser la charge réduit la surcharge et une partie du gaspillage. Le diagnostic doit toutefois examiner les trois.
Le muda est-il la même chose que les 7 gaspillages ?
Les 7 gaspillages sont les catégories classiques du muda. Le muda couvre toute activité qui consomme des ressources sans créer de valeur pour le client.
Les heures supplémentaires sont-elles un signe de muri ?
Des heures supplémentaires récurrentes sont un signe typique de surcharge. Occasionnelles, elles peuvent être un choix assumé ; en routine, elles indiquent un manque de capacité ou une charge mal répartie.
Lisser la production exige-t-il des stocks ?
Pas toujours. Si l'échéance le permet, les commandes attendent dans une file et partent quand même à l'heure. Quand le client veut le pic le jour même, un petit tampon de produits finis peut être nécessaire.
Sources
- Lean Enterprise Institute. Waste. Lean Lexicon. https://www.lean.org/lexicon-terms/waste/
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.