- Un chronomètre à côté de la jonction
- Les gaspillages du Lean vus à travers une connexion
- Poka-yoke : quand le composant empêche l'erreur
- Qualité à la source : l'essai quitte le chantier pour l'usine
- Le travail standardisé vaut aussi pour la conception électrique
- Standardiser les composants sans rigidifier
- Un kaizen sur une seule machine
- Questions fréquentes
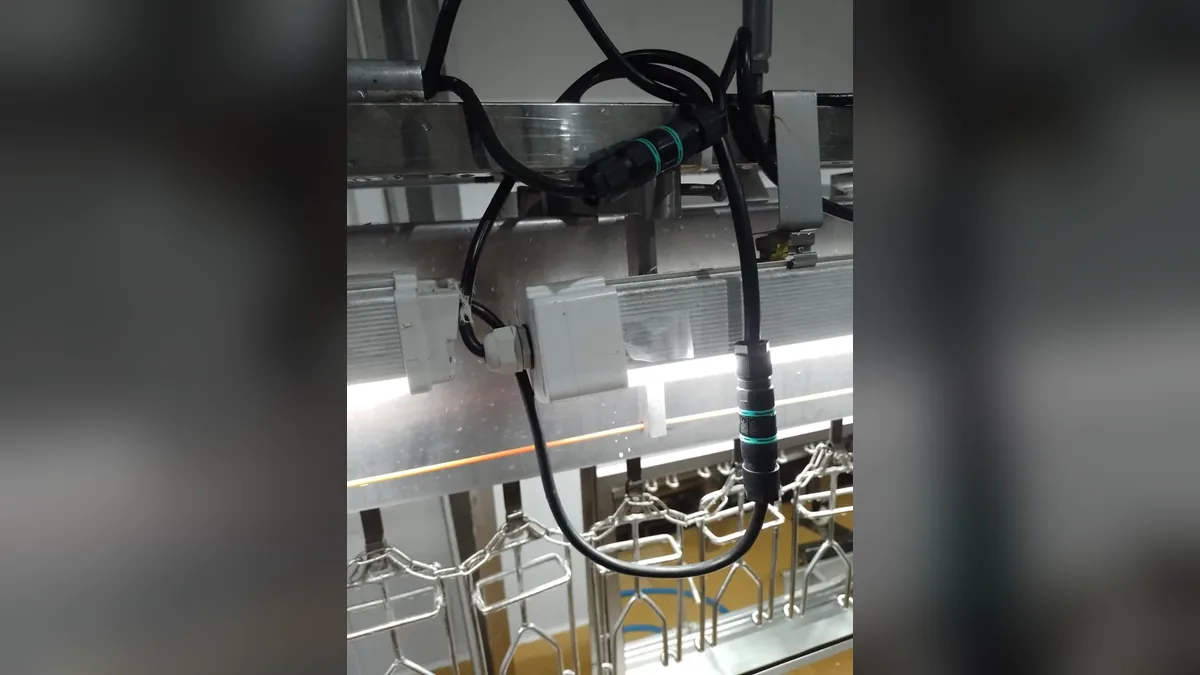
Une bonne partie du gaspillage d'une usine se décide sur la fiche de spécification, bien avant d'arriver sur le terrain. Une jonction de câble réalisée sur site le montre bien. Chronométrée comme dans une analyse de processus, elle comprend : dénuder, raccorder, isoler, poser du ruban, appliquer du mastic ou de la résine, attendre la polymérisation, tester et refermer le boîtier. Peu de ces étapes ajoutent de la valeur. Et chaque étape manuelle est aussi un mode de défaillance : si la jonction lâche au bout de six mois, le temps revient, augmenté de l'arrêt.
On associe souvent le Lean aux changements d'implantation et de ligne, mais la spécification d'un composant est une décision de processus comme une autre. Le Lean Enterprise Institute définit le Lean comme une manière de penser et d'agir visant à créer la valeur nécessaire avec moins de ressources et moins de gaspillage (lean.org). Appliquer cette idée aux connexions électriques est un bon exercice du regard, car elles sont présentes sur toutes les machines et presque personne ne les voit.
Un chronomètre à côté de la jonction
Dans la méthode que Techno do Brasil a présentée au Mundo SENAI (décrite dans le guide de la série), trois thèmes reviennent : erreur d'installation, nombre de composants et points faibles du circuit. C'est du vocabulaire d'ingénierie électrique et, terme pour terme, du vocabulaire Lean. Une erreur d'installation est un défaut ; un composant en trop est du traitement excessif ; un point faible est une étape qui peut défaillir.
Une connexion mal choisie n'apparaît pas dans la cartographie de la chaîne de valeur (VSM). Elle apparaît plus tard, sous forme de symptôme : l'arrêt non planifié, le rebut sans cause, le technicien qui disparaît deux heures pour trouver un mauvais contact. La cartographie enregistre l'effet. La cause est restée en amont, sur la fiche de spécification.
Les gaspillages du Lean vus à travers une connexion
Parmi les huit gaspillages classiques (la liste complète se trouve sur le site du Lean Enterprise Institute), six apparaissent clairement lorsqu'on regarde une connexion électrique.
| Gaspillage | Comment il apparaît dans la connexion | Décision de conception qui le prévient |
|---|---|---|
| Défauts | Un capteur ou une balance à mesure instable à cause de l'humidité génère rebuts et retouches | Indice de protection et protection anticondensation adaptés à l'environnement |
| Attente | Ligne arrêtée dans l'attente du diagnostic d'une défaillance intermittente ou d'une pièce de rechange | Connexions réinspectables et rechanges standardisées en stock |
| Mouvements | Le technicien ouvre des boîtiers, débranche des bornes et refait des raccordements sur site | Fiche et prise et versions précâblées |
| Traitement excessif | Jonctions improvisées au ruban, au mastic ou à la résine, en plusieurs couches | Jonction conçue pour l'environnement, avec peu de composants |
| Stocks | Des dizaines de références de rechange pour la même fonction | Standardisation par fonction et par environnement |
| Talents inexploités | Un technicien qualifié qui passe son poste à refaire un raccordement mal exécuté | Installation simple, moins dépendante de l'habileté individuelle |
Remarquez que la colonne de droite ne parle pas de produit, elle parle de décision. Le gaspillage n'est pas dans le connecteur ; il est dans le choix d'un connecteur qui ne convient pas à l'endroit où il va travailler. C'est pourquoi le premier article de cette série traite les connexions comme le point faible de la production, et le deuxième montre comment choisir des connecteurs électriques industriels avec méthode.
Poka-yoke : quand le composant empêche l'erreur
Le poka-yoke part d'une prémisse simple : les gens se trompent, et le processus doit être conçu pour que l'erreur ne se produise pas ou soit détectée sur-le-champ. Demander de l'attention n'est pas une solution. Dans la présentation et le catalogue de Techno, quatre éléments rejoignent directement ce principe.
Moins de pièces à monter
Le joint surmoulé a été présenté comme une « nouvelle technologie » : plastique et caoutchouc injectés ensemble, avec une adhérence chimico-mécanique entre les deux. Techno en cite trois effets : installation rapide avec peu de composants, réduction des erreurs d'installation grâce aux joints anti-fuite et résistance accrue, qui se traduit par une plus grande fiabilité. Dans une AMDEC conception (DFMEA), chaque pièce séparée et chaque étape de montage est un mode de défaillance avec sa propre occurrence : le joint monté à l'envers, oublié sur l'établi ou tombé dans le boîtier. Le surmoulage supprime l'interface et l'étape, et réduit l'occurrence par la conception, non par la formation. C'est le poka-yoke le plus fort qui existe, celui qui supprime l'occasion de l'erreur.
Des variantes impossibles à confondre
Pour certaines séries, le catalogue mentionne des versions à détrompeurs mécaniques et de couleurs différentes pour les circuits de puissance et de signalisation. C'est le poka-yoke dans sa forme la plus pure : le connecteur de signal n'entre physiquement pas dans celui de puissance.
Un verrouillage qui montre si la connexion est complète
Les verrouillages push-pull, à rotation ou à baïonnette donnent un retour tactile et visuel. L'opérateur sait qu'il a accouplé. Une connexion « à moitié accouplée » est l'un des défauts les plus insidieux, car elle fonctionne à l'essai et défaille sous vibration : le contact avec jeu subit des micromouvements, une corrosion de contact par frottement (fretting) et une oxydation, la résistance de contact augmente et le point chauffe. Et le joint, privé de la compression prévue, cesse d'assurer l'étanchéité.
Un connecteur par câble
Dans l'un des cas présentés, des armoires de machine équipées de connecteurs rectangulaires multipolaires ont été repensées avec des connecteurs circulaires pour embase, chacun dimensionné pour son câble : 12 conducteurs, 8 conducteurs, 3 conducteurs. Avec des connecteurs différents selon la fonction, brancher le mauvais câble au mauvais endroit devient beaucoup plus difficile. Le cas complet est décrit dans Cas de connexions électriques en environnements sévères.
Qualité à la source : l'essai quitte le chantier pour l'usine
Le jidoka propose d'intégrer la qualité au processus au lieu de l'inspecter à la fin. Pour les connexions, cela signifie déplacer le plus possible de montage et d'essais du site, où les conditions sont mauvaises et la variabilité élevée, vers l'usine, où le processus est maîtrisé.
Le catalogue de Techno décrit des solutions précâblées, avec le câble surmoulé en une seule pièce, et indique que l'équipe réalise des essais électriques et mécaniques sur chaque production. Pour la gamme xDRY, de protection anticondensation, la présentation affichait la mention « testés à 100 % ». Et les matériaux arrivent avec des essais qui répondent par anticipation aux causes typiques de dégradation : vieillissement à l'ozone (ISO 1431-1), brouillard salin (EN 60068-2-11), 1 000 heures d'UV (EN 60079-0), classification f1 selon UL 746C pour usage extérieur et un tableau de résistance chimique qui inclut huiles de lubrification, essence, ammoniac, engrais et eau de mer.
Une distinction technique se cache derrière cela. L'indice IP est un essai de type : court, en condition contrôlée, sur un ensemble neuf et bien monté. Le vieillissement, les UV, l'ozone, le brouillard salin, la chimie et le cycle thermique en sont exclus. Qualifier le matériau pour ces agents, c'est construire la qualité pour la durée de service, et pas seulement pour le jour de l'essai. C'est le même raisonnement que la règle empirique du 1-10-100 : ce qui coûte 1 à prévenir en conception coûte 10 à corriger à l'installation et 100 lorsque la défaillance survient en exploitation.
Pour l'acheteur, cela change la question. Au lieu de « qui va inspecter la jonction une fois terminée ? », elle devient « quelle part de la jonction puis-je recevoir toute prête ? ». La longueur de câble et la finition des extrémités peuvent, selon le catalogue, être définies sur mesure, et il vaut la peine de fixer ces choix à l'achat, pas sur le chantier.
Le travail standardisé vaut aussi pour la conception électrique
Le travail standardisé est la base de toute amélioration : sans standard, il n'y a rien à améliorer. La présentation de Techno a apporté quelque chose qui n'apparaît pas toujours lorsqu'on parle de connecteurs : une méthode en trois étapes pour une installation correcte et durable, qui fonctionne comme un standard de conception.
- Analyser l'environnement extérieur. Humidité, eau, chimie, pression, chaleur, variation de température et condensation.
- Choisir et harmoniser les câbles. Diamètre extérieur, nombre de pôles, section de chaque pôle et spécification technique. La présentation a comparé, par exemple, l'EPR (caoutchouc éthylène-propylène, souple et performant dans les lieux humides et les réseaux souterrains) au PU à base de polyéther, insensible à l'hydrolyse et résistant à l'eau salée, aux eaux usées, aux moisissures, aux huiles minérales et aux graisses. La vidéo projetée pendant la présentation montre cette étape. L'harmonisation compte pour deux raisons physiques : le joint du presse-étoupe ne se comprime correctement que si le diamètre est dans la plage prévue (en dehors, le caoutchouc n'assure pas l'étanchéité ou subit plus tôt une déformation rémanente), et dans les câbles multibrins l'eau peut migrer par capillarité entre les brins et atteindre le connecteur par l'intérieur, la gaine restant intacte.
- Éliminer tous les points faibles. Plan d'implantation du circuit, distances en mètres entre composants, identification et comptage de chaque interruption de câble (jonction droite, dérivation en T, Y, H ou multiple), changements de section et distances entre interruptions.
La troisième étape est une analyse de processus appliquée au circuit, sur une base quantitative. Les interruptions de câble fonctionnent comme des éléments en série : Rsystème = R1 × R2 × … × Rn. Avec des chiffres illustratifs, 20 connexions ayant chacune une fiabilité annuelle de 99 % donnent 0,9920 ≈ 0,82, soit environ 18 % de probabilité d'au moins une défaillance dans l'année. Les leviers sont les mêmes que pour un processus de production : éliminer les étapes inutiles et rendre robustes celles qui restent.
À mon avis, c'est là que se trouve le facteur différenciant de l'approche de Techno. L'entreprise traite le raccordement comme un système (environnement, câble, interruptions, connexion, validation), et non comme un article de catalogue ; elle conçoit pour réduire les interfaces et les erreurs de montage ; elle couvre avec le xDRY la condensation, mode de défaillance que l'essai IP ne reproduit pas ; et elle qualifie le matériau pour la durée. C'est un facteur différenciant parce que cela s'attaque au gaspillage dans la phase où il est le moins cher à éviter.
Même le conduit a reçu un standard visuel dans la présentation : PVC jaune annelé pour les murs, PVC orange pour les dalles et les sols, PEHD noir avec protection UV pour l'extérieur. Une couleur par application, c'est du management visuel, la même logique que les 5S.
Standardiser les composants sans rigidifier
Le catalogue général de Techno est vaste, avec des milliers de références entre jonctions, dérivations, déconnectables, connecteurs pour embase, boîtiers et presse-étoupes. Pour la conception, cette variété est un avantage. Pour la maintenance, sans règle, elle devient du stock dormant et des erreurs de remplacement. Une façon pratique de trouver l'équilibre :
- Listez les fonctions présentes dans l'usine : jonction, dérivation, fiche et prise, embase, presse-étoupe.
- Pour chaque combinaison de fonction et d'environnement (sec, humide, lavage, enterré, extérieur), choisissez une famille de référence.
- Consignez les exceptions et la raison de chacune.
- Révisez le standard lorsque les défaillances ou l'environnement changent, au rythme de l'amélioration continue.
Le gain en stock et en temps de remplacement rejoint la gestion des pièces de rechange et MRO et, côté maintenance, la TPM appliquée aux connexions.
Un kaizen sur une seule machine
Rien de tout cela n'exige un programme d'entreprise. Un kaizen de petite envergure, sur une seule machine, montre déjà la voie :
- Choisissez la machine qui présente le plus lourd historique de défaillances électriques sur la dernière année. Un diagramme de Pareto des ordres de travail correctifs aide.
- Cartographiez les connexions comme dans la troisième étape de la méthode : chaque interruption de câble, son type et son environnement.
- Classez les gaspillages avec le tableau de cet article.
- Testez un changement sur un point critique et enregistrez le temps d'installation et les défaillances suivantes.
- Standardisez s'il y a un gain et étendez la règle aux machines similaires.
Pour mesurer l'effet sur la disponibilité, utilisez le TEEP et le TRS (OEE) ; pour traduire le résultat en argent, le coût total des connexions industrielles montre comment faire le calcul. Et si vous souhaitez connaître l'entreprise dont le matériel a servi de base aux exemples, le guide consacré à Techno do Brasil en offre une vue d'ensemble.
Retour à la jonction chronométrée du début : le Lean demande quelles étapes ajoutent de la valeur. Pour la connexion réalisée sur site, la meilleure réponse est rarement de faire les mêmes étapes plus vite. C'est de spécifier un composant qui rend la moitié d'entre elles inutiles, et avec elles les modes de défaillance qu'elles apportaient.
Questions fréquentes
Choisir un meilleur composant est-il une action Lean ?
Oui, lorsque ce choix prévient à la source les défauts, les attentes, les mouvements ou les retouches. Le Lean n'exige pas de technologie nouvelle, il exige de comprendre où naît le gaspillage, et il naît souvent dans la spécification.
Comment le poka-yoke s'applique-t-il aux connecteurs électriques ?
Par moins de composants libres au montage, comme avec le joint surmoulé, par des versions à détrompeurs mécaniques ou de couleurs différentes selon la fonction, par des verrouillages qui montrent si l'accouplement est complet et par un connecteur dimensionné pour chaque câble.
Quels gaspillages du Lean une connexion mal choisie provoque-t-elle ?
Principalement des défauts, des attentes, des mouvements, du traitement excessif, des stocks et des talents inexploités. Tous apparaissent sous forme d'arrêts, de retouches ou de temps de technicien consacré à des réparations qui auraient pu être évitées.
Standardiser les connecteurs ne limite-t-il pas la bonne spécification ?
Si, lorsque le standard est trop rigide. La solution consiste à standardiser par fonction et par environnement, à garder une règle claire pour les exceptions et à réviser le standard lorsque les défaillances montrent que quelque chose a changé.
Ce raisonnement vaut-il pour les petites usines ?
Oui, et le retour est généralement rapide. Le gain vient de l'élimination des défaillances répétitives et de la réduction du temps de réparation, et le pilote peut commencer sur une seule machine.
Dans cette série
- Techno do Brasil : technologie des connexions (guide de la série)
- Connexions électriques et productivité
- Choisir des connecteurs électriques industriels
- IP66, IP68 et IP69K : ce qu'ils signifient
- Condensation et infiltration d'eau dans les connexions
- Connexions industrielles et TPM : fiabilité
- Lean et gaspillages dans le choix des composants
- Connexions électriques en environnements sévères
- Coût total des connexions industrielles (TCO)
Sources
- Techno do Brasil. Présentation « Applications compliquées et hostiles » (original en portugais), animée par Mário Adinolfi lors du Cours d'homologation des installations Techno do Brasil, Mundo SENAI, Marechal Cândido Rondon (PR), 6 novembre 2026.
- Techno. Catalogue général (CATGENIT102024), édition en portugais.
- Vidéo sur le choix et l'harmonisation des câbles, projetée pendant la présentation (YouTube).
- Lean Enterprise Institute : What is Lean? (en anglais)
- Lean Enterprise Institute : The Eight Wastes of Lean (en anglais)
- Techno do Brasil : site officiel.
Gardez cette adresse : Manufatura Enxuta est votre école de lean manufacturing. Revenez chaque fois que vous avez besoin d'étudier, avec des articles complets, une carte visuelle et des sources fiables. Suivez l'un des parcours d'étude ou consultez le glossaire de A à Z.
Approfondir la technologie à la source
Cette série explique la technologie qui se cache derrière les connexions et son effet sur le gaspillage. Pour les données techniques de chaque article, consultez le catalogue et les fiches sur le site officiel de Techno do Brasil.
Voir le site officiel
À propos de l'auteur
Vagner Soares
Spécialiste en Lean Manufacturing et en management comportemental
Plus de 20 ans dans l'industrie automobile et la métallurgie-mécanique (GM et Dana), spécialiste du Lean Manufacturing depuis 2006. Formateur et mentor du SENAI dans le programme Brasil Mais Produtivo, avec des missions de conseil, des formations et des audits dans plus de 50 entreprises, en conjuguant qualité, productivité et développement des personnes.


