- Où le circuit est le plus faible : les interruptions de câble
- Ce qui attaque une connexion électrique en atelier
- Comment une connexion bon marché pèse sur le TRS
- Où se trouvent les connexions critiques de l'usine
- Ce que la technologie de connexion résout déjà
- Par où commencer dans votre usine
- Questions fréquentes
Un circuit comportant vingt jonctions et connecteurs, chacun avec une fiabilité annuelle de 99 %, a environ 18 % de probabilité de s'arrêter au moins une fois sur cette période. Le calcul est simple et rarement fait, et il explique pourquoi les connexions électriques industrielles, le composant le moins cher du circuit, figurent souvent parmi les causes qui arrêtent le plus la production. L'enregistrement typique dans l'ordre de travail est « défaut intermittent, revenu à la normale » : le capteur perd le signal après le lavage, quelqu'un touche au câble et tout repart. Le défaut n'est ni dans le capteur ni dans l'automate. Il se trouve dans quelques centimètres de jonction, là où l'eau a trouvé un chemin.
Cet article explique pourquoi la connexion est le maillon faible, quels mécanismes physiques l'attaquent, comment cela apparaît dans le TRS (OEE) et par où commencer pour traiter le sujet comme une décision de productivité. L'entreprise et la technologie à l'origine de la série sont présentées dans le guide Techno do Brasil : technologie des connexions électriques.
Où le circuit est le plus faible : les interruptions de câble
Un câble industriel bien spécifié est robuste. Le moteur, le capteur et le luminaire aussi. La fragilité apparaît là où le câble est interrompu : à la jonction, à la dérivation, à l'entrée de l'armoire, au point où il se raccorde à l'équipement. Chaque interruption est un endroit où l'étanchéité peut céder, où le contact peut s'oxyder et où le montage a pu être fait à la hâte.
Du point de vue de la fiabilité, ces interruptions se comportent comme des éléments en série : il suffit que l'une d'elles lâche pour que le circuit s'arrête, et la fiabilité de l'ensemble est le produit des fiabilités individuelles (Rsystème = R1 × R2 × … × Rn). C'est de là que viennent les 18 % de l'introduction : 0,9920 ≈ 0,82. Il n'existe que deux leviers : réduire le nombre d'interruptions et augmenter la fiabilité de chacune.
La méthode que Techno do Brasil a présentée au Mundo SENAI agit sur les deux. La troisième étape, « éliminer tous les points faibles », demande : le plan du circuit, les distances en mètres entre composants, l'identification et le dénombrement de toutes les interruptions de câble, le type de chacune (jonction droite, dérivation en T, en Y, en H ou multiple), les changements de section et les distances entre interruptions. En dessous, la phrase : cela « ne peut pas manquer dans le dossier détaillé de votre projet électrique ».
À mon sens, c'est le point décisif. Dans les entreprises où j'ai travaillé, le projet électrique détaille en général les charges, les protections et les sections, mais rarement le nombre d'interruptions d'une ligne critique. Sans ce nombre, impossible de calculer la fiabilité du circuit ou de hiérarchiser les investissements. C'est un angle mort de la conception, et c'est là que la maintenance devra intervenir ensuite.
Ce qui attaque une connexion électrique en atelier
La première étape de la même méthode consiste à analyser l'environnement extérieur, et Techno énumère sept agresseurs : humidité, eau, agents chimiques, pression, chaleur, variations de température et condensation. Chacun laisse une signature différente, et savoir la reconnaître fait gagner beaucoup de temps de diagnostic.
| Agresseur | Ce qu'il fait à la connexion | Signe que trouve la maintenance |
|---|---|---|
| Eau et humidité | Oxyde les contacts, crée des courants de fuite et des défauts intermittents | Contacts noircis, traces d'eau, chute de la résistance d'isolement |
| Pression de l'eau | Force l'entrée du liquide lors du lavage au jet | Défaillances concentrées juste après le nettoyage |
| Agents chimiques | Dégradent le joint et le corps plastique | Caoutchouc gonflé ou desséché, fissures, perte d'élasticité |
| Chaleur | Accélère le vieillissement des matériaux | Joint durci, déformation, échauffement localisé |
| Variations de température | Dilate et contracte des matériaux différents à des rythmes différents ; fait « respirer » le connecteur | Jeu dans l'étanchéité, presse-étoupe desserré |
| Condensation | Forme de l'eau à l'intérieur de l'enveloppe, même sans entrée extérieure | Gouttes à l'intérieur d'un connecteur qui semblait bien étanche |
| Chocs et contraintes mécaniques | Fissurent le corps et déplacent le joint | Connecteur fendu, câble arraché, entrée déformée |
Trois mécanismes expliquent une bonne partie des défaillances qui « disparaissent d'elles-mêmes ». Le premier est la respiration thermique : une enveloppe étanche qui refroidit de 60 °C à 20 °C perd environ 12 % de sa pression interne, soit quelque 0,12 bar, et cette aspiration attire de l'air humide par le moindre micro-chemin. C'est pourquoi la condensation ne respecte pas l'indice de protection, qui est un essai court, réalisé à température stable. Le deuxième est la capillarité : dans les câbles multibrins, l'eau peut migrer à l'intérieur, entre les brins, et atteindre le connecteur même si la gaine est intacte à l'entrée. Le troisième est le micromouvement des contacts sous vibration et cyclage thermique, qui provoque la corrosion de contact par micro-glissements (fretting corrosion), augmente la résistance de contact et génère un échauffement localisé. Tous trois sont intermittents par nature, et c'est pour cela qu'ils coûtent autant de diagnostic. La condensation et la barrière anticondensation que Techno a développée pour y répondre sont traitées dans Condensation et infiltration d'eau dans les connexions. Pour savoir ce que chaque code IP promet réellement, lisez IP66, IP68 et IP69K : ce qu'ils signifient.
Comment une connexion bon marché pèse sur le TRS
La connexion électrique a une caractéristique qui la rend dangereuse pour la productivité : son coût est disproportionnellement faible par rapport au coût de la défaillance qu'elle peut provoquer. Elle apparaît dans les trois pertes du TRS (OEE) :
- Disponibilité : l'arrêt sur court-circuit, sur déclenchement ou le moteur privé d'alimentation.
- Performance : les micro-arrêts du capteur qui perd le signal pendant une seconde et oblige la machine à relancer le cycle. Ils sont rarement enregistrés comme « panne », mais grignotent des minutes à chaque poste.
- Qualité : la mesure instable d'une balance ou d'une sonde, qui produit des pièces hors spécification, du rebut ou des retouches.
Pour dimensionner l'effet, le calcul utile ne compare pas un connecteur à un autre. Il compare le coût de la décision au coût de l'événement :
Coût de la défaillance = (heures d'arrêt × coût horaire de la ligne) + main-d'œuvre de réparation + matériel + rebut et retouches.
Il y a aussi le coût qui n'apparaît pas dans le calcul : le défaut intermittent consomme des heures de diagnostic, entraîne le remplacement de pièces qui étaient bonnes (le capteur, la carte de l'automate) et use la confiance de la production envers la maintenance. La comparaison complète entre options, avec point mort, se trouve dans Coût total des connexions industrielles (TCO).
Où se trouvent les connexions critiques de l'usine
Les cas montrés dans la présentation aident à dresser une carte des endroits où chercher. Chacun représente un type de point critique qui existe dans de nombreuses usines :
- Moteurs en environnement chaud et humide. Dans une usine de pâtes alimentaires, Techno a montré un connecteur installé sur le moteur d'une machine fonctionnant à 85 °C en continu et 90 % d'humidité, avec des photos de l'inspection réalisée huit mois plus tard.
- Équipements soumis au lavage. Dans des abattoirs, des balances à 2 et 4 cellules et des équipements lavés fréquemment ont reçu des connexions déconnectables étanches.
- Instrumentation de terrain. Transmetteurs dans la distribution de gaz et sondes de pureté de l'eau dans l'assainissement, souvent dans des chambres souterraines.
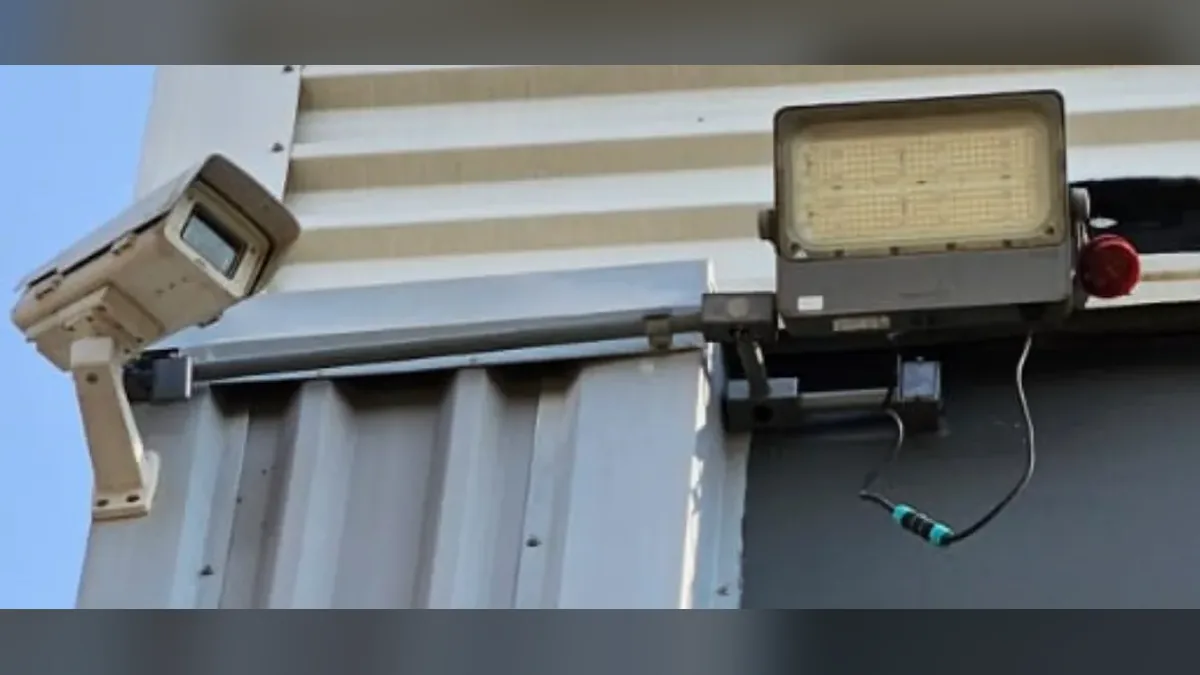
- Éclairage extérieur et enterré. Éclairage public souterrain à Curitiba et éclairage d'un terrain de sport avec un regard qui se remplit d'eau sous la pluie.
- Armoires de machines. Connecteurs rectangulaires multipolaires remplacés par des connecteurs circulaires, pour des câbles de 3, 8 et 12 conducteurs.
- Sécurité des machines. Interrupteurs de verrouillage de protecteurs, où une défaillance de connexion signifie une protection qui ne répond pas.
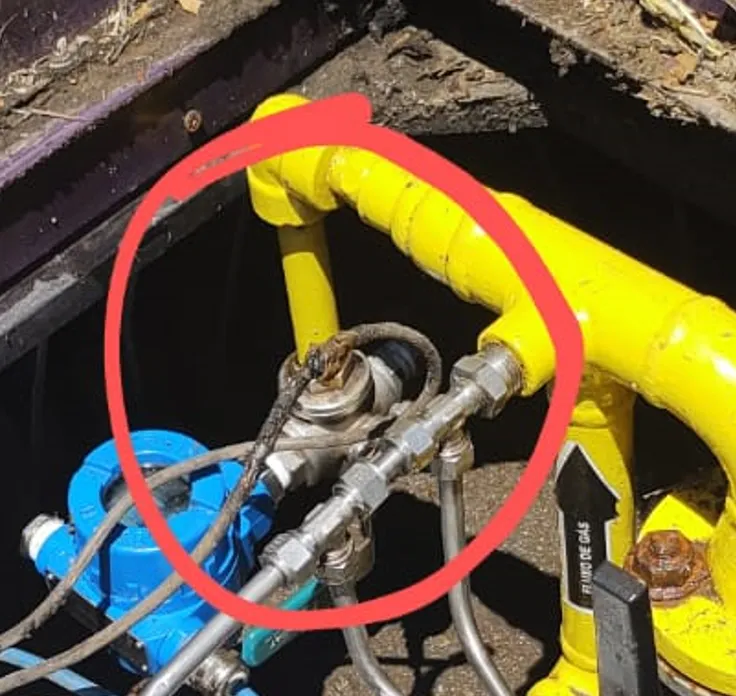
Ce que ces endroits ont en commun : ils sont difficiles d'accès, exposés à l'eau ou à la chaleur et, quand ils défaillent, ils arrêtent quelque chose de plus grand qu'eux. Les histoires complètes, avec contexte, besoin et solution, se trouvent dans Connexions électriques en environnements sévères.
Ce que la technologie de connexion résout déjà
La bonne nouvelle, c'est que l'ingénierie des connecteurs a progressé précisément là où naît la défaillance. Dans la présentation et le catalogue de Techno, quatre idées ressortent par leur effet direct sur la production :
| Technologie | Principe | Effet sur l'exploitation |
|---|---|---|
| Joint surmoulé | Plastique et caoutchouc injectés ensemble, liés par adhérence chimico-mécanique | Moins de pièces à monter et, selon Techno, moins d'erreurs d'installation |
| Versions précâblées | Câble et connecteur injectés en une seule pièce, testés en usine | La jonction quitte le terrain et se fait en environnement maîtrisé |
| Fiche et prise étanches | Connexion déconnectable avec un indice de protection jusqu'à IP69K | Remplacer un moteur ou un capteur sans refaire la liaison, ce qui réduit le temps de réparation |
| Barrière anticondensation xDRY® | Barrière entre le connecteur et l'équipement qui empêche l'humidité d'atteindre le dispositif | S'attaque à la cause des défauts intermittents dus à l'humidité interne |
À cela s'ajoutent les matériaux : corps en polyamide 66 chargé à 30 % de fibre de verre, plage de −40 °C à +125 °C et essais à l'ozone, au brouillard salin, aux UV et aux chocs, tous décrits dans le guide sur la technologie de Techno do Brasil. Lu à la lumière du calcul de fiabilité en série, le tableau montre pourquoi l'approche fait la différence : chaque élément agit sur l'un des deux leviers. Le précâblé et le déconnectable réduisent les interruptions réalisées sur le terrain ; le surmoulage supprime une interface de montage, ce qui, dans une analyse des modes de défaillance (AMDE de conception, DFMEA), représente une occurrence de moins ; le xDRY et les essais de matériaux augmentent la fiabilité de chaque point face à des mécanismes que l'essai IP ne reproduit pas. Pour le volet Lean de ces choix, voir Lean et gaspillages dans le choix des composants.
Par où commencer dans votre usine
Il n'est pas nécessaire de remplacer toutes les connexions de l'usine. La démarche que je recommande est celle de toute amélioration bien menée : des données, du ciblage et un standard.
- Exploitez l'historique. Classez les ordres de travail de l'année écoulée par cause et par composant. Un diagramme de Pareto montre rapidement si les jonctions, les connecteurs et les entrées de câble figurent parmi les causes récurrentes. Méfiez-vous des enregistrements « revenu à la normale sans remplacement ».
- Choisissez la ligne la plus critique et dénombrez les interruptions de câble, comme le demande la méthode : type, emplacement, environnement et changement de section.
- Recherchez la cause des défaillances répétitives avec une analyse des causes racines ou avec les 5 pourquoi. Souvent, la réponse est « la connexion n'a pas été spécifiée pour cet environnement ».
- Menez un pilote sur un équipement et suivez le MTBF et le MTTR avant et après.
- Standardisez ce qui a fonctionné dans la spécification d'achat et dans le plan d'inspection, selon la logique de la TPM. L'article Connexions industrielles et TPM montre comment.
Pour l'étape de spécification, la checklist pour choisir des connecteurs électriques industriels organise tout ce qui doit être décidé.
La productivité d'une usine est faite de grandes décisions, comme acheter une machine, et de petites décisions, comme choisir où et comment un câble sera raccordé. Les grandes apparaissent dans le budget. Les petites apparaissent, ou non, au poste de nuit.
Questions fréquentes
Pourquoi les connexions électriques sont-elles un point critique dans l'industrie ?
Parce qu'elles concentrent les points d'interruption du câble, là où l'étanchéité, le contact et le montage peuvent céder. Un câble et un équipement robustes dépendent toujours d'une jonction ou d'un connecteur bien spécifiés pour l'environnement.
La connexion électrique relève-t-elle de la conception ou de la maintenance ?
Des deux. La conception définit la spécification et le nombre d'interruptions ; la maintenance découvre en pratique où le choix n'a pas tenu. L'idéal est que l'historique des défaillances remonte jusqu'à la spécification.
Un connecteur IP68 résout-il tous les problèmes d'eau ?
Non. L'indice IP décrit la protection de l'ensemble monté dans des conditions d'essai définies. La compatibilité du diamètre du câble, le montage correct et la condensation interne restent des points de vigilance.
Comment savoir si les défaillances de mon usine viennent des connexions ?
Classez les ordres de travail par cause et par composant et établissez un Pareto. Les défauts intermittents, qui reviennent après un lavage ou la pluie et se règlent « en bougeant le câble », sont de sérieux candidats.
Combien coûte le passage à des connexions plus robustes ?
Cela dépend du point et de l'environnement. Ce qui compte, c'est de comparer le coût total, arrêts et retouches compris, et pas seulement le prix d'achat. L'article sur le coût total des connexions présente la méthode avec un exemple.
Dans cette série
- Techno do Brasil : technologie des connexions (guide de la série)
- Connexions électriques et productivité
- Choisir des connecteurs électriques industriels
- IP66, IP68 et IP69K : ce qu'ils signifient
- Condensation et infiltration d'eau dans les connexions
- Connexions industrielles et TPM : fiabilité
- Lean et gaspillages dans le choix des composants
- Connexions électriques en environnements sévères
- Coût total des connexions industrielles (TCO)
Sources
- Techno. Aplicações Complicadas e Hostis (« Applications compliquées et hostiles », présentation technique en portugais), présentée par Mário Adinolfi le 06/11/2026 au Mundo SENAI, Marechal Cândido Rondon (Paraná).
- Techno. Catalogue général (CATGENIT102024), édition en portugais.
- Techno do Brasil : site officiel.
- IEC 60529 : Degrees of protection provided by enclosures (IP Code).
- Lean Enterprise Institute : qu'est-ce que le Lean.
Gardez cette adresse : Manufatura Enxuta est votre école de lean manufacturing. Revenez chaque fois que vous avez besoin d'étudier, avec des articles complets, une carte visuelle et des sources fiables. Suivez l'un des parcours d'étude ou consultez le glossaire de A à Z.
Approfondir la technologie à la source
Cette série explique la technologie derrière les connexions et son effet sur le gaspillage. Pour les données techniques de chaque article, consultez le catalogue et les fiches sur le site officiel de Techno do Brasil.
Voir le site officiel
À propos de l'auteur
Vagner Soares
Spécialiste en Lean Manufacturing et en management comportemental
Plus de 20 ans dans l'industrie automobile et la métallurgie-mécanique (GM et Dana), spécialiste du Lean Manufacturing depuis 2006. Formateur et mentor du SENAI dans le programme Brasil Mais Produtivo, avec des missions de conseil, des formations et des audits dans plus de 50 entreprises, alliant qualité, productivité et développement des personnes.


