Un método en siete pasos
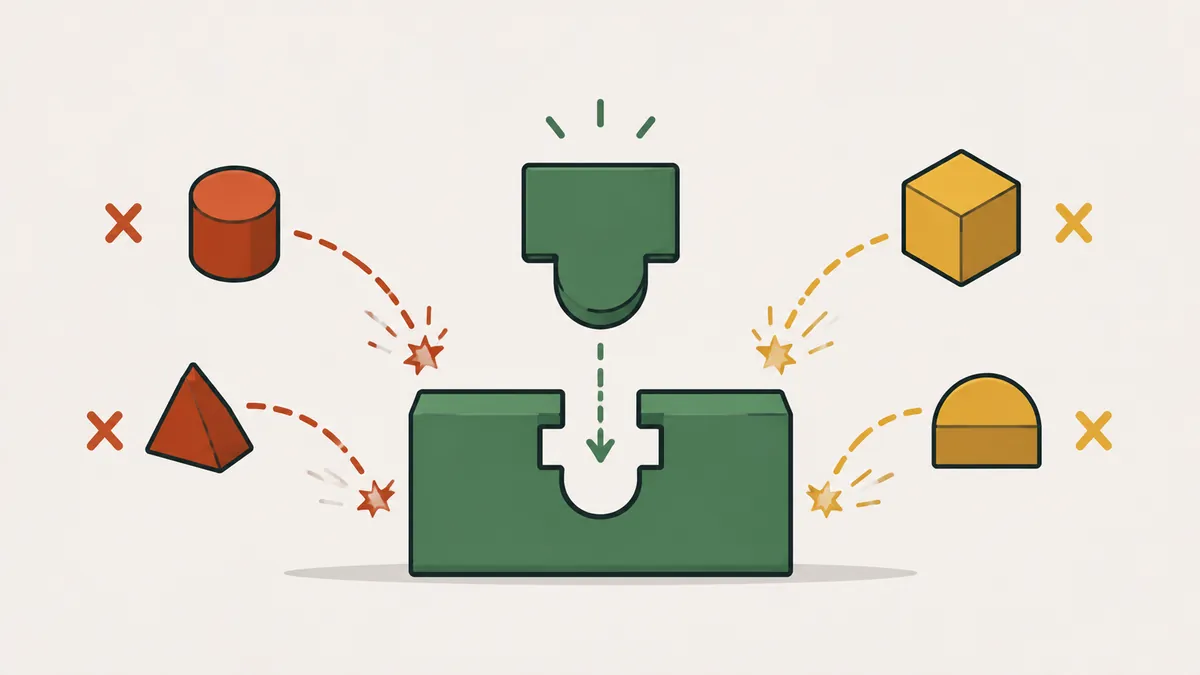
El poka-yoke no nace de una idea brillante improvisada. Nace de una secuencia: elegir el error correcto, entender la causa, diseñar la barrera y probar que funciona. Esta guía tiene siete pasos, del dato al hábito.
Cada paso tiene un resultado concreto: una lista priorizada, una causa documentada, un dispositivo probado, un estándar actualizado y una rutina de verificación. Si el paso no generó ese resultado, no terminó.
Si quieres la teoría, consulta poka-yoke: dispositivos a prueba de errores. Para elegir la estrategia de la solución, mira los seis principios del poka-yoke. Aquí el tema es la ejecución.
Paso 1: elige el error con Pareto
Recopila los defectos del período y ordénalos por frecuencia o costo. El diagrama de Pareto muestra cuáles pocos tipos concentran la mayor parte del problema.
Ejemplo ilustrativo: de 200 defectos en un mes, 90 fueron "conector invertido", 50 "tornillo faltante" y 60 de causas diversas. Empezar por los 90 resuelve el 45% del total (90 ÷ 200). Ataca un error a la vez.
Antes de seguir, define la línea base: cuántos defectos de ese tipo por semana, en qué puesto, en qué turno. Sin esa línea, no podrás demostrar después que el dispositivo funcionó. Un tablero simple, completado a mano, ya sirve.
Paso 2: evalúa el riesgo con AMEF
La frecuencia no lo es todo. Un error poco común pero grave puede merecer prioridad. En el AMEF (FMEA), cada modo de falla recibe notas de severidad, ocurrencia y detección. El producto de las tres es el NPR.
Ilustración: severidad 8, ocurrencia 5 y detección 6 dan un NPR de 240 (8 × 5 × 6). Un ítem con NPR 240 pasa por delante de otro con NPR 60. Combina el Pareto con el AMEF para decidir qué atacar primero.
Una regla práctica: si el NPR de dos ítems es parecido, desempata por la severidad. Una falla con riesgo para la seguridad o para el cliente final pasa adelante, aunque ocurra poco. Registra la decisión en la propia planilla del AMEF, para que el equipo entienda por qué se eligió un ítem.
Paso 3: encuentra la causa raíz
Un dispositivo colocado sobre la causa equivocada no resuelve nada. Ve al puesto, observa la operación real y usa los 5 Porqués o el diagrama de Ishikawa.
Pregunta siempre dónde nace el error, y no dónde fue descubierto. Un conector invertido en la inspección final puede haber nacido en una estación anterior, donde dos cables idénticos quedan uno al lado del otro.
Observa al menos tres ciclos completos, en turnos distintos. Anota lo que hace el operador, lo que dice el procedimiento y dónde divergen. Casi siempre la causa está en esa diferencia: instrucción ambigua, posición incómoda, piezas parecidas o prisa por la meta de producción.
Paso 4: elige el dispositivo
Define el principio de protección y el tipo de dispositivo. Prefiere la prevención a la detección. Compara las opciones por costo, plazo y confiabilidad.
| Opción | Tipo | Costo relativo | Confiabilidad |
|---|---|---|---|
| Encaje asimétrico en el gabarito | Prevención | Bajo | Alta |
| Sensor de presencia | Detección con parada | Medio | Alta |
| Lista de verificación | Facilitación | Muy bajo | Media |
Involucra al operador en el diseño. Él conoce las holguras, las mañas del puesto y los atajos que la norma no prevé.
Registra el criterio de elección. Si la prevención cuesta mucho más que el defecto evitado, la detección con parada puede ser la decisión racional. Lo que no vale es elegir el dispositivo por el precio sin considerar la confiabilidad que ofrece en el turno de la madrugada.
Paso 5: prueba con falla provocada
Construye un prototipo simple y pruébalo. El ensayo decisivo es provocar el error a propósito: monta la pieza invertida, quita el tornillo, pasa una pieza fuera de medida. El dispositivo tiene que bloquear o avisar en todos los intentos. Guarda una pieza muestra defectuosa, identificada con un color, para repetir el ensayo cada vez que sea necesario.
- El dispositivo reacciona en el 100% de las fallas provocadas.
- No genera falsas alarmas que lleven a desactivarlo.
- No retrasa el ciclo más allá de lo aceptable.
- Es seguro y no crea un nuevo riesgo para el operador.
Pasos 6 y 7: estandariza y audita
Paso 6: estandariza
El dispositivo aprobado pasa a ser parte del proceso. Actualiza la instrucción de trabajo, el plan de control y el AMEF. Capacita a los operadores de los tres turnos e incluye el dispositivo en el plan de mantenimiento, con limpieza y calibración periódicas. La base es el trabajo estandarizado.
Paso 7: audita y mantén
Sin verificación, el poka-yoke pierde eficacia: el sensor se apaga "solo por hoy", el gabarito se improvisa. Haz una auditoría simple y frecuente.
- Prueba el dispositivo con una pieza de falla conocida al inicio del turno.
- Registra el resultado en un tablero visible.
- Haz seguimiento del defecto original durante cuatro a ocho semanas y compáralo con la línea base del paso 1.
- Trata cualquier desactivación como una desviación e investiga el motivo.
Comparte la solución con otros puestos que tengan el mismo riesgo. Un gabarito que funcionó en una estación suele servir en otras, y la replicación multiplica la ganancia sin repetir el análisis.
Si el defecto no baja, vuelve al paso 3. Probablemente la causa raíz estaba en otro lugar. El ciclo sigue el PDCA.
Próximo paso
Arma hoy un Pareto con los defectos del último mes y elige un único error. Reserva una hora en el puesto con el operador para el paso 3 y define una fecha para la prueba de falla provocada. Un dispositivo simple, bien validado, vale más que cinco ideas sin probar. Para organizar las soluciones por fuerza de protección, usa también la escalera de seis principios.
Preguntas frecuentes
¿Cuántos pasos tiene la implementación del poka-yoke?
Esta guía propone siete: Pareto, AMEF, causa raíz, elección del dispositivo, prueba, estandarización y auditoría.
¿Por qué usar Pareto y AMEF juntos?
El Pareto muestra lo que ocurre con más frecuencia. El AMEF agrega severidad y detección. Juntos, evitan atacar el error ruidoso y olvidar el grave.
¿Qué es la prueba de falla provocada?
Es forzar el error a propósito para verificar si el dispositivo bloquea o avisa. Sin esa prueba, no sabes si funciona.
¿El operador puede desactivar el dispositivo?
No debería. Si eso ocurre, trátalo como una desviación y averigua el motivo: falsa alarma, lentitud o mal diseño.
¿Cuánto tiempo toma ver el resultado?
Depende de la frecuencia del defecto. Haz seguimiento de cuatro a ocho semanas antes de declarar la causa tratada.
Sigue estudiando
Fuentes
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-yoke System. Productivity Press.
- Lean Enterprise Institute. Poka-yoke (glossário Lean). https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Five whys (glossário Lean). https://www.lean.org/lexicon-terms/five-whys/
- LIKER, J. O Modelo Toyota. Porto Alegre: Bookman.
Para seguir estudiando: fuentes y enlaces fiables
- ASQ: Quality Resources (en inglés)
- Wikipedia: Poka-yoke
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.