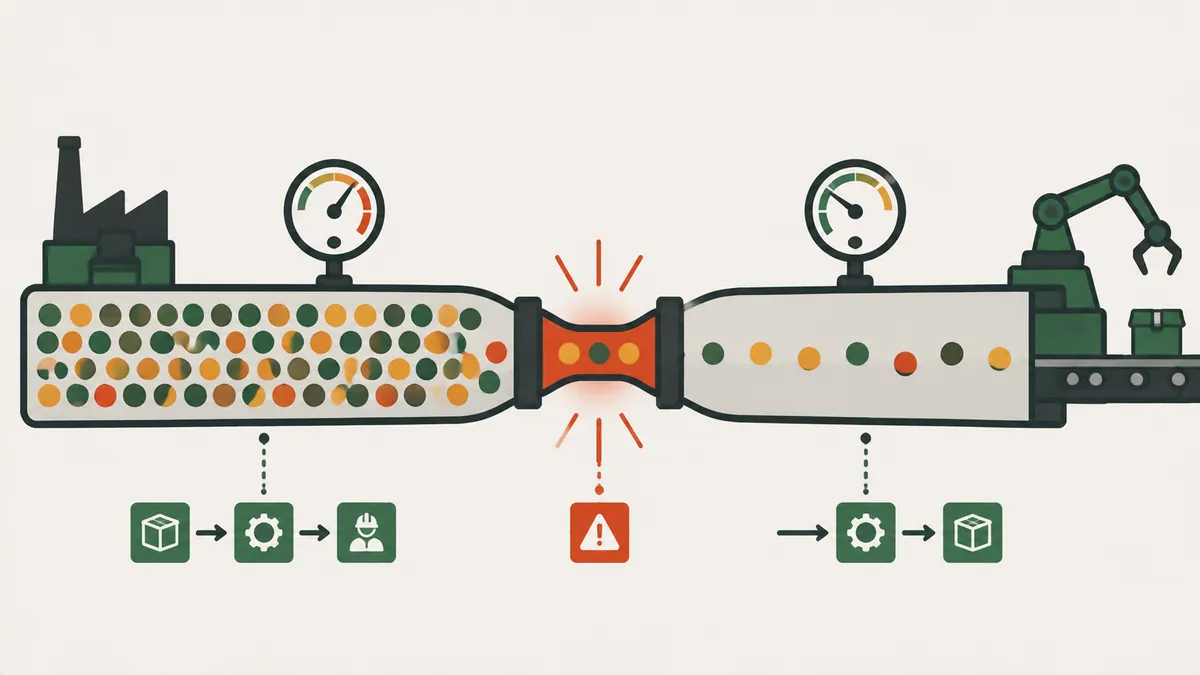
Fluxo contínuo e gargalo são o mesmo problema
Fluxo contínuo (one-piece flow) é produzir e movimentar uma peça por vez, sem parar entre as etapas. Na prática, ele só existe quando nenhum posto fica muito mais lento que os outros. Por isso, falar de fluxo é falar de gargalo.
Gargalo é o recurso que limita a produção do sistema inteiro. Cada peça a mais que ele processa vira peça a mais na saída. Cada minuto que ele para é minuto perdido para a fábrica, e não para o posto. A teoria completa está em teoria das restrições: como identificar e gerenciar o gargalo.
Como achar o gargalo
Use quatro pistas, em ordem de confiança:
- Fila: o posto com mais material esperando à frente costuma ser a restrição.
- Tempo de ciclo: o maior ciclo da sequência define a capacidade da linha.
- Utilização: o recurso que nunca para e nunca espera material.
- Fome a jusante: os postos seguintes ficam sem peça, e os anteriores, bloqueados.
Confirme com medição em campo, no gemba, e não apenas com o sistema. Para o cálculo de capacidade, veja capacidade produtiva.
Cuidado com o falso gargalo. Uma fila grande pode vir de um lote mal programado, e não de falta de capacidade. Se o posto com fila é vazio em outros horários, ele não é a restrição. O gargalo real limita a saída o tempo todo. Acompanhe pelo menos um turno completo antes de decidir onde investir.
Balancear com o takt time
O takt time é o ritmo que a demanda exige. O ciclo de cada posto deve ficar igual ou abaixo dele.
Takt time = tempo disponível ÷ demanda do período
Se o gargalo tem ciclo maior que o takt, a linha não entrega a demanda. Se os outros postos têm ciclo muito menor, eles produzem mais do que o gargalo absorve, e o excesso vira estoque. O método de distribuição das tarefas está em balanceamento de linha.
Exemplo numérico (ilustrativo)
Uma linha tem quatro postos em sequência. O turno tem 8 horas (28.800 s), com 1.800 s de pausas, o que deixa 27.000 s disponíveis. A demanda é de 450 peças por turno.
Takt = 27.000 s ÷ 450 peças = 60 s por peça
| Posto | Ciclo (s) | Capacidade por turno | Situação frente ao takt |
|---|---|---|---|
| A | 45 | 27.000 ÷ 45 = 600 | Folga |
| B | 58 | 27.000 ÷ 58 = 465 | Dentro do takt |
| C | 82 | 27.000 ÷ 82 = 329 | Gargalo, acima do takt |
| D | 50 | 27.000 ÷ 50 = 540 | Folga |
A linha entrega 329 peças por turno, e a demanda é 450. A falta é de 121 peças. Duplicar o posto C em dois postos paralelos dá um ciclo efetivo de 41 s (82 ÷ 2). O novo gargalo passa a ser o B, com 58 s, e a capacidade sobe para 465 peças por turno, acima da demanda.
Note a lição: ao resolver uma restrição, outra aparece. O trabalho é contínuo.
Os cinco passos de focalização da TOC
- Identificar a restrição.
- Explorar a restrição: garantir que ela nunca pare nem processe peça ruim.
- Subordinar o resto ao ritmo da restrição.
- Elevar a restrição: investir em capacidade, só depois de explorar.
- Repetir: quando ela deixar de limitar, volte ao passo 1.
No exemplo, o passo 2 poderia reduzir os 82 s do posto C antes de pensar em duplicá-lo. Trocas de ferramenta mais rápidas, como em SMED, e inspeção antes do gargalo protegem a capacidade.
Reduzir lote e montar células em U
Lote grande esconde o gargalo e alonga o lead time. Com o mesmo exemplo, um lote de 50 peças que passa por todos os postos antes de seguir leva 50 × (45 + 58 + 82 + 50) = 11.750 s, ou cerca de 196 minutos, para sair completo.
Em fluxo unitário, a primeira peça sai em 235 s, e as outras 49 saem no ritmo do gargalo: 235 + 49 × 82 = 4.253 s, ou cerca de 71 minutos. A redução é de aproximadamente 64%. Mais sobre o tema em lead time.
A célula em U aproxima os postos, e o operador acompanha a peça por vários deles. Ela reduz deslocamento, torna o fluxo visível e permite ajustar o número de operadores conforme o takt. Defina o layout com apoio do layout industrial.
Para sustentar o fluxo unitário, avalie também o transporte entre postos. Se a peça anda dezenas de metros entre uma operação e outra, o fluxo continua quebrado, mesmo sem lote. Na célula em U, o operador que entrega a peça ao posto seguinte também é o que recebe a anterior, e o número de operadores pode subir ou descer com o takt. Quando a demanda cai de 450 para 360 peças por turno, o takt passa a ser 27.000 ÷ 360 = 75 s, e o mesmo trabalho pode ser feito com menos pessoas.
Próximo passo
Escolha uma família de produtos. Meça o ciclo de cada posto em campo, calcule o takt e marque o gargalo. Registre a diferença para a demanda e escolha uma ação do passo 2 da TOC. Reavalie em uma semana.
Se a sua fábrica trabalha com reposição puxada para suprir o gargalo, veja o guia prático de kanban.
Perguntas frequentes
O que é fluxo contínuo?
É produzir e movimentar uma peça por vez entre as etapas, sem esperas nem estoques intermediários. Também é chamado de one-piece flow.
Como identificar o gargalo da produção?
Procure a maior fila, o maior tempo de ciclo, o recurso sempre ocupado e os postos seguintes sem peça. Confirme medindo em campo.
O que são os cinco passos da TOC?
Identificar, explorar, subordinar, elevar a restrição e repetir. Cada passo evita investir antes de aproveitar o que já existe.
Fluxo contínuo funciona com qualquer processo?
Não. Processos com tempos de ciclo muito diferentes ou longas trocas exigem antes balanceamento e redução de setup, ou um supermercado entre as etapas.
Por que reduzir o tamanho do lote?
Porque lote grande aumenta a espera, esconde defeitos e alonga o lead time. Lotes pequenos revelam problemas mais cedo.
Continue estudando
Fontes
- GOLDRATT, E. M.; COX, J. A Meta. São Paulo: Nobel.
- ROTHER, M.; SHOOK, J. Aprendendo a Enxergar. São Paulo: Lean Institute Brasil.
- Lean Enterprise Institute. Theory of Constraints (glossário). https://www.lean.org/lexicon-terms/theory-of-constraints/
- Lean Enterprise Institute. Takt Time (glossário). https://www.lean.org/lexicon-terms/takt-time/
Quer um guia rápido de consulta?
Baixe o e-book gratuito guia de bolso do Lean, com os conceitos e ferramentas em uma página cada.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.