Qué es el nivel sigma
El nivel sigma es una medida de qué tan bien un proceso cumple las especificaciones. Cuanto mayor el nivel, menos defectos por millón de oportunidades. La letra griega sigma representa la desviación estándar, y el nivel sigma cuenta cuántas desviaciones estándar caben entre la media del proceso y el límite de especificación más cercano.
La métrica es el lenguaje común del Six Sigma. Permite comparar procesos muy distintos, como una línea de maquinado y un proceso administrativo, en la misma escala. Quien busque el contexto de capacidad con datos continuos debe ver también Cp y Cpk.
Cómo calcular el DPMO
DPMO significa defectos por millón de oportunidades. Antes de él, ayudan tres conceptos. DPU es el número de defectos por unidad. DPO es el número de defectos por oportunidad de defecto. DPMO es el DPO multiplicado por un millón.
DPO = D ÷ (U × O) DPMO = DPO × 1.000.000
En esta fórmula, D es el total de defectos encontrados, U es el número de unidades inspeccionadas y O es el número de oportunidades de defecto por unidad. Una oportunidad es un punto donde el defecto puede ocurrir y verificarse de forma independiente. Definir bien las oportunidades es la parte más delicada: si se inventan para inflar el denominador, el resultado pierde sentido.
Ejemplo ilustrativo con la cuenta verificada
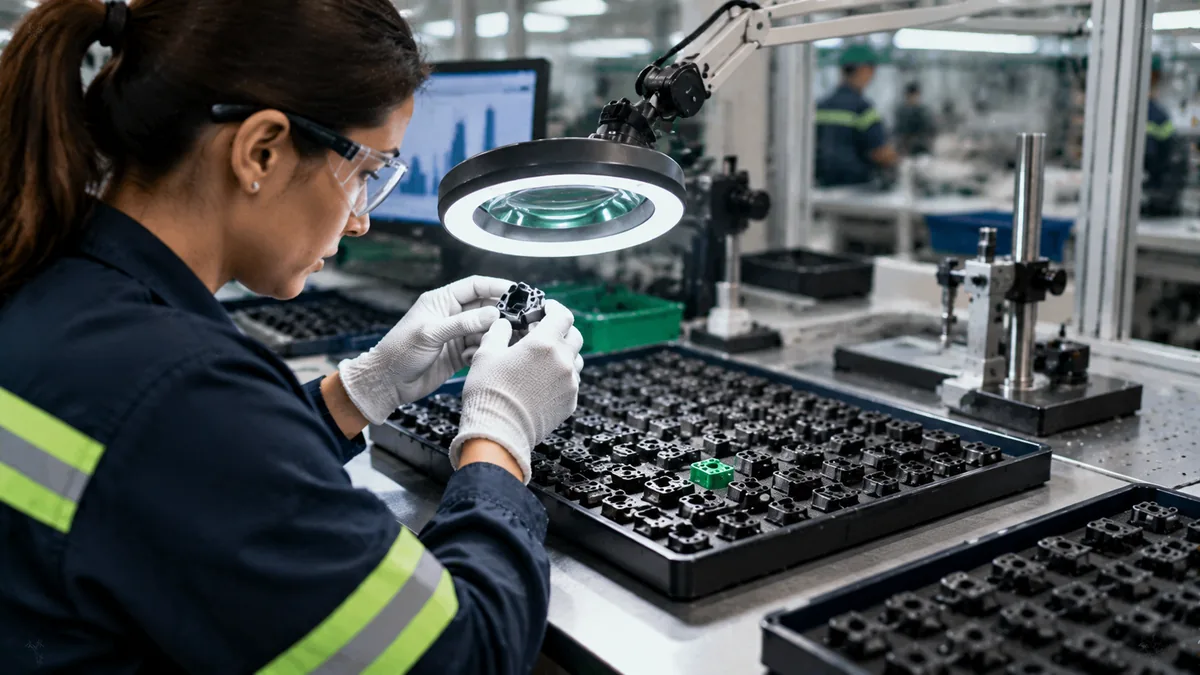
Escenario ilustrativo: un puesto de ensamble inspecciona 2.000 placas. Cada placa tiene 5 oportunidades de defecto. La inspección encuentra 38 defectos en total.
- Oportunidades totales: 2.000 × 5 = 10.000.
- DPO = 38 ÷ 10.000 = 0,0038.
- DPMO = 0,0038 × 1.000.000 = 3.800.
- Rendimiento (proporción sin defecto por oportunidad) = 1 − 0,0038 = 0,9962, o 99,62%.
- DPU = 38 ÷ 2.000 = 0,019 defectos por placa.
Para obtener el nivel sigma, busca el valor z que deja 0,0038 de área en la cola superior de la distribución normal estándar. Ese valor es aproximadamente 2,67. Sumando el desplazamiento convencional de 1,5, el nivel sigma es de cerca de 4,17. Eso coloca el proceso entre los niveles 4 y 5 de la tabla.
Tabla de nivel sigma
La tabla usual de nivel sigma incorpora un desplazamiento de 1,5 sigma de la media del proceso en el largo plazo. Ese desplazamiento es una convención adoptada en la práctica del Six Sigma, y no una ley de la naturaleza. Supone que, con el tiempo, la media del proceso se desplaza respecto al objetivo, y por eso el nivel de corto plazo se expresa con 1,5 más que el z calculado.
| Nivel sigma | DPMO (con desplazamiento de 1,5) | Rendimiento aproximado |
|---|---|---|
| 1 | 691.462 | 30,85% |
| 2 | 308.538 | 69,15% |
| 3 | 66.807 | 93,32% |
| 4 | 6.210 | 99,379% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
Sin la convención del desplazamiento, seis sigma correspondería a defectos del orden de milmillonésimas. El famoso 3,4 por millón nace justamente del 1,5. Declara siempre qué criterio usas al comparar resultados.
Fórmula en hoja de cálculo
En las hojas de cálculo, el nivel sigma sale de la inversa de la distribución normal estándar. En Excel y en las Hojas de cálculo de Google, la función en inglés es NORM.S.INV, y en español aparece como INV.NORM.ESTAND (las versiones antiguas de Excel usan DISTR.NORM.ESTAND.INV). Verifica el nombre en tu versión.
Nivel sigma = INV.NORM.ESTAND(1 − DPMO ÷ 1.000.000) + 1,5
Con el ejemplo anterior, la celda con el DPMO igual a 3.800 genera 1 − 0,0038 = 0,9962. La función devuelve cerca de 2,67, y con el desplazamiento el resultado es cerca de 4,17, igual al cálculo manual. Para trabajar sin el desplazamiento, basta omitir el 1,5 e indicarlo en el informe.
Procedimiento general en Minitab
No describo rutas exactas de menú, porque cambian entre versiones de Minitab. El procedimiento general es este:
- Organiza los datos en columnas: número de defectos y tamaño de la muestra en cada subgrupo.
- Abre el análisis de capacidad para datos por atributos (binomial o Poisson, según el tipo de dato) en el grupo de herramientas de calidad.
- Indica la columna de defectos y la de tamaño del subgrupo.
- Ejecuta y lee el DPMO y el nivel sigma del informe. Verifica si el informe considera o no el desplazamiento de 1,5 antes de comparar con la tabla.
- Verifica la estabilidad del proceso en gráficos de control, como el gráfico p, antes de confiar en el resultado.
Un análisis de capacidad solo vale si el proceso está bajo control estadístico. Mira el CEP y la confiabilidad del dato en el MSA.
Cuidados en la interpretación
- Compara procesos con la misma definición de oportunidad.
- No uses DPMO con muestras muy pequeñas: un defecto más lo cambia todo.
- Combina el indicador con el costo del defecto, como en el costo de la calidad.
- Para el rendimiento a lo largo de varias etapas, mira FPY y RTY.
Siguiente paso
Elige un proceso con datos de inspección disponibles. Define por escrito las oportunidades de defecto, recolecta una muestra representativa, calcula el DPMO con la fórmula anterior y conviértelo en nivel sigma en la hoja de cálculo. Registra la fecha y el criterio usado. Repite la medición después de una mejora y compara con el mismo criterio. El resultado se convierte en la línea base de tu proyecto de mejora.
Preguntas frecuentes
¿Qué es el DPMO?
Es el número de defectos por millón de oportunidades, calculado como el total de defectos dividido entre el producto de unidades y oportunidades por unidad, por un millón.
¿Por qué seis sigma equivale a 3,4 defectos por millón?
Porque la tabla usual considera un desplazamiento convencional de 1,5 sigma en la media del proceso. Sin él, el valor sería mucho menor.
¿Cuál es la fórmula del nivel sigma en la hoja de cálculo?
La inversa de la normal estándar de (1 − DPMO ÷ 1.000.000), sumando 1,5 cuando se adopta el desplazamiento convencional.
¿Sirve el nivel sigma para procesos administrativos?
Sí. Basta definir el defecto, como un error de registro, y las oportunidades de error por documento.
¿Minitab ya aplica el desplazamiento de 1,5?
Depende del informe y de la versión. Verifica la definición usada en el resultado antes de comparar con la tabla convencional.
Sigue estudiando
Fuentes
- Lean Enterprise Institute. PDCA (glossário Lean). https://www.lean.org/lexicon-terms/pdca/
- Lean Enterprise Institute. Waste (glossário Lean). https://www.lean.org/lexicon-terms/waste/
- WOMACK, J.; JONES, D. A Mentalidade Enxuta nas Empresas. Rio de Janeiro: Elsevier.
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-yoke System. Productivity Press.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito Kit de Resolución de Problemas, con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.