Cinco aplicaciones, ningún caso inventado
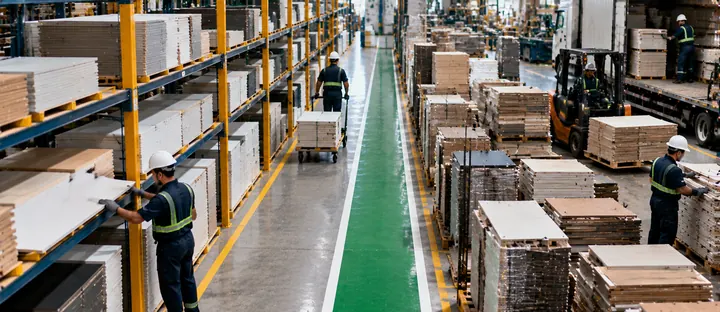
Este texto no relata casos de empresas específicas ni promete resultados. Los cinco escenarios siguientes son ilustrativos: situaciones típicas que se repiten en fábricas distintas y en las que el kanban suele ser una buena respuesta.
Para cada uno, verás el problema, el diseño del kanban y qué medir. Las cantidades de tarjetas no aparecen aquí: el cálculo está en dimensionamiento de kanban, y la visión general del método en kanban: guía práctica.
1. Reposición de componentes en la línea de ensamble
Problema (ilustrativo): tornillos, conectores y piezas pequeñas unas veces faltan y otras sobran al costado de la línea. El operador interrumpe el ensamble para buscar material.
Diseño del kanban: una caja por ítem, con dos compartimentos. Cuando el primero se vacía, la tarjeta de la caja va a la caja de recolección y el abastecedor repone desde el almacén en una ruta fija.
Qué medir: número de paradas por falta de material, tiempo de reposición e ítems que quedaron por debajo del mínimo.
Trampa común: abastecer fuera de una ruta fija. Sin horario ni recorrido definidos, el abastecedor se vuelve bombero y la tarjeta pierde sentido.
2. Kanban de embalajes
Problema (ilustrativo): las cajas, las tarimas y las etiquetas faltan en despacho, y el producto terminado espera el embalaje. En otras semanas, el espacio queda ocupado por embalaje vacío.
Diseño del kanban: la propia tarima vacía es la señal. Un área demarcada con cantidad máxima y mínima funciona como kanban de espacio: si el área está vacía, es hora de pedir; si está llena, nadie repone.
Qué medir: retrasos de despacho por falta de embalaje y cantidad promedio de embalaje en inventario.
Trampa común: no demarcar el límite máximo. Sin él, el espacio se llena de embalajes y el kanban se convierte en depósito.
3. Supermercado de insumos
Problema (ilustrativo): la producción consume materia prima de varias familias, pero los pedidos se hacen por estimación y generan un inventario grande de algunos ítems y faltantes de otros.
Diseño del kanban: un supermercado cercano a la producción, con ubicación fija por ítem y tarjeta de retiro. La producción retira; la tarjeta vuelve al almacén o al proveedor interno como orden de reposición. Consulta el concepto en producción pull.
Qué medir: faltantes, rotación por ítem y tiempo entre el retiro y la reposición.
Trampa común: incluir todos los ítems de una vez. Empieza por los de consumo más regular y deja los esporádicos para después.
4. Kanban de herramientas y mantenimiento
Problema (ilustrativo): los insertos, las brocas y los repuestos de las máquinas se compran solo después de que se acaban. La máquina se detiene esperando el ítem.
Diseño del kanban: cada ítem crítico tiene un punto de reposición señalizado en el estante o en el gabinete. Al alcanzar la marca, una tarjeta dispara la compra. Los ítems de alto costo y baja rotación quedan fuera del kanban y siguen otra regla. Conéctalo con la rutina de TPM.
Qué medir: horas de máquina detenida por falta de repuestos y tiempo de cambio de herramienta.
Trampa común: ignorar el plazo de entrega del proveedor al fijar la marca de reposición. Si la compra demora, el punto debe ser más alto.
5. Kanban de proveedor
Problema (ilustrativo): el proveedor entrega lotes grandes e irregulares. La fábrica mantiene inventario para protegerse y aun así sufre faltantes.
Diseño del kanban: contenedores retornables con tarjeta. El contenedor vacío vuelve al proveedor y su tarjeta autoriza la siguiente entrega, en lotes menores y con la frecuencia acordada. El proveedor necesita pronóstico y nivelación, como en el heijunka.
Qué medir: cumplimiento del plazo de entrega, nivel de inventario del ítem en la fábrica y frecuencia de faltantes.
Trampa común: imponer el sistema al proveedor sin acordar volumen y pronóstico. El acuerdo debe servir a ambos lados, y la calidad del lote debe ser estable.
Lo que tienen en común las cinco aplicaciones
| Aplicación | Señal utilizada | Quién repone | Indicador principal |
|---|---|---|---|
| Componentes en la línea | Tarjeta en la caja de recolección | Abastecedor interno | Paradas por falta |
| Embalajes | Espacio o tarima vacía | Almacén | Retrasos de despacho |
| Insumos | Tarjeta de retiro | Almacén o proveedor interno | Faltantes y rotación |
| Herramientas y mantenimiento | Marca de punto de reposición | Compras o mantenimiento | Horas detenidas |
| Proveedor | Contenedor vacío con tarjeta | Proveedor externo | Plazo y faltantes |
En todos, el consumo dispara la reposición, la cantidad es limitada y la señal es visible. Estos elementos forman la base de gestión visual del circuito.
Otra semejanza: ninguno funciona con demanda caótica ni con calidad inestable. Antes de la tarjeta viene la estabilidad del proceso.
Próximo paso
Elige uno de los cinco escenarios que se parezca a tu problema actual. Mide la línea base durante dos semanas: paradas, faltantes e inventario. Solo después diseña el circuito, fija el límite y corre un piloto pequeño. Compara el antes y el después con los mismos indicadores.
Si el piloto no mejora nada, no ajustes la tarjeta antes de investigar la causa: la inestabilidad de la calidad y de la demanda suelen ser la razón.
Registra también las reglas del circuito en una página: quién retira, quién repone, cuál es el límite, qué hacer cuando la tarjeta se retrasa. Una regla escrita evita que el sistema dependa de la memoria de una sola persona. Para las reglas clásicas, consulta las reglas de oro del kanban.
Preguntas frecuentes
¿Los escenarios del artículo son casos reales?
No. Son escenarios típicos e ilustrativos, descritos sin resultados numéricos, para mostrar dónde suele funcionar el kanban.
¿Dónde funciona mejor el kanban en la industria?
En ítems de consumo repetitivo y razonablemente estable, con un lead time de reposición conocido y corto.
¿El kanban sirve para ítems de baja rotación?
En general no. Los ítems raros y caros suelen seguir otra regla de reposición, como el pedido bajo demanda.
¿Qué medir después de implementar el kanban?
Faltantes y paradas, nivel de inventario, rotación y tiempo de reposición. Compara con la línea base anterior.
¿Necesito tarjetas físicas?
No necesariamente. La señal puede ser un espacio vacío, una caja o un registro electrónico, siempre que sea visible y limitada.
Sigue estudiando
Fuentes
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- SMALLEY, A. Criando o Sistema Puxado Nivelado. Lean Institute Brasil.
- Lean Enterprise Institute. Lean Lexicon: Kanban. https://www.lean.org/lexicon-terms/kanban/
- Lean Enterprise Institute. Lean Lexicon: Supermarket. https://www.lean.org/lexicon-terms/supermarket/
Para seguir estudiando: fuentes y enlaces fiables
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres una producción pull de verdad?
Descarga el e-book gratuito sobre producción pull, con kanban, supermercado y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.