Qué es el flujo de una pieza
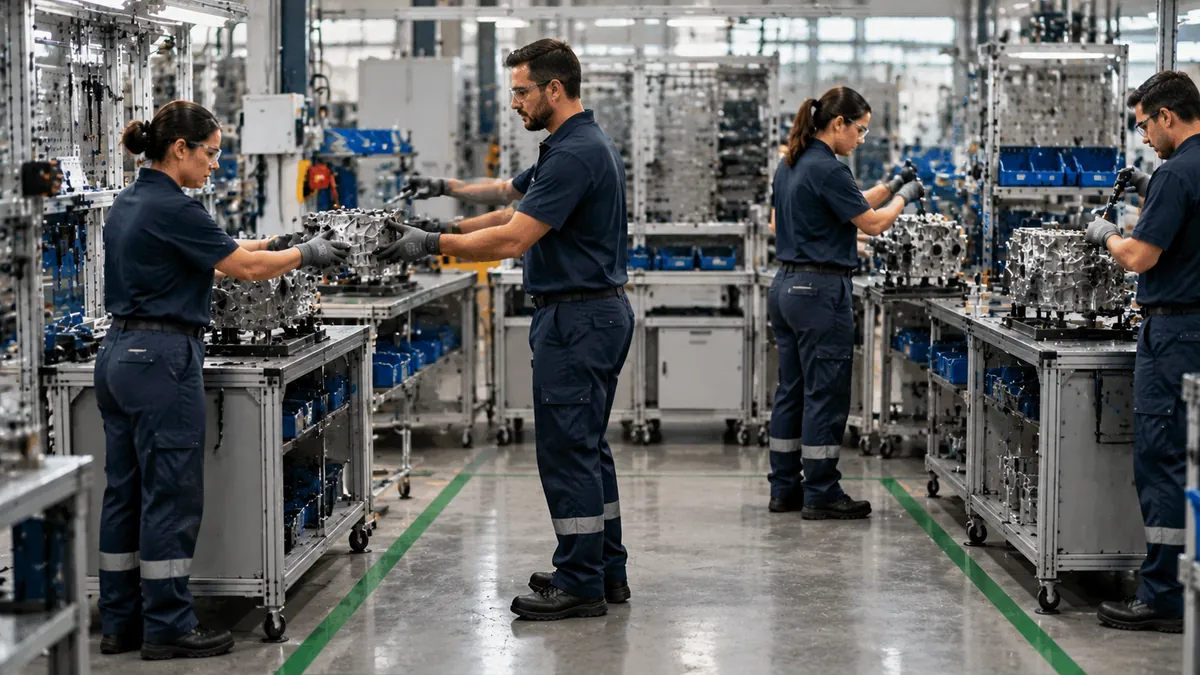
Flujo de una pieza (one piece flow) es fabricar y mover una unidad a la vez, de un proceso al siguiente, sin formar lotes ni inventario entre ellos. La pieza entra al paso siguiente solo cuando el anterior la libera.
La ganancia principal es el lead time: la primera pieza sale tras sumar solo el tiempo de cada paso, en lugar de esperar al lote completo. Como el puesto siguiente detecta el defecto en minutos, también baja el desperdicio.
Mapa visual: lote de uno frente a lotes grandes en el lead time
El mapa compara, con el mismo ejemplo de este artículo, un lote de 10 y el flujo unitario, y muestra la fórmula y las condiciones de uso.
Ejemplo: 3 puestos de 1 minuto, 10 piezas
Tres procesos en secuencia, cada uno con 1 minuto por pieza, y un pedido de 10 piezas. En lote, cada puesto procesa las 10 piezas antes de pasarlas. En flujo unitario, cada pieza avanza apenas queda lista.
| Indicador | Lote de 10 | Flujo de una pieza |
|---|---|---|
| Primera pieza lista | 3 × 10 × 1 = 30 min | 3 × 1 = 3 min |
| Última pieza lista | 30 min | (3 + 10 − 1) × 1 = 12 min |
| Salida promedio de las 10 piezas | 30 min | (3 + 4 + … + 12) ÷ 10 = 7,5 min |
| Piezas en proceso (régimen) | 1 por minuto × 30 min = 30 | 1 por minuto × 3 min = 3 |
| Piezas afectadas por un defecto del puesto 1 | hasta 10 | hasta 2 |
La capacidad es la misma, 1 pieza por minuto. Lo que cambia es cuánto tiempo y material quedan detenidos en el camino.
La cuenta del lead time
Lote: LT = m × Q × t | Flujo unitario: LT = (m + Q − 1) × t
Donde m es el número de puestos, Q el tamaño del lote y t el tiempo por pieza (igual en todos los puestos). El inventario en proceso sigue la ley de Little: piezas en proceso = ritmo de salida × tiempo de paso.
| Puestos (m) | Lote Q = 10: m × Q × t | Flujo unitario: (m + Q − 1) × t |
|---|---|---|
| 3 | 30 min | 12 min |
| 5 | 50 min | 14 min |
| 8 | 80 min | 17 min |
Cuantos más pasos, mayor la ventaja del flujo unitario. Solo la entrega si los tiempos son parecidos.
El ritmo lo marca el puesto más lento
Si el puesto 3 tarda 1,5 minutos y los otros 1, la pieza n sale en 2 + 1,5 × n. La décima pieza sale a los 17 minutos, frente a 35 minutos en lote (10 + 10 + 15). Sigue siendo mejor, pero el puesto 3 limita la salida a 0,67 piezas por minuto. Por eso el flujo de una pieza exige balanceo de línea con base en el takt time: los tiempos de ciclo deben quedar cerca del takt, sin un puesto muy por encima de los demás. Para distinguir los conceptos, vea tiempo de ciclo, takt time y lead time.
Cómo implantarlo en 6 pasos
- Elija una familia de productos con ruta parecida, usando el mapa del flujo de valor.
- Mida los tiempos reales de cada paso y calcule el takt del pedido.
- Reordene los puestos en la secuencia del proceso, cercanos entre sí. La disposición típica es la celda en U.
- Equilibre las tareas entre operarios hasta que ningún paso supere mucho el takt.
- Reduzca cambios y paradas con SMED y mantenimiento básico, porque sin inventario intermedio cualquier parada detiene el flujo.
- Asegure la calidad en el origen con poka-yoke y la detención del puesto ante el defecto, en el espíritu del jidoka.
Empiece por una celda piloto, registre el antes y el después de lead time, inventario en proceso y desperdicio, y solo entonces replique.
Cuándo usarlo y cuándo no
| Condición | ¿Funciona el flujo de una pieza? | Qué hacer |
|---|---|---|
| Tiempos de ciclo cercanos al takt | Sí | Aplicar directamente |
| Cambio de herramienta largo | Todavía no | Reducir con SMED; usar lote pequeño |
| Proceso por lotes (horno, baño, curado) | No | Usar el lote mínimo del equipo, con flujo antes y después |
| Máquina inestable con muchas paradas | No | Estabilizar antes (TPM) |
| Muchas variantes y rutas distintas | Parcial | Agrupar familias; nivelar con heijunka |
| Puestos lejanos o en edificios distintos | Parcial | Acercar el layout o usar flujo continuo con amortiguador |
Cuando el flujo unitario no es posible, use el flujo continuo con lotes pequeños y una los procesos separados con producción por arrastre. El flujo de una pieza es la meta, no una obligación para todo proceso.
Errores comunes y límites
- Forzar el flujo con tiempos desequilibrados: el operario del puesto rápido espera y el puesto lento genera fila.
- Ignorar el cambio de herramienta: con cambio largo, la pérdida de capacidad supera la ganancia de lead time.
- Quitar inventario sin estabilizar: la primera falla de máquina o de calidad detiene toda la celda.
- Confundir flujo unitario con transporte unitario: mover una pieza a la vez por largas distancias aumenta el movimiento.
- Medir solo el costo por hora: la eficiencia local baja, pero la ganancia está en el tiempo de paso, el inventario y la calidad.
- Dimensionar sin holgura: sin inventario, la celda depende de la presencia, las herramientas y el material en el punto de uso.
Preguntas frecuentes
¿Qué es el flujo de una pieza?
Fabricar y mover una pieza a la vez entre los pasos, sin lotes ni inventario intermedio.
¿En qué se diferencia del flujo continuo?
El flujo continuo es la idea general: las piezas fluyen sin detenerse. El de una pieza es la forma ideal, con lote de transferencia igual a 1.
¿Cuánto baja el lead time en el ejemplo?
De 30 minutos a 12 minutos en la última pieza, y la primera sale a los 3 minutos en lugar de 30.
¿Sirve para cualquier proceso?
No. Los procesos por lotes, los cambios largos y las máquinas inestables exigen lotes pequeños o ajustes previos.
¿Reduce la productividad?
En el ejemplo la capacidad es la misma, 1 pieza por minuto. La ociosidad local aparece porque sale el inventario que la escondía.
¿Necesito una celda en U?
No es obligatoria, pero es la disposición más usada, porque acerca los puestos y permite variar el número de operarios.
Fuentes
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Productivity Press, 1988.
- WOMACK, J. P.; JONES, D. T. Lean Thinking. Free Press, 2003.
- ROTHER, M.; HARRIS, R. Creating Continuous Flow. Lean Enterprise Institute, 2001.
- HOPP, W. J.; SPEARMAN, M. L. Factory Physics. Waveland Press.
- LITTLE, J. D. C. A proof for the queuing formula L = λW. Operations Research, v. 9, n. 3, 1961.
Para seguir estudiando: fuentes y enlaces fiables
- Lean Enterprise Institute: What is Lean? (en inglés)
- Toyota Motor Corporation: Toyota Production System (en inglés)
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres una producción pull de verdad?
Descarga el e-book gratuito de producción pull, con kanban, supermercados y nivelación.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.