Zehn Szenarien, eine Logik
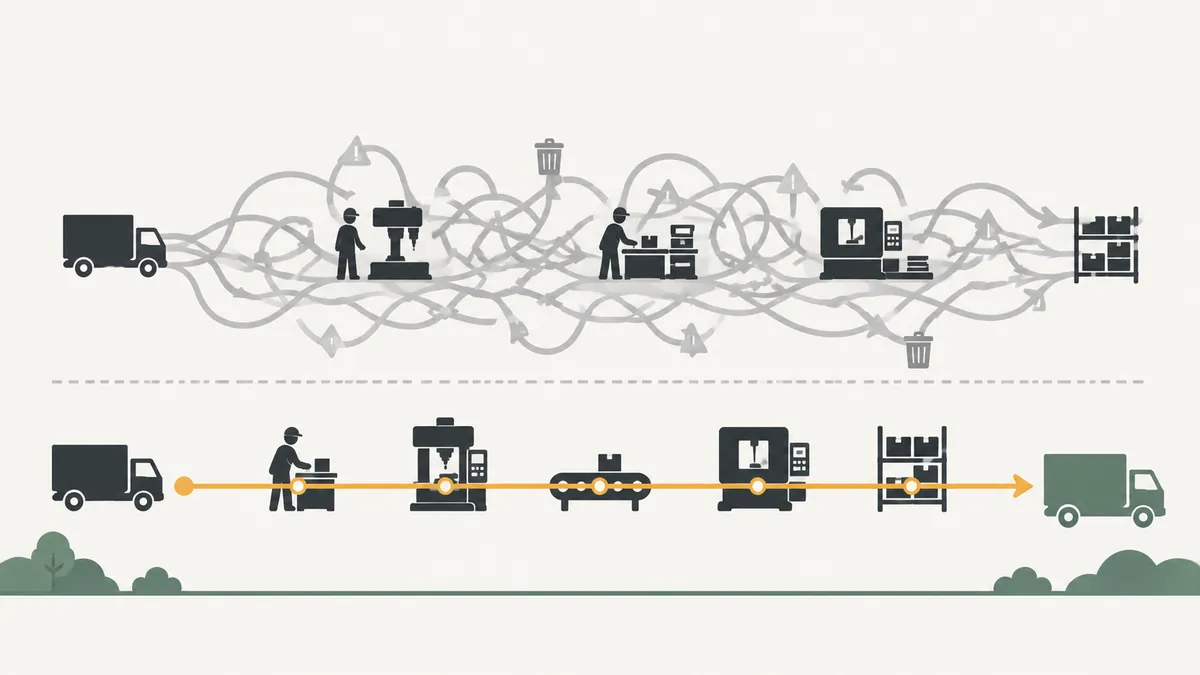
Verschwendung zu beseitigen heißt nicht, im Blindflug Kosten zu kürzen. Es heißt, den Verlust zu erkennen, die Ursache zu finden und eine Gegenmaßnahme umzusetzen, die verhindert, dass er wiederkehrt. Die zehn folgenden Fälle folgen immer dieser Reihenfolge.
Wichtiger Hinweis: Alle Szenarien sind illustrativ. Sie wurden aufgebaut, um das Vorgehen zu vermitteln, und beschreiben weder reale Unternehmen noch gemessene Ergebnisse. Passen Sie die Ursache an Ihre Situation an, bevor Sie die Gegenmaßnahme übernehmen.
Wenn Sie die Verlustkategorien auffrischen möchten, lesen Sie die 7 Verschwendungsarten im Lean.
Überblick über die zehn Szenarien
| Nr. | Szenario | Verschwendung | Wichtigste Gegenmaßnahme |
|---|---|---|---|
| 1 | Teile wandern zwischen Gebäuden | Transport | Prozesse in Zellen zusammenführen |
| 2 | Halbfertigteile stapeln sich zwischen den Stationen | Bestand | Bestand begrenzen und die Produktion nach dem Pull-Prinzip steuern |
| 3 | Mitarbeiter suchen Werkzeug | Bewegung | Arbeitsplatz mit 5S ordnen |
| 4 | Maschine wartet auf langes Rüsten | Wartezeit | Rüstzeit verkürzen |
| 5 | Große Lose aus Bequemlichkeit | Überproduktion | Nach Bedarf produzieren |
| 6 | Oberflächenbearbeitung über die Anforderung hinaus | Überbearbeitung | An der Spezifikation ausrichten |
| 7 | Fehler wird erst am Linienende entdeckt | Fehler | An der Ursache vorbeugen |
| 8 | Verbesserungsvorschläge bleiben unbeantwortet | Ungenutztes Potenzial der Mitarbeiter | Ritual für schnelle Rückmeldung |
| 9 | Bericht wird dreimal geprüft | Überbearbeitung | Redundante Prüfungen abschaffen |
| 10 | Maschinenstillstände ohne Erfassung | Wartezeit | Erfassen und die Ursache behandeln |
Szenarien 1 bis 5: physischer Fluss
1. Teile wandern zwischen Gebäuden
Verschwendung: Transport. Ursache: Layout nach Abteilungen statt nach Produkt. Gegenmaßnahme: in Zellen neu organisieren, wie bei der Produktanordnung nach dem Objektprinzip.
2. Halbfertigteile stapeln sich zwischen den Stationen
Verschwendung: Bestand. Ursache: Jede Station produziert in ihrem eigenen Takt, ohne Signal über den Verbrauch. Gegenmaßnahme: eine Obergrenze für Teile zwischen den Stationen festlegen und mit Kanban die Produktion freigeben.
3. Mitarbeiter suchen Werkzeug
Verschwendung: Bewegung. Ursache: Werkzeuge ohne festen Platz. Gegenmaßnahme: Schattenbrett für Werkzeuge und eine festgelegte Position am Arbeitsplatz, die Grundlage von 5S.
4. Maschine wartet auf langes Rüsten
Verschwendung: Wartezeit. Ursache: Vorbereitungsaufgaben werden bei stehender Maschine erledigt. Gegenmaßnahme: trennen, was bei laufender Maschine erledigt werden kann, nach der Methode der Schnellrüstung (SMED).
5. Große Lose aus Bequemlichkeit
Verschwendung: Überproduktion. Ursache: Hohe Rüstkosten begünstigen große Lose. Gegenmaßnahme: zuerst das Rüsten verkürzen, dann das Los verkleinern und im Rhythmus der Taktzeit produzieren.
Szenarien 6 bis 10: Information und Menschen
6. Oberflächenbearbeitung über die Anforderung hinaus
Verschwendung: Überbearbeitung. Ursache: alte Gewohnheit ohne Überprüfung der Spezifikation. Gegenmaßnahme: mit dem Kunden klären, was er wertschätzt, und die Arbeitsanweisung neu schreiben.
7. Fehler wird erst am Linienende entdeckt
Verschwendung: Fehler. Ursache: Prüfung nur am Ende. Gegenmaßnahme: Vorrichtungen zur Fehlervermeidung, wie beim Poka-Yoke, und Linienstopp bei einer Abweichung, ein Prinzip des Jidoka.
8. Verbesserungsvorschläge bleiben unbeantwortet
Verschwendung: ungenutztes Potenzial der Mitarbeiter. Ursache: Niemand ist für die Sichtung zuständig. Gegenmaßnahme: eine Ideentafel mit Verantwortlichem und einer Antwortfrist von wenigen Tagen.
9. Bericht wird dreimal geprüft
Verschwendung: administrative Überbearbeitung. Ursache: Misstrauen gegenüber den Ausgangsdaten. Gegenmaßnahme: die Quelle korrigieren und nur eine Prüfung beibehalten.
10. Maschinenstillstände ohne Erfassung
Verschwendung: Wartezeit. Ursache: Niemand notiert Grund und Dauer. Gegenmaßnahme: ein einfaches Erfassungsblatt und eine wöchentliche Analyse mit den 5 Warum.
Das Muster hinter den zehn Szenarien
Lesen Sie die Fälle noch einmal und achten Sie auf drei Wiederholungen:
- Die Gegenmaßnahme ist fast nie der Kauf von Ausrüstung. Sie besteht darin, Methode, Layout oder Regel zu ändern.
- Die Grundursache liegt in einer alten Entscheidung, nicht beim Mitarbeiter.
- Ohne Standard und ohne Nachverfolgung kehrt die Verschwendung nach wenigen Monaten zurück.
Schreiben Sie deshalb nach der Gegenmaßnahme den neuen Standard auf und wählen Sie eine einfache Kennzahl zur Überwachung. Die Standardarbeit ist der Ort, an dem der Gewinn festgehalten wird.
Hinzu kommt ein vierter Punkt: Fast jedes Szenario beginnt damit, dass jemand sagt, es sei schon immer so gewesen. Die Frage, die das Denken freisetzt, ist einfach: Wer profitiert von diesem Schritt? Lautet die Antwort „niemand“, ist der Schritt ein Kandidat für die Streichung aus dem Prozess.
Außerdem sollten Sie Auslastung nicht mit Produktivität verwechseln. Eine ständig ausgelastete Station kann Bestände, Nacharbeit oder Dokumente produzieren, die niemand liest. Entscheidend ist der Produktfluss, den der Kunde akzeptiert, zum vereinbarten Termin.
Wie Sie entscheiden, wo Sie beginnen
Nicht jede Verschwendung verdient sofortige Aufmerksamkeit. Eine praktische Reihenfolge:
- Listen Sie die im Fluss beobachteten Verluste auf.
- Vergeben Sie eine Note von 1 bis 5 für die Auswirkung auf den Kunden und eine weitere von 1 bis 5 für die Einfachheit der Lösung.
- Multiplizieren Sie die beiden Noten. Ein Verlust mit Auswirkung 4 und Einfachheit 5 ergibt 20 Punkte.
- Beginnen Sie mit den höchsten Punktzahlen und planen Sie die übrigen ein.
Diese Rechnung ist ein Hilfskriterium, keine exakte Wissenschaft. Sie dient dazu, dass das Team Prioritäten anhand derselben Zahlen bespricht. Nutzen Sie die Technik des Pareto-Diagramms, wenn Häufigkeitsdaten vorliegen.
Ein illustratives Zahlenbeispiel hilft. Angenommen, es gibt drei Verluste: Bestand zwischen den Stationen (Auswirkung 3, Einfachheit 4), Fehler am Linienende (Auswirkung 5, Einfachheit 2) und Werkzeugsuche (Auswirkung 2, Einfachheit 5). Die Produkte sind 12, 10 und 10. Der Bestand zwischen den Stationen kommt zuerst, die beiden anderen liegen gleichauf. Bei Gleichstand bevorzugen Sie den mit der größeren Auswirkung auf den Kunden, also den Fehler, benennen aber einen Verantwortlichen mit längerer Frist, da die Einfachheit gering ist.
Vergessen Sie nicht, die Liste in jedem Zyklus zu überprüfen. Wird ein Verlust behoben, verändert sich das Gewicht der übrigen.
Nächster Schritt
Wählen Sie das Szenario, das Ihrer Fabrik am ähnlichsten ist, und wenden Sie den Ablauf an: Verlust, Ursache, Gegenmaßnahme, Standard und Kennzahl. Tun Sie das zunächst an einem einzigen Arbeitsplatz, bevor Sie es auf das ganze Werk ausweiten.
Für einen weiteren Blick lesen Sie den Artikel über die 8 Verschwendungsarten der Fertigung und den Leitfaden zur Identifizierung von Verlusten.
Häufige Fragen
Sind die Beispiele im Artikel reale Fälle?
Nein. Es sind illustrative Szenarien, aufgebaut, um die Abfolge Verschwendung, Ursache und Gegenmaßnahme zu vermitteln.
Welche Verschwendung lässt sich am schwersten beseitigen?
Fehler und Überproduktion, weil sie voraussetzen, dass sich Gewohnheiten und Prozesse ändern, und nicht nur der Raum neu geordnet wird.
Muss ich Technologie kaufen, um Verschwendung zu beseitigen?
In den meisten Fällen nicht. Methode, Layout und Arbeitsregeln lösen einen großen Teil der Verluste.
Wie verhindere ich, dass die Verschwendung zurückkehrt?
Halten Sie den neuen Standard fest, schulen Sie das Team und verfolgen Sie eine einfache Kennzahl des Arbeitsplatzes.
Weiterführende Artikel
Quellen
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- WOMACK, J.; JONES, D. A Mentalidade Enxuta nas Empresas. Rio de Janeiro: Elsevier.
- Lean Enterprise Institute. Lean Lexicon: Waste. https://www.lean.org/lexicon-terms/waste/
Möchten Sie die Werkzeuge gebrauchsfertig?
Laden Sie das kostenlose E-Book „Kit zur Problemlösung“ herunter, mit PDCA, A3, 5 Warum und Ishikawa.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.