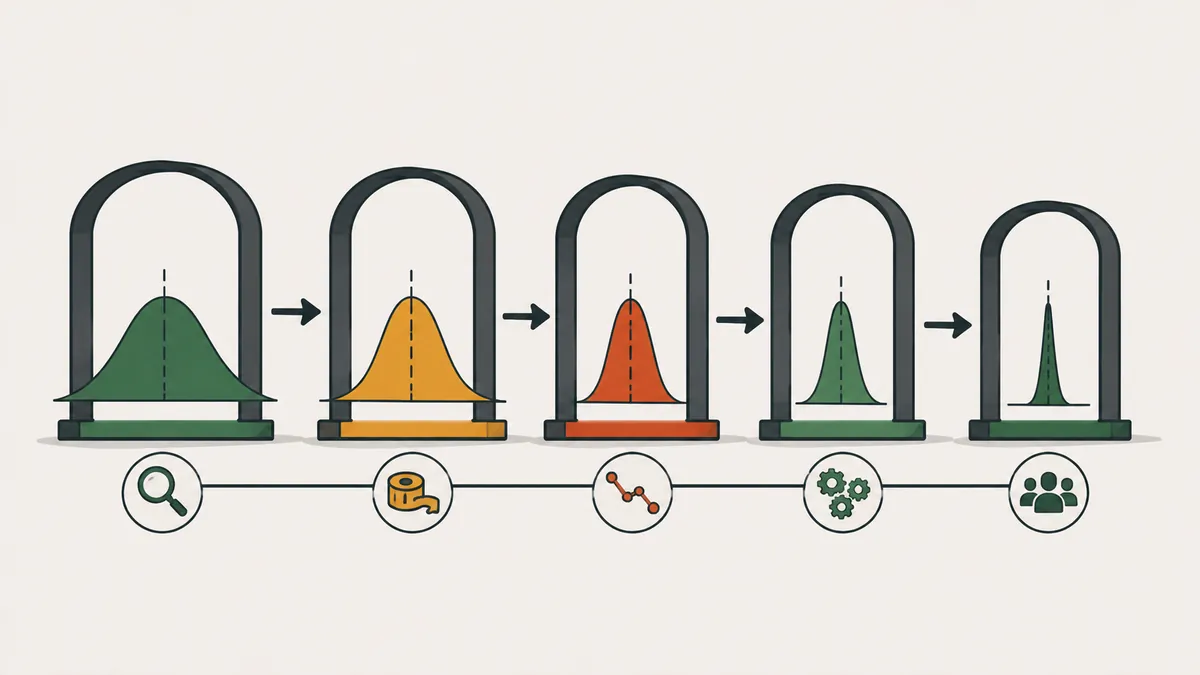
O que é nível sigma
Nível sigma é uma medida de quão bem um processo atende às especificações. Quanto maior o nível, menos defeitos por milhão de oportunidades. A letra grega sigma representa o desvio padrão, e o nível sigma conta quantos desvios padrão cabem entre a média do processo e o limite de especificação mais próximo.
A métrica é a linguagem comum do Six Sigma. Ela permite comparar processos muito diferentes, como uma linha de usinagem e um processo administrativo, na mesma escala. Quem quer o contexto de capacidade com dados contínuos deve ver também Cp e Cpk.
Como calcular o DPMO
DPMO significa defeitos por milhão de oportunidades. Antes dele, três conceitos ajudam. DPU é o número de defeitos por unidade. DPO é o número de defeitos por oportunidade de defeito. DPMO é o DPO multiplicado por um milhão.
DPO = D ÷ (U × O) DPMO = DPO × 1.000.000
Nessa fórmula, D é o total de defeitos encontrados, U é o número de unidades inspecionadas e O é o número de oportunidades de defeito por unidade. Uma oportunidade é um ponto onde o defeito pode ocorrer e ser verificado de modo independente. Definir bem as oportunidades é a parte mais delicada: se elas forem inventadas para inflar o denominador, o resultado perde sentido.
Exemplo ilustrativo com a conta conferida
Cenário ilustrativo: um posto de montagem inspeciona 2.000 placas. Cada placa tem 5 oportunidades de defeito. A inspeção encontra 38 defeitos no total.
- Oportunidades totais: 2.000 × 5 = 10.000.
- DPO = 38 ÷ 10.000 = 0,0038.
- DPMO = 0,0038 × 1.000.000 = 3.800.
- Rendimento (proporção sem defeito por oportunidade) = 1 − 0,0038 = 0,9962, ou 99,62%.
- DPU = 38 ÷ 2.000 = 0,019 defeito por placa.
Para obter o nível sigma, procure o valor z que deixa 0,0038 de área na cauda superior da distribuição normal padrão. Esse valor é aproximadamente 2,67. Somando o deslocamento convencional de 1,5, o nível sigma é de cerca de 4,17. Isso coloca o processo entre os níveis 4 e 5 da tabela.
Tabela de nível sigma
A tabela usual de nível sigma incorpora um deslocamento de 1,5 sigma da média do processo no longo prazo. Esse deslocamento é uma convenção adotada na prática do Six Sigma, e não uma lei da natureza. Ele pressupõe que, ao longo do tempo, a média do processo se desloque em relação ao alvo, e por isso o nível de curto prazo é expresso com 1,5 a mais do que o z calculado.
| Nível sigma | DPMO (com deslocamento de 1,5) | Rendimento aproximado |
|---|---|---|
| 1 | 691.462 | 30,85% |
| 2 | 308.538 | 69,15% |
| 3 | 66.807 | 93,32% |
| 4 | 6.210 | 99,379% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
Sem a convenção do deslocamento, seis sigma corresponderia a defeitos na ordem de bilionésimos. O famoso 3,4 por milhão nasce justamente do 1,5. Sempre declare qual critério usa ao comparar resultados.
Fórmula em planilha
Em planilhas, o nível sigma sai da inversa da distribuição normal padrão. No Excel e no Planilhas Google, a função em inglês é NORM.S.INV, e em português aparece como INV.NORMP.N (versões antigas do Excel usam INV.NORMP). Confira o nome na sua versão.
Nível sigma = INV.NORMP.N(1 − DPMO ÷ 1.000.000) + 1,5
Com o exemplo acima, a célula com o DPMO igual a 3.800 gera 1 − 0,0038 = 0,9962. A função devolve cerca de 2,67, e com o deslocamento o resultado é cerca de 4,17, igual ao cálculo manual. Para trabalhar sem o deslocamento, basta omitir o 1,5 e informar isso no relatório.
Procedimento geral no Minitab
Não descrevo caminhos exatos de menu, porque eles mudam entre versões do Minitab. O procedimento geral é este:
- Organize os dados em colunas: número de defeitos e tamanho da amostra em cada subgrupo.
- Abra a análise de capacidade para dados de atributos (binomial ou Poisson, conforme o tipo de dado) no grupo de ferramentas da qualidade.
- Informe a coluna de defeitos e a de tamanho do subgrupo.
- Execute e leia o DPMO e o nível sigma do relatório. Confira se o relatório considera ou não o deslocamento de 1,5 antes de comparar com a tabela.
- Verifique a estabilidade do processo em cartas de controle, como a carta p, antes de confiar no resultado.
Uma análise de capacidade só vale se o processo estiver sob controle estatístico. Veja CEP e a confiabilidade do dado em MSA.
Cuidados na interpretação
- Compare processos com a mesma definição de oportunidade.
- Não use DPMO com amostras muito pequenas: um defeito a mais muda tudo.
- Combine o indicador com o custo do defeito, como em custo da qualidade.
- Para rendimento ao longo de várias etapas, veja FPY e RTY.
Próximo passo
Escolha um processo com dados de inspeção disponíveis. Defina por escrito as oportunidades de defeito, colete uma amostra representativa, calcule o DPMO com a fórmula acima e converta em nível sigma na planilha. Registre a data e o critério usado. Repita a medição depois de uma melhoria e compare com o mesmo critério. O resultado vira a linha de base do seu projeto de melhoria.
Perguntas frequentes
O que é DPMO?
É o número de defeitos por milhão de oportunidades, calculado como o total de defeitos dividido pelo produto de unidades e oportunidades por unidade, vezes um milhão.
Por que seis sigma equivale a 3,4 defeitos por milhão?
Porque a tabela usual considera um deslocamento convencional de 1,5 sigma na média do processo. Sem ele, o valor seria muito menor.
Qual é a fórmula do nível sigma na planilha?
Inversa da normal padrão de (1 − DPMO ÷ 1.000.000), somada de 1,5 quando se adota o deslocamento convencional.
Nível sigma serve para processos administrativos?
Sim. Basta definir o defeito, como erro de cadastro, e as oportunidades de erro por documento.
O Minitab já aplica o deslocamento de 1,5?
Depende do relatório e da versão. Verifique a definição usada no resultado antes de comparar com a tabela convencional.
Continue estudando
Fontes
- Lean Enterprise Institute. PDCA (glossário Lean). https://www.lean.org/lexicon-terms/pdca/
- Lean Enterprise Institute. Waste (glossário Lean). https://www.lean.org/lexicon-terms/waste/
- WOMACK, J.; JONES, D. A Mentalidade Enxuta nas Empresas. Rio de Janeiro: Elsevier.
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-yoke System. Productivity Press.
Quer as ferramentas prontas para usar?
Baixe o e-book gratuito Kit de Resolução de Problemas, com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.