Kế hoạch kiểm soát là gì
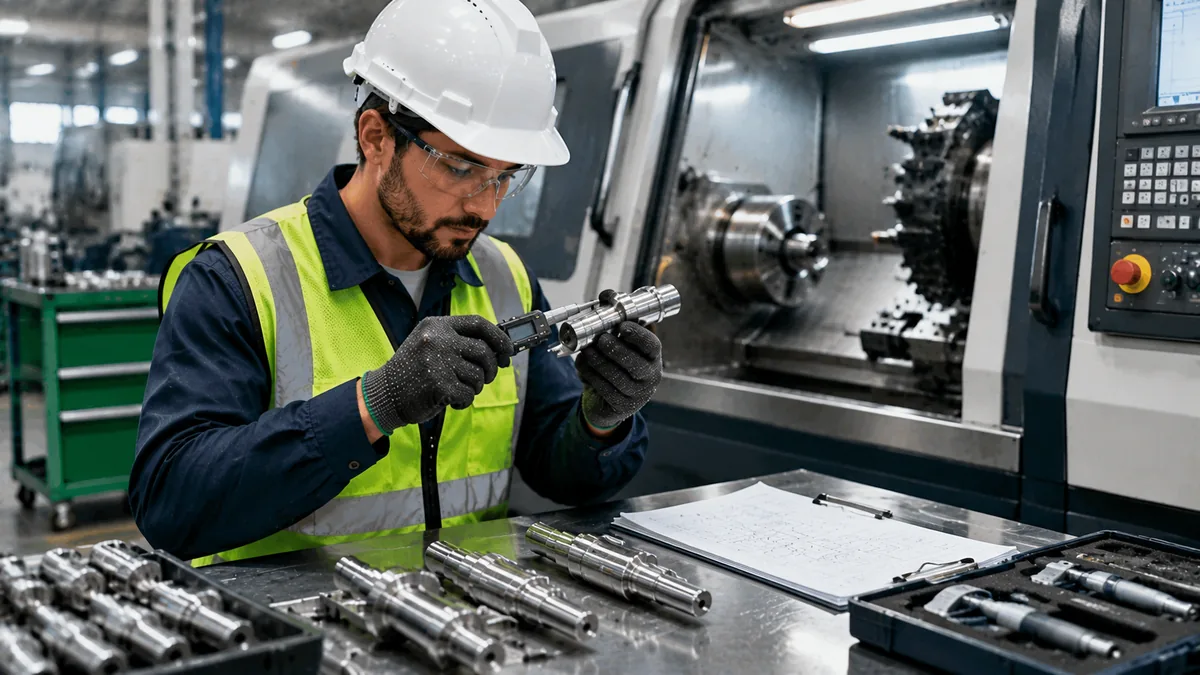
Kế hoạch kiểm soát là tài liệu mô tả, theo từng công đoạn, cái gì được kiểm soát, bằng cách nào, tần suất bao nhiêu và phải làm gì khi có điều gì lệch khỏi quy cách. Nó biến FMEA thành hành động tại xưởng: mỗi rủi ro đáng kể trong FMEA phải có biện pháp kiểm soát tương ứng trong kế hoạch.
Trong ô tô, kế hoạch kiểm soát là một phần của APQP, được IATF 16949 yêu cầu và nộp cùng PPAP. Định dạng này phù hợp với mọi nhà máy muốn chuẩn hóa việc kiểm tra và phản ứng với sai lệch.
Các cột của kế hoạch kiểm soát
Mẫu được dùng rộng rãi nhất (AIAG) có phần đầu (số kế hoạch, chi tiết, bản sửa đổi, nhà cung cấp, ngày, phê duyệt) và một bảng với các cột sau:
| Cột | Ghi gì | Ví dụ |
|---|---|---|
| Số và tên quá trình | Bước từ lưu đồ | 20 – Tiện Ø12 |
| Máy, thiết bị, dụng cụ | Thiết bị sản xuất được dùng | Máy tiện CNC 03 |
| Đặc tính sản phẩm | Cái được đo trên chi tiết | Ø12,00 ±0,02 mm |
| Đặc tính quá trình | Thông số chi phối đặc tính | Tốc độ trục chính, lượng chạy dao, mòn dao |
| Cấp đặc tính đặc biệt | Đặc biệt hoặc then chốt, nếu có | Đặc biệt (chức năng/lắp ráp) |
| Quy cách/dung sai | Giới hạn trên bản vẽ | 11,98 đến 12,02 mm |
| Kỹ thuật đánh giá/đo | Dụng cụ đo và độ phân giải | Panme 0–25 mm, 0,001 mm |
| Cỡ mẫu và tần suất | Bao nhiêu chi tiết và khi nào | 5 chi tiết mỗi giờ |
| Phương pháp kiểm soát | Biểu đồ, 100%, poka-yoke, đánh giá | Biểu đồ X̄-R |
| Kế hoạch phản ứng | Làm gì khi ngoài giới hạn | Dừng, cách ly, báo tổ trưởng |
Liên kết với FMEA
Luồng như sau: FMEA quá trình liệt kê các dạng sai lỗi, nguyên nhân và biện pháp kiểm soát hiện tại; các rủi ro cao nhất xác định kế hoạch phải kiểm soát gì và chặt đến mức nào. Mức nghiêm trọng cao dẫn đến đặc tính đặc biệt và kiểm soát mạnh hơn. Tần suất xảy ra cao cần kiểm soát quá trình (biểu đồ kiểm soát, poka-yoke). Khả năng phát hiện kém cần kiểm tra tốt hơn hoặc hệ thống đo lường đã được xác nhận.
RPN = Mức nghiêm trọng (S) × Tần suất (O) × Khả năng phát hiện (D)
| Dạng sai lỗi (FMEA) | S | O | D | RPN | Kiểm soát trong kế hoạch |
|---|---|---|---|---|---|
| Đường kính vượt dung sai | 8 | 4 | 5 | 160 | Biểu đồ X̄-R, 5 chi tiết/giờ, panme có Gauge R&R được duyệt |
| Độ cứng vật liệu ngoài khoảng | 9 | 2 | 6 | 108 | Chứng nhận + đo độ cứng 1 chi tiết mỗi lô khi nhập |
| Lỗ ngang không qua calíp | 7 | 3 | 4 | 84 | Calíp đi/không đi, 1 chi tiết mỗi 30 phút |
| Ba via ở mép | 5 | 5 | 3 | 75 | Kiểm tra bằng mắt 100% so với mẫu giới hạn |
Kiểm tra: 8 × 4 × 5 = 160; 9 × 2 × 6 = 108; 7 × 3 × 4 = 84; 5 × 5 × 3 = 75. Ấn bản AIAG-VDA của FMEA (2019) dùng Ưu tiên hành động (AP) thay cho RPN; logic gắn rủi ro với kiểm soát vẫn như cũ. Khi FMEA thay đổi, kế hoạch thay đổi theo.
Ví dụ: trục gia công
Một trục giả định Ø12,00 ±0,02 mm. Kế hoạch tóm tắt:
| CĐ | Đặc tính | Dung sai | Đo lường | Mẫu | Phương pháp | Phản ứng |
|---|---|---|---|---|---|---|
| 10 Nhập kho | Độ cứng thanh | Theo chứng nhận | Máy đo độ cứng | 1 chi tiết/lô | Kiểm tra lô | Giữ lô, báo chất lượng |
| 20 Tiện | Ø12 (đặc biệt) | 11,98 đến 12,02 | Panme | 5 chi tiết/giờ | Biểu đồ X̄-R | Dừng, cách ly, báo tổ trưởng |
| 30 Khoan | Lỗ Ø4 H7 | Theo bản vẽ | Calíp đi/không đi | 1 chi tiết/30 phút | Calíp | Cách ly từ chi tiết tốt cuối cùng |
| 40 Cuối | Ba via mép | Không ba via | Mắt so với mẫu giới hạn | 100% | Kiểm tra bằng mắt | Làm lại và ghi nhận |
Kiểm tra năng lực của công đoạn 20: trung bình 12,003 mm và độ lệch chuẩn 0,004 mm. Cpk là giá trị nhỏ hơn giữa (12,02 − 12,003) ÷ (3 × 0,004) = 1,42 và (12,003 − 11,98) ÷ (3 × 0,004) = 1,92, tức 1,42. Giá trị này trên 1,33, mức tham chiếu phổ biến trong ô tô; yêu cầu chính xác là của khách hàng của bạn. Xem Cp và Cpk và SPC. Phép đo chỉ có giá trị nếu dụng cụ đáng tin cậy: MSA và Gauge R&R.
Kế hoạch kiểm soát qua ba giai đoạn
- Mẫu thử: kiểm tra kích thước và thử nghiệm trên chi tiết phát triển.
- Tiền sản xuất: sau mẫu thử và trước sản xuất bình thường; thường lấy mẫu nhiều hơn để tìm hiểu quá trình.
- Sản xuất: các kiểm soát cuối cùng, với tần suất được xác nhận bằng dữ liệu quá trình.
Kế hoạch là tài liệu sống: hãy soát xét sau khi thay đổi sản phẩm, quá trình, dụng cụ đo hoặc nhà cung cấp, sau khiếu nại của khách hàng hoặc khi FMEA được cập nhật.
Cách xây dựng trong 7 bước
- Bắt đầu từ lưu đồ quá trình, với mọi công đoạn, kể cả nhập kho và đóng gói.
- Đưa vào bản vẽ và các đặc tính của khách hàng, đánh dấu đặc tính đặc biệt.
- Nhập các dạng sai lỗi và biện pháp kiểm soát hiện tại từ FMEA.
- Chọn phương pháp: kiểm soát thống kê, tự động 100%, chống lỗi hoặc lấy mẫu. Ưu tiên phòng ngừa hơn phát hiện.
- Xác định dụng cụ đo, mẫu và tần suất; xác nhận dụng cụ đo trong MSA.
- Viết kế hoạch phản ứng với người chịu trách nhiệm và nơi đến của các chi tiết nghi ngờ.
- Phê duyệt cùng sản xuất và chất lượng, đào tạo người vận hành và treo tại vị trí làm việc. Phản ánh cả trong công việc tiêu chuẩn.
Dùng 7 công cụ chất lượng để phân tích dữ liệu thu được. Trong hệ thống được chứng nhận, kế hoạch phù hợp với yêu cầu kiểm soát sản xuất của ISO 9001.
Lỗi thường gặp
- Sao chép kế hoạch của chi tiết khác: kế hoạch gắn với quá trình và chi tiết cụ thể.
- Kế hoạch tách rời FMEA: rủi ro cao không có kiểm soát, hoặc kiểm soát không có rủi ro phía sau.
- Phản ứng chung chung (“gọi chất lượng”): người vận hành phải biết chính xác phải làm gì với chi tiết.
- Tần suất cố định không có dữ liệu: không bao giờ được soát xét, kể cả khi quá trình có năng lực hay không ổn định.
- Dụng cụ đo chưa được xác nhận: dữ liệu đo không đáng tin.
- Chỉ kiểm tra: kế hoạch nên ưu tiên phòng ngừa.
- Kế hoạch nằm trong ngăn kéo: nếu người vận hành không thấy ở vị trí làm việc, không ai tuân theo.
Bước tiếp theo: lấy một chi tiết đang sản xuất, so sánh kế hoạch kiểm soát với FMEA quá trình của nó và ghi lại mọi rủi ro cao không có kiểm soát tương ứng.
Câu hỏi thường gặp
Kế hoạch kiểm soát là gì?
Tài liệu xác định, cho từng công đoạn, các đặc tính được kiểm soát, phương pháp, cách lấy mẫu và phản ứng khi có sai lệch.
Kế hoạch kiểm soát khác FMEA thế nào?
FMEA phân tích điều gì có thể hỏng và rủi ro. Kế hoạch kiểm soát xác định cách kiểm soát quá trình để các sai lỗi đó không đến tay khách hàng.
Ai viết kế hoạch kiểm soát?
Một nhóm liên chức năng: kỹ thuật quá trình, chất lượng, sản xuất và khi cần là bảo trì và hậu cần.
Kế hoạch kiểm soát có bắt buộc không?
Trong chuỗi cung ứng ô tô thì có: IATF 16949 yêu cầu. Ở các ngành khác đó là thực hành tốt và thường được khách hàng yêu cầu.
Soát xét thường xuyên đến đâu?
Mỗi khi sản phẩm, quá trình hoặc phép đo thay đổi, sau khiếu nại của khách hàng hoặc thay đổi FMEA, cộng với soát xét định kỳ do công ty đặt ra.
Kế hoạch kiểm soát có giống kế hoạch kiểm tra không?
Không. Kế hoạch kiểm tra liệt kê các lần kiểm tra. Kế hoạch kiểm soát còn gồm kiểm soát quá trình, phòng ngừa và phản ứng.
Nguồn tham khảo
- AIAG. Advanced Product Quality Planning (APQP) and Control Plan. 2nd ed. Southfield: AIAG, 2008.
- AIAG; VDA. FMEA Handbook. Southfield: AIAG, 2019.
- IATF. IATF 16949:2016 - Quality management system requirements for automotive production and relevant service parts organizations. 1st ed.
- AIAG. Measurement Systems Analysis: Reference Manual. 4th ed. Southfield: AIAG, 2010.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.


