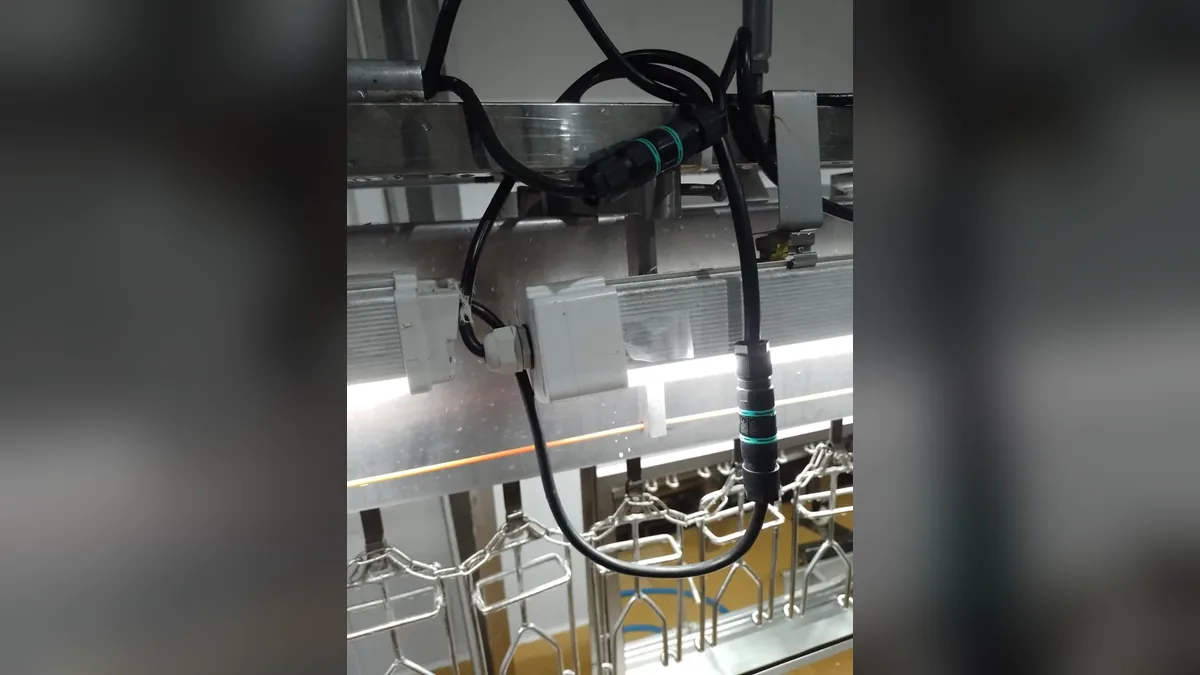
Bir fabrikadaki israfın büyük kısmı, sahaya ulaşmadan çok önce şartname föyünde belirlenir. Sahada yapılan bir kablo eki bunu iyi gösterir. Bir proses analizindeki gibi kronometreyle ölçüldüğünde şu adımları içerir: soymak, eklemek, yalıtmak, bant sarmak, macun veya reçine uygulamak, kürlenmesini beklemek, test etmek ve kutuyu kapatmak. Bunların pek azı değer katar. Ve her manuel adım aynı zamanda bir arıza modudur: ek altı ay içinde pes ederse zaman geri gelir, üstüne bir de duruş eklenir.
Yalın genellikle yerleşim ve hat değişiklikleriyle anılır, ama bir bileşenin şartnamesi de diğerleri gibi bir proses kararıdır. Lean Enterprise Institute, Yalın'ı gereken değeri daha az kaynakla ve daha az israfla yaratmaya yönelik bir düşünme ve hareket etme biçimi olarak tanımlar (lean.org). Bu fikri elektrik bağlantılarına uygulamak iyi bir göz eğitimidir, çünkü bağlantılar her makinede vardır ve neredeyse kimse onları görmez.
Ekin yanında bir kronometre
Techno do Brasil'in Mundo SENAI'de sunduğu yöntemde (seri rehberinde anlatılıyor) üç tema tekrar eder: kurulum hatası, bileşen sayısı ve devredeki zayıf noktalar. Bu elektrik mühendisliğinin sözlüğüdür ve terim terim Yalın'ın da sözlüğüdür. Kurulum hatası hatadır (kusur); fazladan bileşen aşırı işlemdir; zayıf nokta arızalanabilecek bir adımdır.
Kötü seçilmiş bir bağlantı değer akışı haritasında (VSM) görünmez. Sonradan, bir belirti olarak görünür: plansız duruş, nedeni belirsiz hurda, kötü bir teması bulmak için iki saat ortadan kaybolan teknisyen. Harita etkiyi kaydeder. Neden ise çok geride, şartname föyünde kalmıştır.
Bir bağlantının gözünden Yalın israflar
Sekiz klasik israftan (tam liste Lean Enterprise Institute sitesinde) altısı, bir elektrik bağlantısına bakıldığında açıkça görünür.
| İsraf | Bağlantıda nasıl görünür | Onu önleyen tasarım kararı |
|---|---|---|
| Hatalar (kusurlar) | Nem nedeniyle okuması kararsız olan sensör veya terazi hurda ve yeniden işleme üretir | Ortama uygun koruma sınıfı ve yoğuşma önleyici koruma |
| Bekleme | Kesintili bir arızanın teşhisini veya yedek parçayı bekleyen duran hat | Yeniden muayene edilebilir bağlantılar ve stokta standart yedekler |
| Hareket | Teknisyen kutuları açar, klemensleri söker ve bağlantıları sahada yeniden yapar | Fiş ve priz ile ön kablolu versiyonlar |
| Aşırı işlem | Bant, macun veya reçineyle, çok katmanlı doğaçlama ekler | Ortam için tasarlanmış, az bileşenli ek |
| Stok | Aynı işlev için düzinelerce yedek model | İşleve ve ortama göre standartlaştırma |
| Kullanılmayan yetenek | Kalifiye teknisyenin vardiyasını kötü yapılmış bir bağlantıyı yeniden yapmakla geçirmesi | Bireysel beceriye daha az bağlı, basit kurulum |
Sağdaki sütunun üründen değil, karardan söz ettiğine dikkat edin. İsraf konnektörde değildir; çalışacağı yere uymayan bir konnektörün seçilmesindedir. Bu nedenle serinin ilk makalesi bağlantıları üretimin zayıf noktası olarak ele alıyor, ikincisi de endüstriyel elektrik konnektörlerinin kriterle nasıl seçileceğini gösteriyor.
Poka-yoke: bileşen hatayı engellediğinde
Poka-yoke basit bir öncülden yola çıkar: insanlar hata yapar ve proses, hatanın olmayacağı ya da anında fark edileceği şekilde tasarlanmalıdır. Dikkat istemek çözüm değildir. Techno'nun sunumunda ve kataloğunda dört unsur bu ilkeyle doğrudan örtüşür.
Monte edilecek daha az parça
Birlikte kalıplanmış conta “yeni teknoloji” olarak sunuldu: plastik ve kauçuk birlikte enjekte ediliyor, ikisi arasında kimyasal-mekanik yapışma oluşuyor. Techno üç etki sıralıyor: az bileşenle hızlı kurulum, sızıntı önleyici contalar sayesinde kurulum hatalarında azalma ve daha yüksek güvenilirlikle sonuçlanan daha yüksek dayanım. Bir DFMEA'da her ayrı parça ve her montaj adımı kendi oluşma olasılığına sahip bir arıza modudur: ters takılan, tezgâhta unutulan ya da kutunun içine düşen halka. Birlikte kalıplama arayüzü ve adımı ortadan kaldırır ve oluşma olasılığını eğitimle değil, tasarımla düşürür. Var olan en güçlü poka-yoke budur: hata fırsatını ortadan kaldıran.
Birbirine karışmayan varyantlar
Katalog bazı seriler için, enerji ve sinyal devreleri için farklı mekanik kodlamalı ve farklı renkli versiyonlardan söz ediyor. Bu, poka-yoke'nin en saf halidir: sinyal konnektörü fiziksel olarak güç konnektörüne girmez.
Bağlantının tamamlanıp tamamlanmadığını gösteren kilit
Push-pull, döndürmeli veya süngü kilitler dokunsal ve görsel geri bildirim verir. Operatör taktığını bilir. “Yarım oturmuş” bir bağlantı en sinsi hatalardan biridir, çünkü testte çalışır ve titreşimde arızalanır: boşluklu kontak mikro harekete, sürtünme korozyonuna (fretting) ve oksidasyona uğrar, kontak direnci yükselir ve nokta ısınır. Öngörülen sıkıştırmayı alamayan conta da sızdırmazlık sağlamayı bırakır.
Her kablo için bir konnektör
Sunulan vakalardan birinde, dikdörtgen çok kutuplu konnektörlere sahip makine panoları, her biri kendi kablosuna göre boyutlandırılmış dairesel pano konnektörleriyle yeniden tasarlandı: 12 damar, 8 damar, 3 damar. İşleve göre farklı konnektörlerle yanlış kabloyu yanlış yere takmak çok daha zor hale gelir. Vakanın tamamı Zorlu ortamlarda elektrik bağlantısı vakaları yazısında.
Kaynakta kalite: şantiyeden fabrikaya taşınan test
Jidoka, kaliteyi sonda muayene etmek yerine prosesin içine yerleştirmeyi önerir. Bağlantılarda bu, montaj ve testin olabildiğince büyük kısmını koşulların kötü ve değişkenliğin yüksek olduğu sahadan, prosesin kontrol altında olduğu fabrikaya taşımak demektir.
Techno'nun kataloğu, kablonun tek parça halinde enjekte edildiği ön kablolu çözümleri tanımlıyor ve ekibin her üretimde elektriksel ve mekanik testler yaptığını belirtiyor. Yoğuşma önleyici koruma hattı xDRY için sunumda “%100 test edilmiş” ibaresi yer aldı. Malzemeler de tipik bozulma nedenlerine önceden yanıt veren testlerle geliyor: ozon yaşlandırması (ISO 1431-1), tuz sisi (EN 60068-2-11), 1.000 saat UV (EN 60079-0), dış mekân kullanımı için UL 746C f1 sınıfı ve yağlama yağları, benzin, amonyak, gübreler ve deniz suyunu içeren bir kimyasal dayanım tablosu.
Bunun arkasında teknik bir ayrım vardır. IP sınıfı bir tip testidir: kısa, kontrollü koşulda, yeni ve doğru monte edilmiş montajla yapılır. Yaşlanma, UV, ozon, tuz sisi, kimyasallar ve ısıl çevrim onun dışında kalır. Malzemeyi bu etkenlere karşı nitelendirmek, kaliteyi yalnızca test günü için değil, hizmet süresi için inşa etmektir. Bu, 1-10-100 pratik kuralıyla aynı akıl yürütmedir: tasarımda önlemesi 1'e mal olan şey, kurulumda düzeltilmesi 10'a, işletmede arızalandığında ise 100'e mal olur.
Satın alan için bu, soruyu değiştirir. “Ek bittikten sonra onu kim muayene edecek?” yerine soru “Ekin ne kadarını hazır teslim alabilirim?” olur. Kataloğa göre kablo uzunluğu ve uç bitişleri ölçüye göre belirlenebilir; bu tanımı şantiyede değil, satın almada yapmaya değer.
Standart iş elektrik tasarımı için de geçerlidir
Standart iş her iyileştirmenin temelidir: standart olmadan iyileştirilecek bir şey yoktur. Techno'nun sunumu, konu konnektör olduğunda her zaman görülmeyen bir şey getirdi: doğru ve uzun ömürlü bir kurulum için, bir tasarım standardı gibi işleyen üç adımlı bir yöntem.
- Dış ortamı analiz edin. Nem, su, kimyasallar, basınç, ısı, sıcaklık değişimi ve yoğuşma.
- Kabloları seçin ve uyumlandırın. Dış çap, kutup sayısı, her kutbun kesiti ve teknik özellikler. Sunum örneğin EPR'yi (etilen-propilen kauçuk; esnek, nemli yerlerde ve yeraltı şebekelerinde iyi performanslı) hidrolize dayanıklı ve tuzlu suya, atık suya, mantarlara, mineral yağlara ve greslere dirençli polieter bazlı PU ile karşılaştırdı. Sunumda gösterilen video bu adımı gösteriyor. Uyumlandırma iki fiziksel nedenle önemlidir: kablo rakorunun contası ancak çap aralığın içindeyse doğru sıkıştırır (aralık dışında kauçuk sızdırmazlık sağlamaz ya da kalıcı deformasyona daha erken uğrar) ve çok telli kablolarda su, teller arasında kılcal etkiyle ilerleyip dış kılıf sağlamken konnektöre içeriden ulaşabilir.
- Tüm zayıf noktaları ortadan kaldırın. Devrenin yerleşim planı, bileşenler arası metre cinsinden mesafeler, her kablo kesinti noktasının (düz ek, T, Y, H veya çoklu dallanma) tanımlanması ve sayılması, kesit değişimleri ve kesinti noktaları arasındaki mesafeler.
Üçüncü adım, devreye uygulanmış ve nicel temele sahip bir proses analizidir. Kablo kesinti noktaları seri elemanlar gibi davranır: Rsistem = R1 × R2 × … × Rn. Açıklayıcı rakamlarla, her biri yıllık %99 güvenilirliğe sahip 20 bağlantı 0,9920 ≈ 0,82 verir; yıl içinde en az bir arıza olasılığı yaklaşık %18'dir. Kaldıraçlar bir üretim prosesindekilerle aynıdır: gereksiz adımları ortadan kaldırmak ve kalanları sağlam hale getirmek.
Benim değerlendirmeme göre Techno yaklaşımının farkı buradadır. Şirket bağlantıyı bir katalog kalemi olarak değil, bir sistem (ortam, kablo, kesinti noktaları, bağlantı, doğrulama) olarak ele alıyor; arayüzleri ve montaj hatasını azaltacak şekilde tasarlıyor; IP testinin yeniden üretmediği bir arıza modu olan yoğuşmayı xDRY ile kapsıyor; ve malzemeyi zamana karşı nitelendiriyor. Bu bir farktır, çünkü israfa, önlenmesinin en ucuz olduğu aşamada müdahale eder.
Sunumda koruge boru bile görsel bir standart kazandı: duvarlar için sarı koruge PVC, döşeme ve zeminler için turuncu PVC, dış alanlar için UV korumalı siyah HDPE. Uygulamaya göre renk görsel yönetimdir; 5S ile aynı mantıktır.
Esnekliği öldürmeden bileşenleri standartlaştırmak
Techno'nun genel kataloğu geniştir; ekler, dallanmalar, sökülebilir bağlantılar, pano konnektörleri, kutular ve kablo rakorları arasında binlerce kod içerir. Tasarım için bu çeşitlilik bir avantajdır. Bakım için ise, bir kural olmadığında atıl stoka ve yedek değişim hatasına dönüşür. Dengelemenin pratik bir yolu:
- Tesiste var olan işlevleri listeleyin: ek, dallanma, fiş ve priz, pano, kablo rakoru.
- Her işlev ve ortam (kuru, nemli, yıkama, toprak altı, dış mekân) kombinasyonu için bir referans aile seçin.
- İstisnaları ve her birinin gerekçesini kaydedin.
- Arızalar veya ortam değiştiğinde standardı sürekli iyileştirme ritminde gözden geçirin.
Stokta ve yedek değişim süresinde elde edilen kazanç, yedek parça ve MRO yönetimiyle, bakım tarafında da bağlantılara uygulanan TPM ile örtüşür.
Tek makinelik bir kaizen
Bunların hiçbiri kurumsal bir program gerektirmez. Tek bir makinede yapılan küçük ölçekli bir kaizen bile yolu gösterir:
- Makineyi seçin: son bir yılda en fazla elektrik arızası geçmişi olanı. Düzeltici iş emirlerinin bir Pareto diyagramı yardımcı olur.
- Bağlantıları haritalayın: yöntemin üçüncü adımındaki gibi; her kablo kesinti noktası, türü ve ortamı.
- İsrafları sınıflandırın: bu makaledeki tabloyla.
- Bir değişikliği test edin: kritik bir noktada; kurulum süresini ve sonraki arızaları kaydedin.
- Standartlaştırın: kazanç varsa kuralı benzer makinelere taşıyın.
Kullanılabilirlik üzerindeki etkiyi ölçmek için TEEP ve OEE kullanın; sonucu para cinsinden ifade etmek için endüstriyel bağlantıların toplam maliyeti hesabın nasıl yapılacağını gösteriyor. Örneklere temel olan materyalin sahibi şirketi tanımak isterseniz, Techno do Brasil rehberi genel tabloyu bir araya getiriyor.
Baştaki kronometreyle ölçülen eke dönelim: Yalın hangi adımların değer kattığını sorar. Saha bağlantısında en iyi yanıt nadiren aynı adımları daha hızlı yapmaktır. Yanıt, bu adımların yarısını gereksiz kılan bir bileşeni şartnameye yazmak ve onlarla birlikte gelen arıza modlarını da ortadan kaldırmaktır.
Sık sorulan sorular
Daha iyi bir bileşen seçmek bir Yalın eylem midir?
Evet, seçim hatayı, beklemeyi, hareketi veya yeniden işlemeyi kaynağında önlediğinde. Yalın yeni teknoloji gerektirmez; israfın nerede doğduğunu anlamayı gerektirir ve israf çoğu zaman şartnamede doğar.
Poka-yoke elektrik konnektörlerine nasıl uygulanır?
Birlikte kalıplanmış contada olduğu gibi montajda daha az serbest bileşenle, işleve göre farklı mekanik kodlamalı veya renkli versiyonlarla, oturmanın tamamlanıp tamamlanmadığını gösteren kilitlerle ve her kablo için boyutlandırılmış bir konnektörle.
Kötü seçilmiş bir bağlantı hangi Yalın israflara yol açar?
Başlıca hatalar, bekleme, hareket, aşırı işlem, stok ve kullanılmayan yetenek. Hepsi duruş, yeniden işleme veya önlenebilecek onarımlara harcanan teknisyen zamanı olarak ortaya çıkar.
Konnektörleri standartlaştırmak doğru şartnameyi kısıtlamaz mı?
Standart fazla katıysa kısıtlar. Çözüm, işleve ve ortama göre standartlaştırmak, istisnalar için net bir kural tutmak ve arızalar bir şeyin değiştiğini gösterdiğinde standardı gözden geçirmektir.
Bu akıl yürütme küçük fabrikalar için de geçerli mi?
Geçerli ve genellikle hızlı geri dönüş sağlar. Kazanç, tekrarlayan arızaları ortadan kaldırmaktan ve onarım süresini kısaltmaktan gelir; pilot uygulama tek bir makinede başlayabilir.
Bu seride
- Techno do Brasil: bağlantılarda teknoloji (seri rehberi)
- Endüstriyel elektrik bağlantıları ve verimlilik
- Endüstriyel konnektörler nasıl seçilir
- IP66, IP68 ve IP69K: ne anlama gelir
- Bağlantılarda yoğuşma ve su sızması
- Endüstriyel bağlantılar ve TPM: güvenilirlik
- Yalın üretim ve bileşen seçimindeki israf
- Zorlu ortamlarda bağlantı vakaları
- Endüstriyel bağlantıların toplam maliyeti (TCO)
Kaynaklar
- Techno do Brasil. Mário Adinolfi tarafından Techno do Brasil Tesisat Yeterlilik Kursu'nda sunulan “Karmaşık ve Zorlu Uygulamalar” sunumu (Portekizce özgün adı: “Aplicações Complicadas e Hostis”), Mundo SENAI, Marechal Cândido Rondon (PR), 06.11.2026.
- Techno. Genel Katalog (CATGENIT102024), Portekizce baskı.
- Sunumda gösterilen, kabloların seçimi ve uyumlandırılması hakkındaki video (YouTube).
- Lean Enterprise Institute: What is Lean?
- Lean Enterprise Institute: The Eight Wastes of Lean
- Techno do Brasil: resmî site.
Bu adresi kaydedin: Manufatura Enxuta sizin yalın üretim okulunuzdur. Çalışmanız gerektiğinde her zaman geri dönün; tam makaleler, görsel harita ve güvenilir kaynaklar burada. Çalışma rotalarından birini izleyin veya A–Z sözlüğe göz atın.
Teknolojiyi kaynağından inceleyin
Bu seri, bağlantıların arkasındaki teknolojiyi ve bunun israf üzerindeki etkisini açıklıyor. Her ürünün teknik verileri için Techno do Brasil'in resmî sitesindeki katalog ve teknik föylere bakın.
Resmî siteyi görüntüle
Yazar hakkında
Vagner Soares
Yalın Üretim ve Davranışsal Yönetim Uzmanı
Otomotiv ve metal işleme sektöründe 20 yılı aşkın deneyim (GM ve Dana), 2006'dan beri Yalın Üretim uzmanı. Brasil Mais Produtivo programında SENAI eğitmeni ve mentoru; 50'den fazla şirkette danışmanlık, eğitim ve denetim yaparak kaliteyi, verimliliği ve insanların gelişimini bir araya getiriyor.


