O que é o relatório 8D
O relatório 8D é um método estruturado de resolução de problemas em oito disciplinas (D1 a D8), usado para tratar reclamações de clientes e falhas repetitivas: contém o problema, protege o cliente, acha a causa raiz e impede a reincidência. Está muito presente na cadeia automotiva, onde clientes exigem o 8D do fornecedor.
O método vem da Ford, que publicou o guia "Team Oriented Problem Solving" nos anos 1980, com oito disciplinas; depois muitas empresas acrescentaram uma etapa D0 de preparação e resposta de emergência. O princípio central: conter primeiro, investigar depois, corrigir de forma permanente e padronizar.
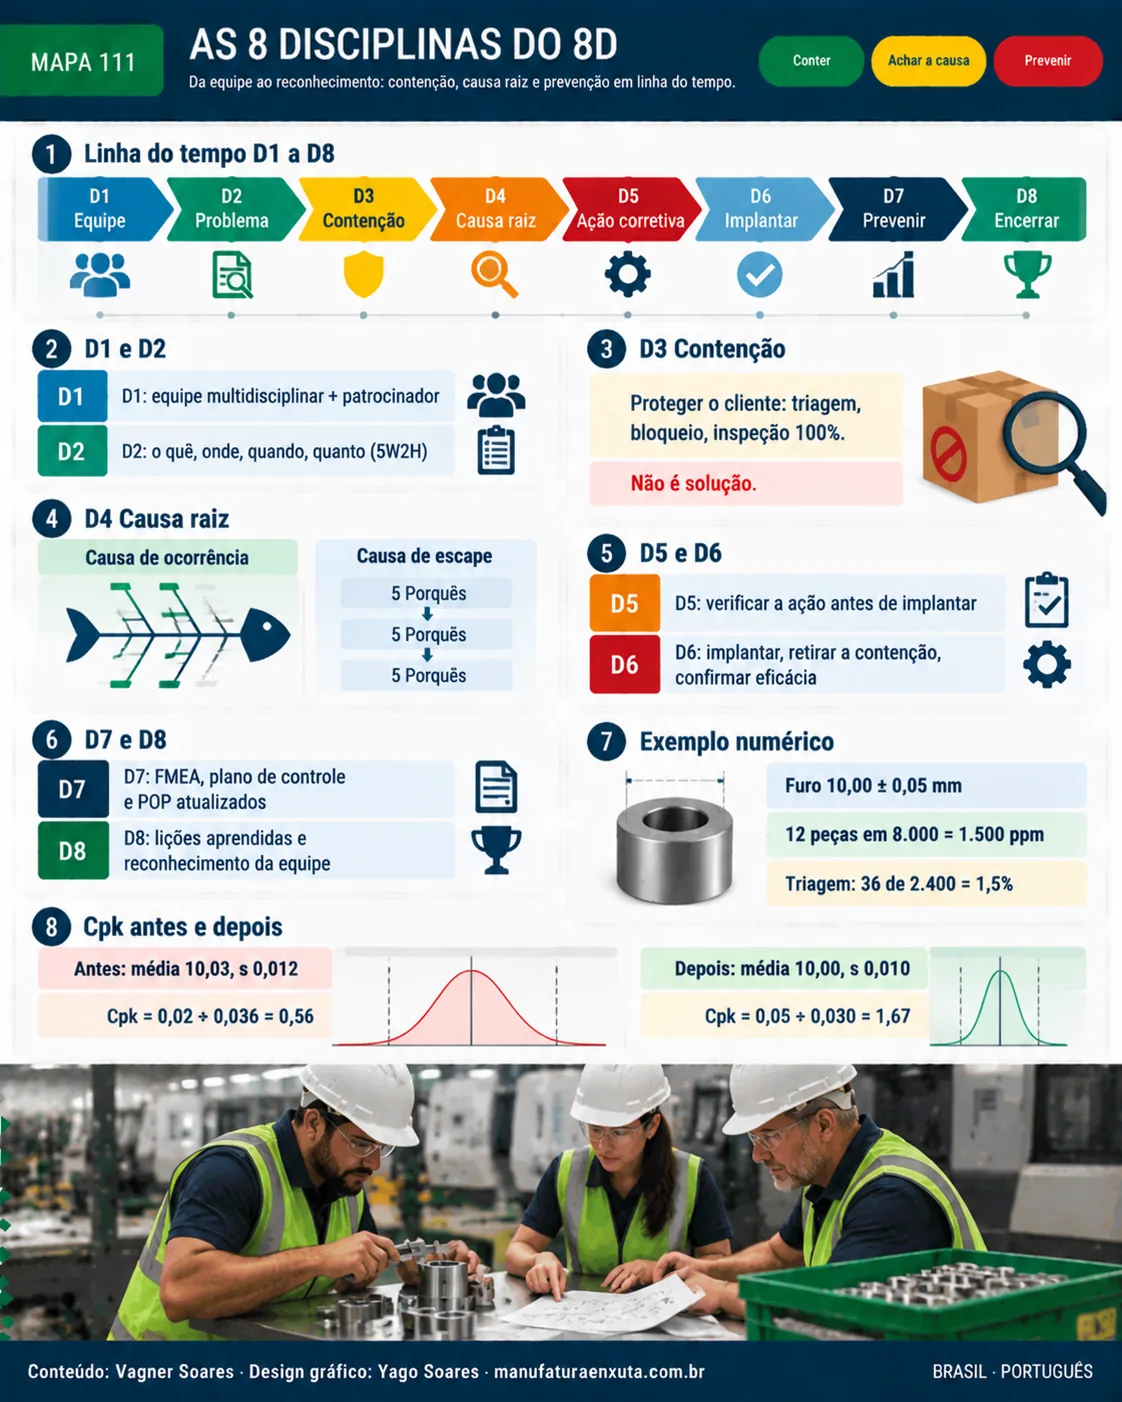
Mapa visual das 8 disciplinas
O mapa traz as disciplinas D1 a D8 em linha do tempo, as ferramentas de cada uma e o exemplo numérico abaixo.
As 8 disciplinas, uma a uma
| Disciplina | Objetivo | Ferramentas |
|---|---|---|
| D1 Equipe | Reunir pessoas com conhecimento do processo, um líder e um patrocinador | Matriz de competências |
| D2 Descrever o problema | Dizer o que, onde, quando, quanto, com dados | 5W2H, é / não é |
| D3 Contenção provisória | Proteger o cliente até a solução definitiva | Triagem, bloqueio de estoque, inspeção 100% |
| D4 Causa raiz | Achar a causa de ocorrência e a causa de escape (por que não foi detectado) | Ishikawa, 5 Porquês |
| D5 Ações corretivas | Escolher e verificar a ação permanente antes de implantar | Teste piloto, Cpk |
| D6 Implantar e validar | Implantar, retirar a contenção e confirmar a eficácia | Dados de acompanhamento |
| D7 Prevenir recorrência | Atualizar padrões e estender a processos similares | FMEA, plano de controle, POP |
| D8 Encerrar e reconhecer | Aprovar o fechamento, registrar lições aprendidas, reconhecer a equipe | Banco de lições |
Dois pontos separam um bom 8D de um relatório de fachada: a contenção em D3 não substitui a ação permanente, e o D4 precisa explicar também por que o defeito escapou da detecção.
Exemplo resolvido: furo fora de tolerância
Caso fictício: um fornecedor de buchas usinadas recebe reclamação do cliente. Entre 8.000 peças entregues, 12 chegaram com furo acima do limite superior. O furo especificado é 10,00 ± 0,05 mm (9,95 a 10,05 mm).
| Etapa | Registro |
|---|---|
| D1 | Líder da qualidade, operador do torno, manutenção, engenharia; patrocinador: gerente industrial |
| D2 | 12 peças em 8.000 com furo > 10,05 mm: 12 ÷ 8.000 × 1.000.000 = 1.500 ppm |
| D3 | Triagem de 2.400 peças em estoque: 36 reprovadas, ou 36 ÷ 2.400 = 1,5%; inspeção 100% no calibrador passa/não passa até a ação permanente |
| D4 | Causa de ocorrência: broca desgastada, sem controle de vida útil. Causa de escape: inspeção final por amostragem de 5 peças por lote não detectou |
| D5 | Troca da broca por contador de furos e CEP no diâmetro |
| D6 | Implantação na linha, resultado conferido por 3 meses sem peça fora |
| D7 | FMEA, plano de controle e POP atualizados; contador estendido às outras máquinas |
| D8 | Fechamento aprovado, lições registradas |
Verificação em D5 com a capabilidade do processo, pela fórmula Cpk = mín(LSE − média; média − LIE) ÷ 3s.
| Situação | Média | Desvio padrão (s) | Cpk |
|---|---|---|---|
| Antes | 10,03 mm | 0,012 mm | mín(10,05 − 10,03; 10,03 − 9,95) ÷ (3 × 0,012) = 0,02 ÷ 0,036 = 0,56 |
| Depois | 10,00 mm | 0,010 mm | mín(0,05; 0,05) ÷ 0,030 = 1,67 |
Antes da ação, o processo estava descentrado e instável (Cpk 0,56 é muito abaixo do mínimo usual de 1,33); depois, ficou centrado e capaz.
Como escrever e conduzir um 8D bom
- Abra em 24 horas: faça a contenção (D3) antes de investigar a fundo.
- Descreva com dados: use contagem, fotos, lote, data e local. Evite "peças ruins".
- Valide o sistema de medição antes de concluir que a peça está fora (MSA).
- Teste a causa raiz: reproduza o defeito ligando e desligando a causa. Sem prova, é hipótese.
- Verifique a ação antes de implantar e confirme a eficácia depois (D6).
- Feche com padronização: um 8D sem D7 volta a acontecer.
Se a empresa já usa o relatório A3, o 8D é mais indicado para reclamação de cliente e contenção; o A3 serve melhor a problemas internos de melhoria. Para o tratamento de não conformidades em geral, veja não conformidade e CAPA; para o documento que recebe as ações do D7, veja plano de controle.
Erros comuns
- Parar nos 5 Porquês na primeira resposta e culpar o operador.
- Tratar a contenção (D3) como solução.
- Ignorar a causa de escape: o defeito seguiu porque o controle falhou.
- Fechar sem medir a eficácia por um período definido.
- Não atualizar FMEA, plano de controle e POP.
- Montar equipe sem quem conhece o processo.
- Preencher o formulário para o cliente sem investigar.
Perguntas frequentes
O que significa 8D?
As oito disciplinas (D1 a D8) de um método estruturado de solução de problemas, da formação da equipe ao reconhecimento do time.
Qual a diferença entre 8D e A3?
O 8D foca reclamação de cliente e contenção, com formato mais rígido; o A3 é um relatório de uma página usado para problemas e melhorias internas.
O que é D0 no 8D?
Uma etapa de preparação, usada por muitas empresas, que avalia se o 8D é necessário e aciona a resposta de emergência.
Qual o prazo do relatório 8D?
Depende do cliente. É comum exigir a contenção em até 24 horas e o relatório completo em prazo definido contratualmente.
Qual a diferença entre causa de ocorrência e de escape?
A causa de ocorrência explica por que o defeito foi gerado; a de escape, por que o controle não o detectou.
Quem deve liderar um 8D?
Alguém com autoridade e conhecimento do processo, apoiado por um patrocinador que libere recursos.
Fontes
- FORD MOTOR COMPANY. Team Oriented Problem Solving (TOPS), anos 1980.
- LIKER, J. K. O Modelo Toyota: 14 princípios de gestão. Porto Alegre: Bookman.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Wiley.
- ABNT NBR ISO 9001: Sistemas de gestão da qualidade, requisitos sobre não conformidade e ação corretiva.
Para estudar mais: fontes e links confiáveis
- ASQ: Eight Disciplines (8D) (em inglês)
- ASQ: Quality Resources (em inglês)
Guarde este endereço: o Manufatura Enxuta é a sua escola de manufatura enxuta. Volte sempre que precisar estudar, com artigo completo, mapa visual e fontes confiáveis. Siga uma das trilhas de estudo ou consulte o glossário A–Z.
Encontrou uma causa especial? Resolva na raiz.
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.