Qué es el informe 8D
El informe 8D es un método estructurado de solución de problemas en ocho disciplinas (D1 a D8), usado para reclamos de clientes y fallas repetitivas: contiene el problema, protege al cliente, encuentra la causa raíz y evita la reincidencia. Es muy común en la cadena automotriz, donde los clientes exigen el 8D al proveedor.
El método viene de Ford, que publicó la guía "Team Oriented Problem Solving" en los años 1980 con ocho disciplinas; después muchas empresas añadieron una etapa D0 de preparación y respuesta de emergencia. El principio central: contener primero, investigar después, corregir de forma permanente y estandarizar.
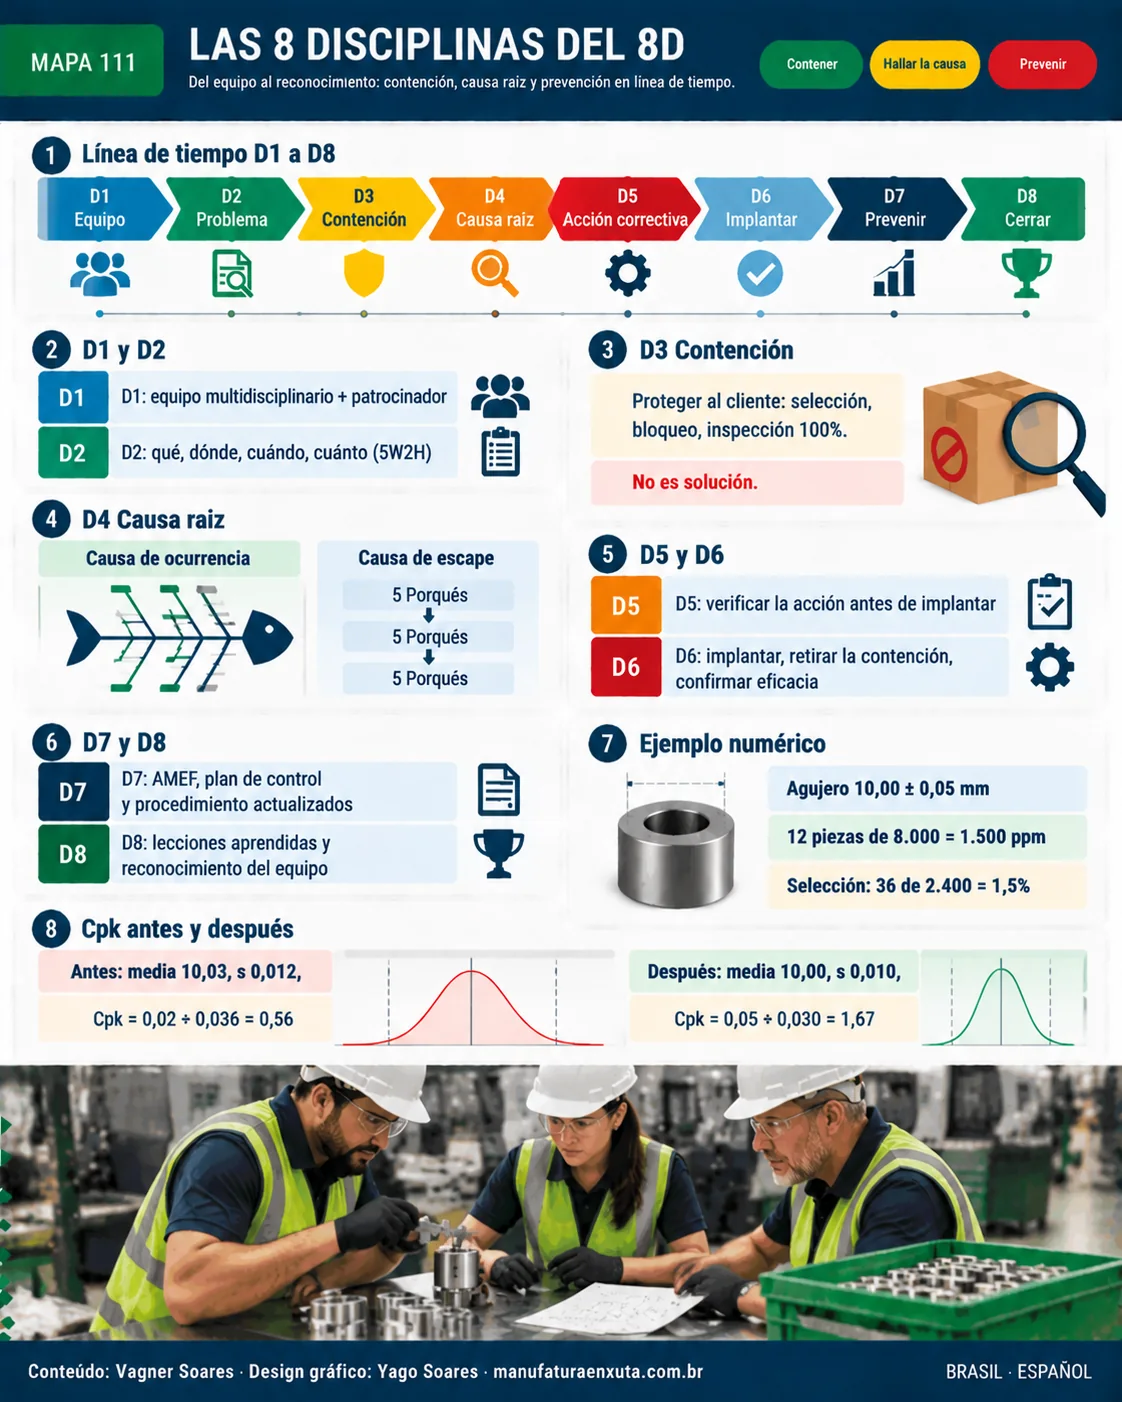
Mapa visual de las 8 disciplinas
El mapa muestra las disciplinas D1 a D8 en una línea de tiempo, las herramientas de cada una y el ejemplo numérico de abajo.
Las 8 disciplinas, una por una
| Disciplina | Objetivo | Herramientas |
|---|---|---|
| D1 Equipo | Reunir personas que conocen el proceso, un líder y un patrocinador | Matriz de competencias |
| D2 Describir el problema | Decir qué, dónde, cuándo y cuánto, con datos | 5W2H, es / no es |
| D3 Contención provisional | Proteger al cliente hasta la solución definitiva | Selección, bloqueo de stock, inspección 100% |
| D4 Causa raíz | Encontrar la causa de ocurrencia y la causa de escape (por qué no se detectó) | Ishikawa, 5 Porqués |
| D5 Acciones correctivas | Elegir y verificar la acción permanente antes de implantar | Prueba piloto, Cpk |
| D6 Implantar y validar | Implantar, retirar la contención y confirmar la eficacia | Datos de seguimiento |
| D7 Prevenir recurrencia | Actualizar estándares y extender a procesos similares | AMEF (FMEA), plan de control, procedimiento |
| D8 Cerrar y reconocer | Aprobar el cierre, registrar lecciones aprendidas, reconocer al equipo | Base de lecciones |
Dos puntos separan un buen 8D de un informe de fachada: la contención en D3 no reemplaza la acción permanente, y el D4 debe explicar también por qué el defecto escapó de la detección.
Ejemplo resuelto: agujero fuera de tolerancia
Caso ficticio: un proveedor de casquillos mecanizados recibe un reclamo del cliente. De 8.000 piezas entregadas, 12 llegaron con el agujero por encima del límite superior. El agujero especificado es 10,00 ± 0,05 mm (9,95 a 10,05 mm).
| Etapa | Registro |
|---|---|
| D1 | Líder de calidad, operador del torno, mantenimiento, ingeniería; patrocinador: gerente de planta |
| D2 | 12 piezas de 8.000 con agujero > 10,05 mm: 12 ÷ 8.000 × 1.000.000 = 1.500 ppm |
| D3 | Selección de 2.400 piezas en stock: 36 rechazadas, o 36 ÷ 2.400 = 1,5%; inspección 100% con calibre pasa/no pasa hasta la acción permanente |
| D4 | Causa de ocurrencia: broca desgastada, sin control de vida útil. Causa de escape: la inspección final por muestreo de 5 piezas por lote no lo detectó |
| D5 | Cambio de broca por contador de agujeros y control estadístico (SPC) del diámetro |
| D6 | Implantado en la línea, resultado verificado durante 3 meses sin pieza fuera de especificación |
| D7 | AMEF, plan de control y procedimiento actualizados; contador extendido a otras máquinas |
| D8 | Cierre aprobado, lecciones registradas |
La verificación en D5 usa la capacidad del proceso, con Cpk = mín(LSE − media; media − LIE) ÷ 3s.
| Situación | Media | Desviación estándar (s) | Cpk |
|---|---|---|---|
| Antes | 10,03 mm | 0,012 mm | mín(10,05 − 10,03; 10,03 − 9,95) ÷ (3 × 0,012) = 0,02 ÷ 0,036 = 0,56 |
| Después | 10,00 mm | 0,010 mm | mín(0,05; 0,05) ÷ 0,030 = 1,67 |
Antes de la acción, el proceso estaba descentrado e inestable (un Cpk de 0,56 está muy por debajo del mínimo usual de 1,33); después quedó centrado y capaz.
Cómo escribir y conducir un buen 8D
- Abra en 24 horas: haga la contención (D3) antes de investigar a fondo.
- Describa con datos: use conteo, fotos, lote, fecha y lugar. Evite "piezas malas".
- Valide el sistema de medición antes de concluir que la pieza está fuera (MSA).
- Pruebe la causa raíz: reproduzca el defecto activando y desactivando la causa. Sin prueba, es una hipótesis.
- Verifique la acción antes de implantar y confirme la eficacia después (D6).
- Cierre con estandarización: un 8D sin D7 vuelve a ocurrir.
Si la empresa ya usa el informe A3, el 8D es más indicado para reclamos de clientes y contención; el A3 sirve mejor para problemas internos y mejoras. Para el tratamiento de no conformidades en general, vea no conformidad y acción correctiva (CAPA); para el documento que recibe las acciones del D7, vea el plan de control.
Errores comunes
- Detener los 5 Porqués en la primera respuesta y culpar al operador.
- Tratar la contención (D3) como solución.
- Ignorar la causa de escape: el defecto siguió porque el control falló.
- Cerrar sin medir la eficacia durante un período definido.
- No actualizar AMEF, plan de control ni procedimiento.
- Armar un equipo sin quien conozca el proceso.
- Llenar el formulario del cliente sin investigar.
Preguntas frecuentes
¿Qué significa 8D?
Las ocho disciplinas (D1 a D8) de un método estructurado de solución de problemas, desde formar el equipo hasta reconocerlo.
¿Cuál es la diferencia entre 8D y A3?
El 8D se centra en reclamos de clientes y contención, con un formato más rígido; el A3 es un informe de una página para problemas y mejoras internas.
¿Qué es D0 en el 8D?
Una etapa de preparación, usada por muchas empresas, que evalúa si hace falta un 8D y activa la respuesta de emergencia.
¿Cuál es el plazo del informe 8D?
Depende del cliente. Es común exigir la contención en 24 horas y el informe completo en un plazo definido por contrato.
¿Qué diferencia hay entre causa de ocurrencia y causa de escape?
La causa de ocurrencia explica por qué se generó el defecto; la de escape, por qué el control no lo detectó.
¿Quién debe liderar un 8D?
Alguien con autoridad y conocimiento del proceso, respaldado por un patrocinador que libere recursos.
Fuentes
- FORD MOTOR COMPANY. Team Oriented Problem Solving (TOPS), años 1980.
- LIKER, J. K. Las claves del éxito de Toyota: 14 principios de gestión. Gestión 2000.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Wiley.
- ISO 9001: Sistemas de gestión de la calidad, requisitos sobre no conformidad y acción correctiva.
Para seguir estudiando: fuentes y enlaces fiables
- ASQ: Eight Disciplines (8D) (en inglés)
- ASQ: Quality Resources (en inglés)
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.