Qué es un evento kaizen
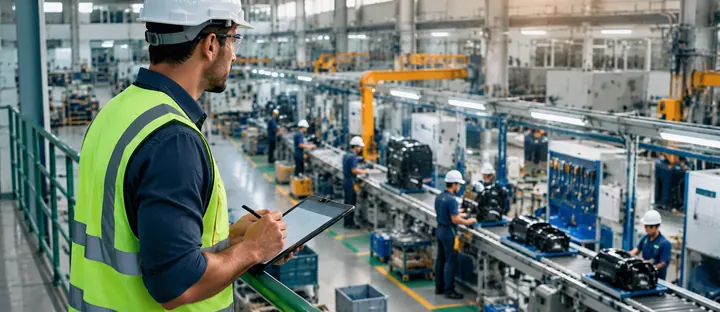
El evento kaizen (también llamado kaizen blitz o kaizen de flujo) es un esfuerzo intensivo, normalmente de 3 a 5 días, en el que un equipo multifuncional analiza un proceso, prueba cambios en el propio puesto de trabajo y deja el nuevo método funcionando al final de la semana. A diferencia de la mejora continua diaria, concentra personas, tiempo y autoridad de decisión en un solo objetivo.
Es una forma de aplicar el kaizen, cercana a lo que describe el kaizen de flujo. Lo esencial: al terminar el evento, el cambio está implantado y medido, no solo propuesto en un informe.
Mapa visual del evento kaizen
El mapa resume las tres fases, el cronograma de cinco días y el resultado del ejemplo de este artículo.
Antes del evento: qué debe estar listo
El éxito se decide en las dos semanas previas. Sin preparación, el primer día se pierde buscando datos.
- Alcance acotado: un proceso, una celda o una familia de productos. "Reducir el lead time de la celda de montaje X" funciona; "mejorar la planta" no.
- Meta medible: por ejemplo, reducir el WIP y el lead time sin aumentar el personal.
- Patrocinador: un gerente que libera al equipo, aprueba cambios de layout y asiste a la presentación final.
- Equipo de 6 a 8 personas: operarios del área, mantenimiento, calidad, ingeniería de procesos y alguien ajeno al proceso que cuestione lo que todos ven como normal.
- Datos de la situación actual: volumen diario, tiempos de ciclo, inventario en proceso, desperdicio, layout y fotos o video del puesto.
- Logística: sala cerca del área, material de prueba, cinta, cartón, cronómetros y apoyo de mantenimiento para mover bancos.
Registre todo en un acta de apertura de una página: problema, alcance, meta, restricciones (lo que no puede cambiar) y miembros. Un informe A3 sirve bien para esto.
Cronograma de 5 días
| Día | Enfoque | Entregables |
|---|---|---|
| 1 | Capacitar y entender | Conceptos básicos (desperdicios, takt), visita al gemba, medición de la situación actual |
| 2 | Analizar y generar ideas | Mapa del flujo, diagrama de espagueti, causas con los 5 Porqués, lista priorizada de ideas |
| 3 | Implantar | Cambio de layout, kits, señales visuales, primera prueba real |
| 4 | Probar y ajustar | Medición posterior al cambio, correcciones, trabajo estandarizado escrito |
| 5 | Estandarizar y presentar | Capacitación de los turnos, plan a 30 días, presentación a la gerencia |
La regla del día 3 es "probar con cartón antes de atornillar": simule bancos y estantes con material provisional, valide con los operarios y solo entonces fije.
Ejemplo resuelto: celda de montaje (caso ficticio)
Una celda atiende 120 piezas por día. Antes del evento había 4 operarios, 240 piezas en proceso y 48 m de desplazamiento por ciclo, por una distribución en islas. Según la ley de Little, el lead time es el inventario en proceso dividido por el flujo de salida:
Lead time = WIP ÷ tasa de salida = 240 ÷ 120 = 2,0 días
El equipo unió los bancos en una celda en U, creó kits de componentes y limitó el WIP entre puestos. Resultado el jueves, con la misma demanda de 120 piezas por día:
| Indicador | Antes | Después | Variación |
|---|---|---|---|
| WIP (piezas) | 240 | 60 | −75% |
| Lead time (días) | 2,0 | 0,5 (60 ÷ 120) | −75% |
| Desplazamiento por ciclo (m) | 48 | 18 | −62,5% |
| Operarios | 4 | 3 | −1 persona |
| Piezas por operario por día | 120 ÷ 4 = 30 | 120 ÷ 3 = 40 | +33,3% |
Las cifras son ilustrativas. Lo que vale copiar es el método: medir antes y después, con la misma base de demanda. El operario liberado fue reasignado, no despedido; acordarlo antes del evento evita resistencia. Vea también cómo calcular el lead time.
Cuándo usarlo y cuándo no
| Úselo cuando | Evítelo cuando |
|---|---|
| El problema es claro y localizado (flujo, layout, cambio de herramienta) | La causa se desconoce y exige semanas de datos |
| Hay patrocinador y se libera al equipo | El equipo solo puede participar "cuando sobre tiempo" |
| La solución depende de cambios físicos rápidos | La solución requiere una compra larga o un proyecto de ingeniería |
| El área necesita un logro visible para ganar confianza | El área está en crisis de personal o de entregas |
Buenos objetivos: tiempo de cambio con SMED, layout de celdas, abastecimiento de línea y flujo de información. Los problemas complejos de calidad piden un ciclo PDCA más largo.
Después del evento: sostener la mejora
La mayor pérdida de un evento kaizen es volver al estado anterior en 60 días. Para evitarlo:
- Lista de pendientes con responsable y fecha (un tablero 5W2H sirve), revisada a los 30, 60 y 90 días.
- Auditoría corta del nuevo estándar por el líder, en el gemba, dos veces por semana el primer mes.
- Indicador visible en la celda, actualizado por quienes operan.
- Capacitación de los demás turnos antes de terminar la semana, no después.
- Gestión del cambio: explique el motivo y escuche las objeciones; vea gestión del cambio.
Errores comunes
- Alcance demasiado grande: el equipo termina la semana con ideas y sin implantación.
- Equipo sin operarios: la solución se ve bien en papel y se rechaza en el puesto.
- Demasiadas ideas, pocas pruebas: el evento sirve para probar, no para debatir.
- Sin medición previa: sin línea base no se puede demostrar la mejora.
- Tratarlo como hecho aislado: sin rutina diaria de mejora, el logro se pierde.
Preguntas frecuentes
¿Qué es un evento kaizen?
Es un esfuerzo intensivo de pocos días, con equipo multifuncional, para mejorar un proceso específico y dejar el cambio implantado al final del evento.
¿Cuánto dura un evento kaizen?
Normalmente de 3 a 5 días, más la preparación de las semanas previas y el seguimiento de 30 a 90 días después.
¿Quién debe participar?
De 6 a 8 personas: operarios del área, mantenimiento, calidad, ingeniería y un participante ajeno al proceso, con el respaldo de un gerente patrocinador.
¿Qué diferencia hay entre kaizen blitz y kaizen diario?
El blitz concentra equipo y tiempo en un objetivo para lograr un cambio grande y rápido. El diario involucra a todos en mejoras pequeñas y constantes.
¿Cómo medir el resultado del evento?
Con indicadores antes y después con la misma demanda: WIP, lead time, desplazamiento, productividad por operario y desperdicio.
¿Qué hacer si la mejora se pierde después?
Revise el estándar con los operarios, refuerce la auditoría del líder y mantenga visible el indicador; casi siempre falta rutina, no ideas.
Fuentes
- IMAI, Masaaki. Kaizen: la clave de la ventaja competitiva japonesa. México: CECSA.
- LARAIA, Anthony C.; MOODY, Patricia E.; HALL, Robert W. The Kaizen Blitz: Accelerating Breakthroughs in Productivity and Performance. Wiley, 1999.
- ROTHER, Mike; SHOOK, John. Aprendiendo a ver. Lean Enterprise Institute.
- LIKER, Jeffrey K. Las claves del éxito de Toyota. Barcelona: Gestión 2000.
Para seguir estudiando: fuentes y enlaces fiables
- Lean Enterprise Institute: Lean Lexicon, Kaizen (en inglés)
- Lean Enterprise Institute: What is Lean? (en inglés)
- Wikipedia: Kaizen
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículo completo, mapa visual y fuentes fiables. Siga una de las rutas de estudio o consulte el glosario A–Z.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.