Sim, é possível
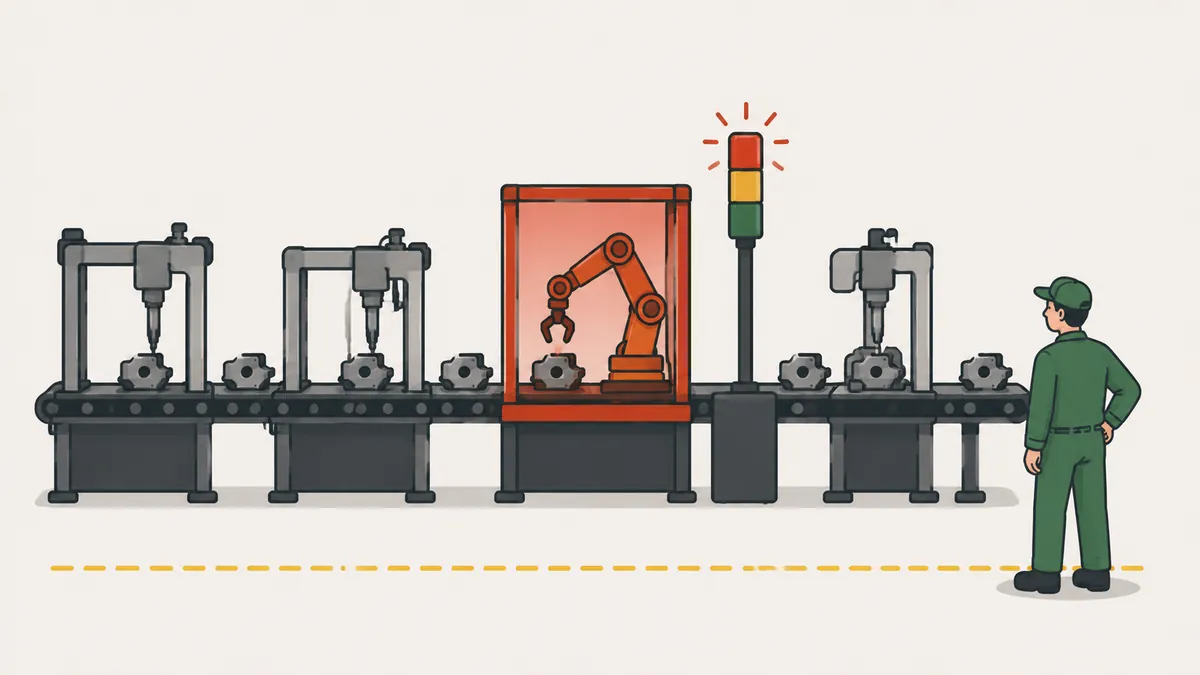
Muita gente associa o jidoka a máquinas sofisticadas que se desligam sozinhas. Foi assim que o conceito nasceu, nos teares automáticos que paravam quando o fio arrebentava. Mas o princípio é mais simples: não deixar o defeito seguir adiante e parar para resolver o problema.
O ganho é duplo: menos defeito chegando ao cliente e menos tempo gasto em retrabalho dentro de casa. Para uma empresa pequena, que não tem folga de caixa para absorver devoluções, esse ponto pesa muito.
Esse princípio cabe numa oficina de dez pessoas. Para o conceito geral, veja jidoka (autonomação). Para a dimensão cultural, jidoka e a cultura da melhoria contínua.
O que importa: três ideias, não equipamentos
Para aplicar jidoka, uma empresa pequena precisa garantir apenas três coisas:
- Detectar a anormalidade no posto onde ela surge.
- Parar o trabalho, ou ao menos a peça, para que o defeito não avance.
- Corrigir a causa, e não apenas a peça.
Nenhuma delas exige automação. Exige autoridade do operador para parar e uma resposta rápida da liderança.
A vantagem das pequenas empresas é a proximidade. O dono ou o supervisor está a poucos metros do posto e consegue responder em minutos. Em fábricas grandes, esse caminho é longo. Na PME, a decisão de parar pode ser tomada na hora, e o aprendizado chega rápido à pessoa que pode mudar o processo.
Soluções de baixo custo
| Solução | O que faz | Custo aproximado |
|---|---|---|
| Andon manual | Placa, bandeira ou luz acionada por interruptor para chamar ajuda | Muito baixo |
| Corda de parada | Cordão ao longo da linha que o operador puxa para sinalizar ou parar | Baixo |
| Sensor simples | Fim de curso ou sensor de presença que bloqueia o ciclo | Baixo a médio |
| Checklist de parada | Lista de condições em que o operador deve parar e quem avisar | Quase nulo |
| Gabarito de aceite | Peça-limite que aprova ou reprova na hora | Baixo |
Os valores são relativos. O que muda é a ordem de grandeza: nenhuma exige investimento de linha automatizada.
Andon manual e corda
O andon é a voz do posto. Em uma pequena empresa, pode ser uma luz de três cores ligada a um interruptor, ou uma simples bandeira vermelha. A corda faz o mesmo ao longo de uma bancada comprida.
O essencial é o combinado: quando a sinalização é acionada, o líder vem em minutos, e ninguém é repreendido por chamar. Se o operador teme a bronca, o andon vira enfeite.
Um código simples de cores ajuda: verde para operação normal, amarelo para pedido de ajuda e vermelho para parada total. Defina também o tempo máximo de resposta, por exemplo cinco minutos, e anote os chamados que passaram desse limite. Esses registros mostram onde falta gente, método ou material.
Sensores e gabaritos simples
Um fim de curso instalado na prensa que impede o ciclo se a peça não estiver assentada custa pouco e funciona todos os dias. O mesmo vale para um gabarito do tipo passa/não passa na saída da operação.
Combine esses recursos com poka-yoke: o poka-yoke evita ou detecta o erro, e o jidoka garante a parada e a resposta. Dispositivo sem parada apenas registra o defeito.
Antes de comprar qualquer sensor, teste a ideia com papelão, fita e um gabarito de madeira. Se o conceito funcionar por uma semana, aí sim vale investir em algo definitivo. Esse caminho reduz o risco de gastar dinheiro com um equipamento que o operador não aceita ou que não resolve a causa.
Checklist de parada
É a solução mais barata e a mais subestimada. Defina, para cada posto, três a cinco condições que obrigam o operador a parar.
- Peça fora do gabarito de aceite.
- Ruído, vibração ou cheiro diferente do normal.
- Matéria-prima sem identificação ou com aspecto duvidoso.
- Dúvida sobre a instrução de trabalho.
- Qualquer situação que o operador julgue insegura.
Pendure a lista no posto e diga quem chamar. Revise-a depois de cada parada que gerou aprendizado.
Ilustração: numa oficina de usinagem com seis máquinas, o checklist de parada pode incluir cavaco enrolando na ferramenta, medida fora da tolerância em duas peças seguidas e ruído anormal no eixo. A regra "duas peças seguidas fora" evita a produção de um lote inteiro defeituoso antes de alguém olhar.
Cuidados ao implantar
- Parar sem tratar a causa: se a mesma parada se repete, registre e use os 5 Porquês.
- Linha sem folga: parar uma célula sozinha com estoque zero trava o resto. Defina o que muda em cada caso.
- Parada sem resposta: o líder precisa de escala de plantão para atender o chamado.
- Muitos alarmes: comece com poucas condições e os problemas mais caros.
- Segurança: a corda e o sensor jamais podem criar risco ao operador.
- Dependência de uma pessoa: treine pelo menos duas pessoas para responder aos chamados em cada turno.
Próximo passo
Escolha uma linha ou bancada. Escreva o checklist de parada com a equipe, instale um andon manual e combine a resposta do líder. Por duas semanas, anote cada parada, a causa e a ação. Depois, avalie se um sensor simples resolveria o item mais repetido. Quando os chamados começarem a se repetir, use o registro para escolher a primeira melhoria. Para entender a lógica de sinalização em maior escala, leia sobre gestão visual.
Perguntas frequentes
Jidoka exige máquinas automáticas?
Não. O princípio é detectar o problema, parar e corrigir a causa. Isso pode ser feito com andon manual, gabaritos e checklists.
Qual a primeira medida de baixo custo?
O checklist de parada, que define as condições em que o operador deve interromper o trabalho e quem chamar.
O operador pode parar a linha sozinho?
Deve poder, dentro de regras claras. A autoridade para parar é o coração do jidoka.
Qual a diferença entre jidoka e poka-yoke?
O poka-yoke evita ou detecta o erro. O jidoka garante a parada e a resposta quando algo sai do padrão. Os dois se complementam.
Parar não reduz a produção?
A curto prazo, sim. A médio prazo reduz retrabalho e refugo, e a produção que sai é aproveitável.
Continue estudando
Fontes
- Lean Enterprise Institute. Jidoka (glossário Lean). https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon (glossário Lean). https://www.lean.org/lexicon-terms/andon/
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- LIKER, J. O Modelo Toyota. Porto Alegre: Bookman.
Quer um guia rápido para consultar no chão de fábrica?
Baixe o e-book gratuito Guia de Bolso com as ferramentas Lean resumidas em uma página cada.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.