- Un cronómetro junto al empalme
- Los desperdicios del Lean vistos a través de una conexión
- Poka-yoke: cuando el componente impide el error
- Calidad en la fuente: la prueba sale de la obra y pasa a la fábrica
- El trabajo estandarizado también vale para el diseño eléctrico
- Estandarizar componentes sin rigidizar
- Un kaizen de una sola máquina
- Preguntas frecuentes
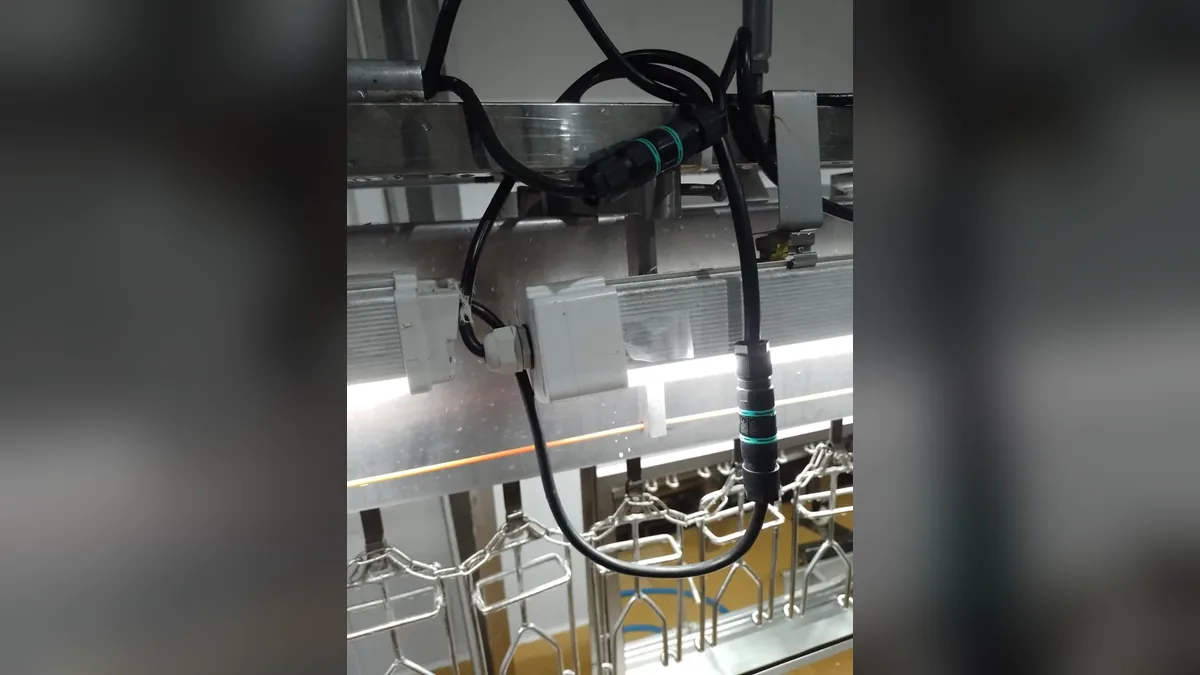
Buena parte del desperdicio de una fábrica se decide en la hoja de especificación, mucho antes de llegar al piso de planta. Un empalme de cable hecho en campo lo muestra bien. Cronometrado como en un análisis de proceso, incluye pelar, empalmar, aislar, aplicar cinta, aplicar masilla o resina, esperar el curado, probar y cerrar la caja. Poco de eso agrega valor. Y cada etapa manual es también un modo de falla: si el empalme cede en seis meses, el tiempo vuelve, sumado a la parada.
El Lean suele recordarse por los cambios de layout y de línea, pero la especificación de un componente es una decisión de proceso como cualquier otra. El Lean Enterprise Institute define el Lean como una forma de pensar y actuar orientada a crear el valor necesario con menos recursos y menos desperdicio (lean.org). Aplicar esa idea a las conexiones eléctricas es un buen entrenamiento de la mirada, porque están en todas las máquinas y casi nadie las ve.
Un cronómetro junto al empalme
En el método que Techno do Brasil presentó en el Mundo SENAI (descrito en la guía de la serie), se repiten tres temas: error de instalación, número de componentes y puntos débiles del circuito. Es vocabulario de ingeniería eléctrica y, término por término, vocabulario Lean. El error de instalación es un defecto; un componente de más es sobreprocesamiento; un punto débil es una etapa que puede fallar.
Una conexión mal elegida no aparece en el mapeo de la cadena de valor (VSM). Aparece después, como síntoma: la parada no planificada, el rechazo sin causa, el técnico que desaparece dos horas para encontrar un falso contacto. El mapa registra el efecto. La causa quedó atrás, en la hoja de especificación.
Los desperdicios del Lean vistos a través de una conexión
De los ocho desperdicios clásicos (la lista completa está en el Lean Enterprise Institute), seis aparecen con claridad cuando se mira una conexión eléctrica.
| Desperdicio | Cómo aparece en la conexión | Decisión de diseño que lo previene |
|---|---|---|
| Defectos | Un sensor o una báscula con lectura inestable por humedad genera rechazo y retrabajo | Grado de protección y protección anticondensación adecuados al ambiente |
| Espera | Línea parada aguardando el diagnóstico de una falla intermitente o un repuesto | Conexiones reinspeccionables y reposición estandarizada en inventario |
| Movimiento | El técnico abre cajas, desconecta bornes y rehace conexiones en campo | Clavija y base y versiones precableadas |
| Sobreprocesamiento | Empalmes improvisados con cinta, masilla o resina, en varias capas | Empalme diseñado para el ambiente, con pocos componentes |
| Inventario | Decenas de modelos de repuesto para la misma función | Estandarización por función y por ambiente |
| Talento no aprovechado | Un técnico calificado gastando el turno en rehacer una conexión mal ejecutada | Instalación sencilla, que depende menos de la habilidad individual |
Observe que la columna de la derecha no habla de productos, habla de decisiones. El desperdicio no está en el conector; está en la elección de un conector que no corresponde al lugar donde va a trabajar. Por eso el primer artículo de esta serie trata las conexiones como punto débil de la producción, y el segundo muestra cómo elegir conectores eléctricos industriales con criterio.
Poka-yoke: cuando el componente impide el error
El poka-yoke parte de una premisa simple: las personas se equivocan, y el proceso debe diseñarse para que el error no ocurra o se detecte en el momento. Pedir atención no es una solución. En la presentación y en el catálogo de Techno, cuatro elementos dialogan directamente con ese principio.
Menos piezas que montar
El sellado co-moldeado se presentó como “nueva tecnología”: plástico y caucho inyectados juntos, con adherencia químico-mecánica entre ambos. Techno enumera tres efectos: instalación rápida con pocos componentes, reducción de los errores de instalación gracias a las juntas antifugas y mayor resistencia, que se traduce en mayor confiabilidad. En un DFMEA, cada pieza separada y cada etapa de montaje es un modo de falla con su propia ocurrencia: el anillo montado al revés, olvidado en el banco o caído dentro de la caja. El co-moldeo elimina la interfaz y la etapa, y reduce la ocurrencia por diseño, no por capacitación. Ese es el poka-yoke más fuerte que existe, el que elimina la oportunidad de error.
Variantes que no se confunden
Para algunas series, el catálogo cita versiones con codificaciones mecánicas y colores distintos para circuitos de energía y de señalización. Es poka-yoke en su forma más pura: el conector de señal físicamente no entra en el de potencia.
Traba que indica si la conexión está completa
Las trabas push-pull, de rotación o de bayoneta dan retroalimentación táctil y visual. El operador sabe que acopló. Una conexión “medio acoplada” es uno de los defectos más traicioneros, porque funciona en la prueba y falla con la vibración: el contacto con holgura sufre micromovimiento, corrosión por frotamiento (fretting) y oxidación, la resistencia de contacto sube y el punto se calienta. Y el sellado, sin la compresión prevista, deja de sellar.
Un conector por cable
En uno de los casos presentados, tableros de máquina con conectores rectangulares multipolares se rediseñaron con conectores circulares de tablero, cada uno dimensionado para su cable: 12 vías, 8 vías, 3 vías. Con conectores distintos por función, conectar el cable equivocado en el lugar equivocado se vuelve mucho más difícil. El caso completo está en Casos de conexiones eléctricas en ambientes hostiles.
Calidad en la fuente: la prueba sale de la obra y pasa a la fábrica
El jidoka propone construir la calidad en el proceso, en lugar de inspeccionarla al final. En conexiones, eso significa trasladar la mayor parte posible del montaje y de las pruebas del campo, donde las condiciones son malas y la variación es alta, a la fábrica, donde el proceso está controlado.
El catálogo de Techno describe soluciones precableadas, con el cable inyectado en una sola pieza, e informa que el equipo realiza pruebas eléctricas y mecánicas en cada producción. En la línea xDRY, de protección anticondensación, la presentación mostró el sello “probados al 100%”. Y los materiales llegan con ensayos que responden por anticipado a causas típicas de degradación: envejecimiento por ozono (ISO 1431-1), niebla salina (EN 60068-2-11), 1.000 horas de UV (EN 60079-0), clasificación f1 de UL 746C para uso exterior y una tabla de resistencia química que incluye aceites lubricantes, gasolina, amoníaco, fertilizantes y agua de mar.
Detrás de esto hay una distinción técnica. El grado IP es un ensayo de tipo: corto, en condiciones controladas, con el conjunto nuevo y bien montado. El envejecimiento, la radiación UV, el ozono, la niebla salina, la química y el ciclo térmico quedan fuera de él. Calificar el material para esos agentes es construir calidad para el tiempo de servicio, y no solo para el día del ensayo. Es el mismo razonamiento de la regla práctica 1-10-100: lo que cuesta 1 prevenir en el diseño cuesta 10 corregir en la instalación y 100 cuando falla en operación.
Para quien compra, esto cambia la pregunta. En lugar de “¿quién va a inspeccionar el empalme una vez terminado?”, pasa a ser “¿qué parte del empalme puedo recibir ya lista?”. La longitud del cable y el acabado de los terminales, según el catálogo, pueden definirse a medida, y conviene hacer esa definición en la compra, no en la obra.
El trabajo estandarizado también vale para el diseño eléctrico
El trabajo estandarizado es la base de cualquier mejora: sin un estándar, no hay nada que mejorar. La presentación de Techno mostró algo que no siempre aparece cuando el tema es el conector: un método de tres etapas para una instalación correcta y duradera, que funciona como un estándar de diseño.
- Analizar el ambiente externo. Humedad, agua, química, presión, calor, variación de temperatura y condensación.
- Elegir y armonizar los cables. Diámetro exterior, número de polos, sección de cada polo y especificación técnica. La presentación comparó, por ejemplo, el EPR (caucho de etileno-propileno, flexible y con buen desempeño en lugares húmedos y redes subterráneas) con el PU a base de poliéter, inmune a la hidrólisis y resistente al agua salada, las aguas residuales, los hongos, los aceites minerales y las grasas. El video exhibido en la presentación muestra esta etapa. Armonizar importa por dos motivos físicos: el sellado del prensaestopas solo comprime correctamente con el diámetro dentro del rango (fuera de él, el caucho no sella o sufre antes una deformación permanente), y en cables multifilares el agua puede migrar por capilaridad entre los hilos y llegar al conector por dentro, con la cubierta intacta.
- Eliminar todos los puntos débiles. Plano en planta del circuito, distancias en metros entre componentes, identificación y conteo de cada interrupción del cable (empalme recto, derivación en T, Y, H o múltiple), cambios de calibre y distancias entre interrupciones.
La tercera etapa es un análisis de proceso aplicado al circuito, con base cuantitativa. Las interrupciones del cable funcionan como elementos en serie: Rsistema = R1 × R2 × … × Rn. Con números ilustrativos, 20 conexiones con 99% de confiabilidad anual cada una dan 0,9920 ≈ 0,82, cerca de 18% de probabilidad de al menos una falla en el año. Las palancas son las mismas de un proceso productivo: eliminar las etapas innecesarias y hacer robustas las que quedan.
En mi evaluación, aquí está el diferencial del enfoque de Techno. La empresa trata la conexión como un sistema (ambiente, cable, interrupciones, conexión, validación), y no como un artículo de catálogo; diseña para reducir interfaces y errores de montaje; cubre con el xDRY la condensación, un modo de falla que el ensayo IP no reproduce; y califica el material para el tiempo. Esto es un diferencial porque ataca el desperdicio en la fase en la que es más barato evitarlo.
Hasta la canalización recibió un estándar visual en la presentación: PVC amarillo corrugado para paredes, PVC naranja para losas y pisos, PEAD negro con protección UV para áreas exteriores. Un color por aplicación es gestión visual, la misma lógica de las 5S.
Estandarizar componentes sin rigidizar
El catálogo general de Techno es amplio, con miles de códigos entre empalmes, derivaciones, desconectables, conectores de tablero, cajas y prensaestopas. Para el diseño, esa variedad es una ventaja. Para el mantenimiento, sin una regla, se convierte en inventario inmovilizado y errores de reposición. Una forma práctica de equilibrar:
- Enumere las funciones que existen en la planta: empalme, derivación, clavija y base, tablero, prensaestopas.
- Para cada combinación de función y ambiente (seco, húmedo, lavado, enterrado, exterior), elija una familia de referencia.
- Registre las excepciones y el motivo de cada una.
- Revise el estándar cuando cambien las fallas o el ambiente, al ritmo de la mejora continua.
La ganancia en inventario y en tiempo de reposición se relaciona con la gestión de repuestos y MRO y, del lado del mantenimiento, con el TPM aplicado a las conexiones.
Un kaizen de una sola máquina
Nada de esto exige un programa corporativo. Un kaizen de pequeña escala, en una sola máquina, ya muestra el camino:
- Elija la máquina con más historial de fallas eléctricas en el último año. Un diagrama de Pareto de las órdenes correctivas ayuda.
- Mapee las conexiones como en la tercera etapa del método: cada interrupción del cable, su tipo y su ambiente.
- Clasifique los desperdicios con la tabla de este artículo.
- Pruebe un cambio en un punto crítico y registre el tiempo de instalación y las fallas siguientes.
- Estandarice si hay ganancia y lleve la regla a las máquinas similares.
Para medir el efecto en la disponibilidad, use TEEP y OEE; para expresar el resultado en dinero, el costo total de las conexiones industriales muestra cómo hacer la cuenta. Y, si quiere conocer la empresa cuyo material sirvió de base para los ejemplos, la guía sobre Techno do Brasil reúne el panorama.
De vuelta al empalme cronometrado del inicio: el Lean pregunta qué etapas agregan valor. En la conexión de campo, la mejor respuesta rara vez es hacer las mismas etapas más rápido. Es especificar un componente que haga innecesaria la mitad de ellas, y con ellas los modos de falla que traían consigo.
Preguntas frecuentes
¿Elegir un componente mejor es una acción Lean?
Sí, cuando la elección previene defectos, esperas, movimientos o retrabajo en el origen. El Lean no exige tecnología nueva, exige entender dónde nace el desperdicio, y muchas veces nace en la especificación.
¿Cómo se aplica el poka-yoke a los conectores eléctricos?
Con menos componentes sueltos en el montaje, como en el sellado co-moldeado, con versiones de codificación mecánica o colores distintos por función, con trabas que indican si el acoplamiento está completo y con un conector dimensionado para cada cable.
¿Qué desperdicios del Lean causa una conexión mal elegida?
Principalmente defectos, espera, movimiento, sobreprocesamiento, inventario y talento no aprovechado. Todos aparecen como paradas, retrabajo o tiempo de técnicos dedicado a reparaciones que podrían haberse evitado.
¿Estandarizar conectores no limita la especificación correcta?
La limita si el estándar es demasiado rígido. La salida es estandarizar por función y por ambiente, mantener una regla clara para las excepciones y revisar el estándar cuando las fallas muestren que algo cambió.
¿Este razonamiento vale para fábricas pequeñas?
Sí, y suele dar un retorno rápido. La ganancia viene de eliminar fallas repetidas y reducir el tiempo de reparación, y el piloto puede empezar en una sola máquina.
En esta serie
- Techno do Brasil: tecnología en conexiones eléctricas (guía de la serie)
- Conexiones eléctricas industriales y productividad
- Cómo elegir conectores eléctricos industriales
- IP66, IP68 e IP69K: qué significan
- Condensación e infiltración de agua en conexiones
- Conexiones industriales y TPM: confiabilidad
- Lean y desperdicios en la elección de componentes
- Casos de conexiones eléctricas en ambientes hostiles
- Costo total de las conexiones industriales (TCO)
Fuentes
- Techno do Brasil. Presentación “Aplicações Complicadas e Hostis” (“Aplicaciones complicadas y hostiles”, en portugués), conducida por Mário Adinolfi en el Curso de Homologación de Instalaciones Techno do Brasil, Mundo SENAI, Marechal Cândido Rondon (PR), 06/11/2026.
- Techno. Catálogo General (CATGENIT102024), edición en portugués.
- Video sobre la elección y armonización de los cables, exhibido en la presentación (YouTube).
- Lean Enterprise Institute: What is Lean?
- Lean Enterprise Institute: The Eight Wastes of Lean
- Techno do Brasil: sitio oficial.
Guarde esta dirección: Manufatura Enxuta es su escuela de manufactura esbelta. Vuelva siempre que necesite estudiar, con artículos completos, mapa visual y fuentes confiables. Siga una de las rutas de estudio o consulte el glosario de la A a la Z.
Profundice en la tecnología en la fuente
Esta serie explica la tecnología detrás de las conexiones y su efecto sobre el desperdicio. Para los datos técnicos de cada artículo, consulte el catálogo y las fichas en el sitio oficial de Techno do Brasil.
Ver el sitio oficial
Sobre el autor
Vagner Soares
Especialista en Lean Manufacturing y Gestión Conductual
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.


